এক্সট্রুশন স্ক্রু কম্প্রেশন অনুপাত ফিড বিভাগ থেকে মিটারিং বিভাগে চ্যানেলের ভলিউম হ্রাসকে বর্ণনা করে। তুলনামূলক পিচ এবং চ্যানেল জ্যামিতি সহ একটি প্রচলিত স্ক্রুতে, চ্যানেলের গভীরতা মিটারিং দ্বারা ভাগ করা ফিড চ্যানেলের গভীরতা একটি দরকারী অনুমান দেয়। সম্পূর্ণ অঙ্কন এবং প্রকৃত ফিড অবস্থা থেকে একটি প্রতিস্থাপন চয়ন করুন, শুধুমাত্র একটি অনুপাত থেকে নয়: 3:1 চিহ্নিত দুটি স্ক্রুতে বিভিন্ন চ্যানেলের গভীরতা এবং রূপান্তর প্রোফাইল থাকতে পারে।
দ্বারাইজেএস ইন্ডাস্ট্রি
- স্ক্রু ফ্লাইট ব্যাস এবং রুট ব্যাস থেকে চ্যানেলের গভীরতা গণনা করুন, ব্যারেল বোর নয়।
- দুটি স্ক্রুকে সমতুল্য হিসাবে গ্রহণ করার আগে পরম গভীরতা এবং জোনের দৈর্ঘ্য তুলনা করুন।
- রিগ্রিন্ড আকৃতি এবং লোডিং সহ হপারে প্রবেশ করা উপাদান বর্ণনা করুন।
- অনুপাত পরিবর্তন করার আগে খাওয়ানো, গলানো, সীমাবদ্ধতা এবং পরিধান তদন্ত করুন।
- স্থিতিশীল উৎপাদন পরিমাপের সাথে একটি প্রতিস্থাপন যাচাই করুন, একা একটি rpm সেটিং নয়।
স্ক্রু কম্প্রেশন অনুপাত কি পরিমাপ করে?
একটি প্রচলিত একক স্ক্রুতে একটি ফিড বিভাগ, একটি রূপান্তর বিভাগ এবং একটি মিটারিং বিভাগ রয়েছে। ফিড চ্যানেল কঠিন উপাদান গ্রহণ করে; গলে যাওয়ার সাথে সাথে রূপান্তর চ্যানেলের জ্যামিতি পরিবর্তন করে; মিটারিং বিভাগটি স্রাবের দিকে গলে যায়। কম্প্রেশন অনুপাত এই প্রক্রিয়ার শুরু এবং শেষের মধ্যে একটি জ্যামিতিক সম্পর্ক বর্ণনা করে। এটি ডাই প্রেসার, পণ্যের ঘনত্ব বা মোটর দক্ষতা পরিমাপ করে না।
একটি সাধারণ ধ্রুবক-পিচ স্ক্রুর জন্য, কর্মশালার গণনা হল:
কম্প্রেশন অনুপাত ≈ ফিড চ্যানেলের গভীরতা / মিটারিং চ্যানেলের গভীরতা
আরও সাধারণ সংজ্ঞা চ্যানেল ভলিউম সমতুল্য ফ্লাইটের তুলনায় তুলনা করে। গভীরতার শর্টকাটের তুলনামূলক পিচ এবং চ্যানেল জ্যামিতি প্রয়োজন। যদি সেগুলি পরিবর্তিত হয়, তাহলে একটি সঠিক ভলিউম্যাট্রিক ফলাফল হিসাবে গভীরতার অনুপাতকে বিবেচনা করার পরিবর্তে প্রাসঙ্গিক ভলিউমগুলি মূল্যায়ন করতে অঙ্কনটি ব্যবহার করুন।স্ক্রু জ্যামিতির অ্যালান গ্রিফের ব্যাখ্যাএই পার্থক্য করে এবং প্রকৃত গভীরতা ছাড়া অনুপাতের উপর নির্ভর করার বিরুদ্ধে সতর্ক করে।
L/D ভিন্ন কিছু বর্ণনা করে: কার্যকর কাজের দৈর্ঘ্য বাইরের ব্যাসের স্ক্রু দ্বারা বিভক্ত। 2,700 মিমি কাজের দৈর্ঘ্য এবং 90 মিমি ব্যাস 30:1 দেয়। প্রস্তুতকারকের কাজটি কোথায় শুরু হয় এবং শেষ হয় তা নিশ্চিত করুন। একটি ড্রাইভ এক্সটেনশন যান্ত্রিক অঙ্কনের অন্তর্গত তবে নীরবে অতিরিক্ত প্রক্রিয়াকরণ দৈর্ঘ্য হওয়া উচিত নয়।
"90 মিমি, 30:1, 3:1" পড়ার একটি স্পেসিফিকেশন তাই উল্লেখযোগ্য তথ্য অনুপস্থিত রাখে। এটি ফিডের গভীরতা, মিটারিং গভীরতা, স্থানান্তর দৈর্ঘ্য, পিচ পরিবর্তন বা মিশ্রিত জ্যামিতি সনাক্ত করে না। ইনস্টল করা স্ক্রুর সাথে প্রতিস্থাপনের উদ্ধৃতি তুলনা করার আগে সেই মাত্রাগুলির জন্য জিজ্ঞাসা করুন। বিস্তৃত ক্রয় চেকলিস্টের জন্য, দেখুনEJS এক্সট্রুডার স্ক্রু ব্যারেল গাইড.
একটি স্ক্রু অঙ্কন থেকে কম্প্রেশন অনুপাত গণনা কিভাবে
একটি প্রচলিত, একক-স্টার্ট ডিজাইন দিয়ে শুরু করুন যার ফিড এবং মিটারিং চ্যানেলে তুলনামূলক পিচ এবং ফ্লাইট জ্যামিতি রয়েছে। প্রতিটি বিভাগের ধ্রুবক-গভীর অংশ সনাক্ত করুন। টেপারের ভিতরে ফিড রিডিং বা মিক্সার, রিলিফ বা ক্ষতিগ্রস্ত প্রান্ত থেকে মিটারিং রিডিং নেবেন না।
প্রতিটি অবস্থানের জন্য, রেডিয়াল চ্যানেলের গভীরতা গণনা করুন:
চ্যানেলের গভীরতা = (ব্যাসের বাইরে ফ্লাইট − রুট ব্যাস) / 2
দুটি বিষয় দ্বারা বিভাজন কারণ উভয় পরিমাপই ব্যাস। ব্যাসের পার্থক্যটি সরাসরি রিপোর্ট করা গভীরতাকে দ্বিগুণ করে, যদিও দুটি সমানভাবে ভুল গভীরতা ভাগ করা হলে ত্রুটিটি অদৃশ্য হয়ে যেতে পারে। অনুপাত সঠিক দেখাতে পারে যখন উত্পাদন মাত্রা ভুল।
একটি কাজ করা 90 মিমি উদাহরণ
নিম্নলিখিত মাত্রাগুলি একটি অনুমান গণনার উদাহরণ, প্রস্তাবিত স্ক্রু ডিজাইন বা উত্পাদন পরীক্ষা নয়।
| মাত্রা | ফিড বিভাগ | মিটারিং বিভাগ |
|---|---|---|
| ব্যাস বাইরে ফ্লাইট | 90 মিমি | 90 মিমি |
| রুট ব্যাস | 72 মিমি | 84 মিমি |
| গণনা করা চ্যানেল গভীরতা | (90 − 72) / 2 = 9 মিমি | (90 − 84) / 2 = 3 মিমি |
| আনুমানিক কম্প্রেশন অনুপাত | 9 / 3 = 3:1 | একই গভীরতা-অনুপাতের হিসাব |
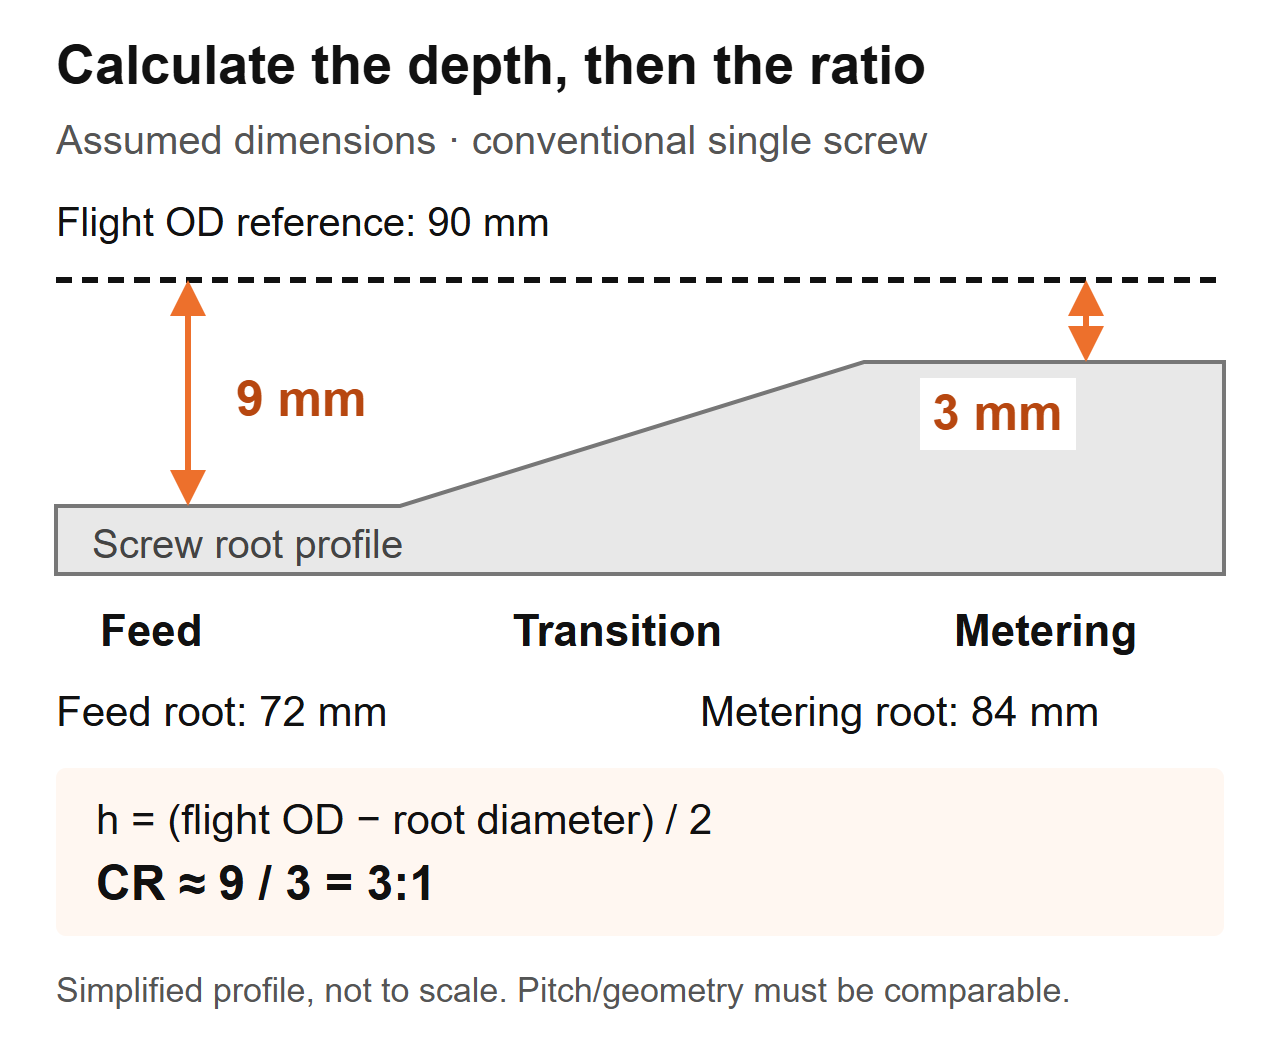 গণনা পরিকল্পিত: একটি প্রচলিত স্ক্রু জন্য অনুমান মাত্রা. প্রোফাইল সরলীকৃত এবং একটি উত্পাদন অঙ্কন নয়.
যদি আপনি একটি সরানো স্ক্রু পরিদর্শন করছেন, অক্ষীয় অবস্থান, মাপা ফ্লাইট ব্যাস এবং রুট ব্যাস একসাথে রেকর্ড করুন। মেশিনের বিচ্ছিন্নতা এবং নিরাপদ অপসারণের পদ্ধতি অনুসরণ করুন, পৃষ্ঠতল পরিবর্তন না করে উপাদানটি পরিষ্কার করুন এবং উপযুক্ত ক্যালিব্রেটেড যন্ত্র ব্যবহার করুন। প্রস্তুতকারকের পরিদর্শন পদ্ধতি পরিমাপের পদ্ধতি এবং গ্রহণযোগ্যতার মানদণ্ড নির্ধারণ করতে দিন।
ব্যাসের বাইরে ফ্লাইটের জন্য ব্যারেলের ভিতরে ব্যারেল প্রতিস্থাপন করবেন না। সেই গণনার মধ্যে স্ক্রু-টু-ব্যারেল ক্লিয়ারেন্স অন্তর্ভুক্ত। একটি জীর্ণ অংশে, অনুমান করবেন না যে পরিমাপ করা জ্যামিতি এখনও মূল নকশাকে প্রতিনিধিত্ব করে: একটি হ্রাসকৃত ফ্লাইট ব্যাস গভীরতার গণনাকে পরিবর্তন করে। মূল অঙ্কন প্রাপ্ত করুন এবং আলাদাভাবে ব্যারেল পরিধান পরিমাপ করুন। দইজেএস সার্ভিস-লাইফ গাইডস্ক্রু এবং ব্যারেল পরিমাপ কেন গুরুত্বপূর্ণ তা ব্যাখ্যা করে।
কেন দুটি 3:1 স্ক্রু ভিন্নভাবে কাজ করতে পারে
একটি অনুপাত উভয় চ্যানেলের আকার সনাক্ত করে না। একই অনুমান 90 মিমি উদাহরণে, একটি দ্বিতীয় স্ক্রুটির একটি ফিড রুট 84 মিমি এবং একটি মিটারিং রুট 88 মিমি থাকতে পারে। এর গভীরতা হবে 3 মিমি এবং 1 মিমি, তাই এর গভীরতার অনুপাতও 3:1 হবে। এটি 9 মিমি/3 মিমি স্ক্রুর একটি মাত্রিক অনুলিপি হবে না।
| তুলনা আইটেম | অনুমান স্ক্রু A | অনুমান স্ক্রু বি | ক্রেতা কি প্রতিষ্ঠা করতে পারেন |
|---|---|---|---|
| ব্যাস বাইরে ফ্লাইট | 90 মিমি | 90 মিমি | একই নামমাত্র স্ক্রু ব্যাস |
| ফিড চ্যানেলের গভীরতা | 9 মিমি | 3 মিমি | বিভিন্ন পরম ফিড জ্যামিতি |
| চ্যানেলের গভীরতা পরিমাপ করা | 3 মিমি | 1 মিমি | বিভিন্ন পরম মিটারিং জ্যামিতি |
| আনুমানিক গভীরতার অনুপাত | 3:1 | 3:1 | সমান অনুপাত, সমান স্ক্রু নয় |
| ট্রানজিশন দৈর্ঘ্য এবং পিচ | নির্দিষ্ট করা নেই | নির্দিষ্ট করা নেই | কর্মক্ষমতা তুলনা অসম্পূর্ণ থেকে যায় |
এই উদাহরণটি শুধুমাত্র একটি মাত্রিক উপসংহার সমর্থন করে। এটি একটি থ্রুপুট পার্থক্য, একটি গলে-তাপমাত্রার পার্থক্য বা কোন স্ক্রুটি আপনার রজন চালানো উচিত তা স্থাপন করে না। এই প্রশ্নগুলির জন্য অবশিষ্ট জ্যামিতি এবং অপারেটিং অবস্থার প্রয়োজন।
প্রতিস্থাপন একই স্পেসিফিকেশনে উদ্ধৃত হলে আমরা কী পরীক্ষা করি
EJS প্রতিস্থাপনের কাজে, দুটি স্ক্রু একই ব্যাস বহন করে, L/D এবং 3:1 কম্প্রেশন রেশিও, তবুও একটি পরিষ্কার হয়ে যায় যখন অন্যটি একটি তাপ-সংবেদনশীল যৌগকে অতিরিক্ত গরম করে। তাদের রূপান্তর বিভাগগুলি বিভিন্ন অবস্থানে শুরু হয়েছিল এবং বিভিন্ন দৈর্ঘ্য ছিল। তাই আমরা জোন প্রোফাইল তুলনা করি, শুধু উদ্ধৃতির সংখ্যা নয়।
একটি প্রতিস্থাপন অঙ্কনে, ফিড বিভাগটি কোথায় শেষ হয় এবং কোথায় মিটারিং শুরু হয় তা চিহ্নিত করুন। তারপর সেই ব্যবধান বরাবর গভীরতার তুলনা করুন। একটি অনুপাত শেষ বিন্দু দেয়; প্রোফাইল তাদের মধ্যে চ্যানেল পরিবর্তন কিভাবে দেখায়. কোনটিই অন্যটির বিকল্প নয়।
এই কারণেই "সংকোচন বৃদ্ধি" একটি অসম্পূর্ণ নকশা নির্দেশ। ফিডের গভীরতা বৃদ্ধি এবং মিটারিং গভীরতা হ্রাস উভয়ই অনুপাত বাড়ায়, কিন্তু তারা স্ক্রুর বিভিন্ন অংশ পরিবর্তন করে। কোন মাত্রা পরিবর্তন হয়, কোনটি অপরিবর্তিত থাকে এবং কোন পরিমাপকৃত সমস্যাটি পরিবর্তনের উদ্দেশ্যে করা হয়েছে তা উল্লেখ করুন। অন্যথায়, সরবরাহকারী এবং উত্পাদন দল বিভিন্ন পরিবর্তন নিয়ে আলোচনা করতে পারে।
কিভাবে রজন, ফিড ফর্ম এবং ফিলার সিদ্ধান্ত প্রভাবিত করে
একটি পলিমার নাম একটি সম্পূর্ণ ফিড স্পেসিফিকেশন নয়। গ্রেড, সংযোজন, কণা ফর্ম, আর্দ্রতা প্রস্তুতি এবং মিশ্রণের ধারাবাহিকতা রেকর্ড করুন। পেলেট, গ্রাউন্ড এজ ট্রিম এবং অনিয়মিত ফ্লেক্স একই পলিমার নাম বহন করতে পারে যখন ফিড গলায় ভিন্নভাবে আচরণ করে।জিম ফ্রাঙ্কল্যান্ডের কম্প্রেশন-অনুপাত আলোচনারজন প্রকারকে পর্যাপ্ত নির্বাচনের নিয়ম হিসাবে বিবেচনা করার পরিবর্তে বাল্ক ঘনত্ব এবং ঘর্ষণ সহ একসাথে খাওয়ানো এবং গলে যাওয়াকে বিবেচনা করে।
প্রথম প্রশ্ন আমরা জিজ্ঞাসা যখন ফিড পরিবর্তন
একটি EJS অনুসন্ধানে একটি 90 মিমি স্ক্রু, 30:1 L/D এবং 3:1 কম্প্রেশন অনুপাত জড়িত। লাইনটিতে ক্রমবর্ধমান ডাই প্রেসার এবং অসঙ্গত প্রাচীরের বেধ ছিল এবং প্রাথমিক অনুরোধটি একটি অনুমিত জীর্ণ স্ক্রু অনুলিপি করার জন্য ছিল। আমরা মূল উত্পাদন সেটআপের তুলনায় এখন হপারে কী প্রবেশ করেছে তা জিজ্ঞাসা করেছি। উদ্ভিদটি ফিডে তার নিজস্ব প্রান্তের ছাঁটা মিশ্রিত করা শুরু করেছিল। একটি অপরিবর্তিত অঙ্কন গৃহীত হওয়ার আগে এই পরিবর্তনটি প্রতিস্থাপন স্পেসিফিকেশনের অন্তর্গত ছিল।
আপনার নিজের লাইনের জন্য, সবকিছুকে "পুনর্ব্যবহারযোগ্য প্লাস্টিক" হিসাবে বর্ণনা করার পরিবর্তে প্রতিনিধি ফিডের নমুনা সংগ্রহ করুন। একটি সংজ্ঞায়িত ধারক, ভরাট পদ্ধতি এবং ওজন পদ্ধতি ব্যবহার করে আলগা বাল্ক ঘনত্ব পরিমাপ করুন। উপাদান অবাধে ঢালা বা সংকুচিত ছিল কিনা রেকর্ড; বিভিন্ন পদ্ধতি দ্বারা উত্পাদিত দুটি ফলাফলের তুলনা করবেন না। একটি স্কেল সহ ফটোগ্রাফ অন্তর্ভুক্ত করুন এবং মিশ্রণ পদ্ধতিটি নোট করুন।
| খাওয়ানোর অবস্থা | তথ্য সংগ্রহ করতে হবে | সমাধানের জন্য ডিজাইন প্রশ্ন |
|---|---|---|
| কুমারী ছোরা | গ্রেড, পেলেট আকৃতি, প্রস্তুতি এবং বর্তমান স্থিতিশীল সেটিংস | প্রতিষ্ঠিত জ্যামিতি কি এখনও এই দায়িত্বের জন্য উপযুক্ত? |
| Pellet/regrind মিশ্রণ | মিশ্রণের অনুপাত, কণা-আকারের বিস্তার, বাল্ক-ঘনত্বের সামঞ্জস্য | ফিড কি একটি রান জুড়ে সামঞ্জস্যপূর্ণ থাকে? |
| ফিল্ম ফ্লেক বা প্রান্ত ছাঁটা | আকৃতি, খাওয়ানোর পদ্ধতি, ব্রিজিং পর্যবেক্ষণ এবং বাল্ক ঘনত্ব | উপাদান প্রবেশ এবং নির্ভরযোগ্যভাবে ফিড বিভাগ পূরণ করতে পারেন? |
| গুঁড়া বা শুকনো মিশ্রণ | প্রণয়ন, প্রবাহ আচরণ এবং ফিড-সিস্টেম বিশদ | খাওয়ানোর ব্যবস্থা কি এই উপাদানের জন্য উপযুক্ত? |
| ভরা যৌগ | ফিলারের ধরন এবং অনুপাত, প্রস্তুতি এবং পরিধানের ইতিহাস | গলে যাওয়া, তাপ এবং পরিধানের প্রয়োজনীয়তা একসাথে কি কি? |
"নিম্ন বাল্ক ঘনত্বের সর্বদা একটি উচ্চ অনুপাত প্রয়োজন" হিসাবে এই টেবিলটি পড়বেন না। একটি জ্যামিতি পরিবর্তন স্বয়ংক্রিয়ভাবে ব্রিজিং, বিভাজন বা একটি অসামঞ্জস্যপূর্ণ ফিডার সংশোধন করতে পারে না। কিংবা কম্প্রেশন রেশিও থেকে রেজিস্ট্যান্স নির্বাচন করা উচিত নয়। পর্যালোচনা করুনEJS স্ক্রু ব্যারেল উপকরণ গাইডআলাদাভাবে যখন ফর্মুলেশন পরিবর্তন হয়।
খুব বেশি নাকি খুব কম? স্ক্রু পরিবর্তন করার আগে প্রক্রিয়াটি নির্ণয় করুন
চাপ বৃদ্ধি, গলিত কণা এবং ক্রমবর্ধমান গলিত তাপমাত্রা তদন্তের কারণ। এগুলি কম্প্রেশন অনুপাতের পরিমাপ নয়। উপযোগী ডায়াগনস্টিক ক্রম হল খাদ্য খাওয়ানো, গলে যাওয়া, নিচের দিকের সীমাবদ্ধতা বা জীর্ণ যান্ত্রিক জ্যামিতিতে ব্যাঘাত শুরু হয় কিনা তা নির্ধারণ করা।
প্রথমে একই উপাদান এবং পণ্য ব্যবহার করে একটি স্থিতিশীল ঐতিহাসিক রানের সাথে তুলনা করুন। ডাই, স্ক্রিন বিন্যাস এবং পরিমাপের অবস্থানগুলি সামঞ্জস্যপূর্ণ রাখুন। প্রকৃত আউটপুট, স্ক্রু গতি, গলিত তাপমাত্রা, চাপ, ড্রাইভ লোড এবং দৃশ্যমান ত্রুটিগুলি একসাথে রেকর্ড করুন। ব্যারেল তাপমাত্রা সেটিংস একা গলে তাপমাত্রা স্থাপন করে না।
| পর্যবেক্ষণ | জ্যামিতি পরিবর্তনের আগে পরীক্ষা করে | অনুরোধ অন্তর্ভুক্ত করার প্রমাণ |
|---|---|---|
| চাপ এবং আউটপুট ওঠানামা করে | হপার সরবরাহ, ব্রিজিং, ফিডারের ধারাবাহিকতা, মিশ্রণের পরিবর্তন এবং সীমাবদ্ধতা | সময়-সারিবদ্ধ গতি, চাপ এবং আউটপুট রেকর্ড |
| গলিত কণা দেখা দেয় | ফিড হার, গলে যাওয়া অবস্থা, রজন পরিবর্তন, অপারেটিং গতি এবং স্ক্রু প্রোফাইল | রেকর্ডকৃত অপারেটিং পয়েন্টের সাথে সংযুক্ত নমুনা বা ফটো |
| গলিত তাপমাত্রা অত্যধিক | প্রকৃত মেল্ট রিডিং, গতি, সীমাবদ্ধতা, কুলিং এবং মিক্সার কন্ডিশন | পরিমাপ পদ্ধতি, অবস্থান এবং স্থিতিশীল-চালিত রিডিং |
| আউটপুট অপরিবর্তিত rpm এ পড়ে | প্রকৃত ফিড সরবরাহ, রজন অবস্থা, ডাই/স্ক্রিন এবং ম্যাচিং স্ক্রু/ব্যারেল পরিধান | আউটপুট প্রতি rpm প্লাস রক্ষণাবেক্ষণ এবং পরিমাপ রেকর্ড |
| কালো দাগ বা বিবর্ণতা বৃদ্ধি | উপাদানের ইতিহাস, স্থবির এলাকা, বাসস্থানের অবস্থা এবং পরিষ্কার করা | ত্রুটি প্যাটার্ন এবং যখন এটি রান প্রদর্শিত হয় |
কেন একটি উচ্চ অনুপাত একটি স্বয়ংক্রিয় উন্নতি নয়
লিন জিন এবং মার্ক এ. স্পালডিং 2.0 থেকে 3.6 পর্যন্ত 2.5-ইঞ্চি এক্সট্রুডার এবং পাঁচটি কম্প্রেশন অনুপাত ব্যবহার করে একটি নিয়ন্ত্রিত এলএলডিপিই সমীক্ষা রিপোর্ট করেছেন। ফিডের গভীরতা পরিবর্তিত হওয়ার সময় মিটারিং গভীরতা 0.125 ইঞ্চি থেকে গেছে। 110 থেকে 150 rpm-এ, উচ্চ-অনুপাতের স্ক্রুগুলি নিম্ন-অনুপাতের ডিজাইনের তুলনায় প্রায় 5 থেকে 10°C বেশি গলিত তাপমাত্রা তৈরি করে। এটি সেই সরঞ্জাম, রজন এবং পরীক্ষার ফলাফল, একটি EJS প্রতিস্থাপনের জন্য তাপমাত্রার পূর্বাভাস নয়। লেখকদের দেখুনকম্প্রেশন-অনুপাত কর্মক্ষমতা অধ্যয়ন.
একটি পৃথকমার্ক এ. স্প্যাল্ডিং দ্বারা সমস্যা সমাধানের উদাহরণ3.1 এর প্রথম-পর্যায়ের অনুপাত সহ একটি 6-ইঞ্চি, দুই-পর্যায়ের ABS এক্সট্রুশন স্ক্রু বর্ণনা করে। গলিত উপাদান একটি সর্পিল বাঁধ বাধা; প্রস্তাবিত প্রতিস্থাপন সেই অনুপাতকে 2.5 এ হ্রাস করেছে। এটি একটি গলন সমস্যার একটি নির্দিষ্ট নকশা প্রতিক্রিয়া ছিল, একটি সর্বজনীন ABS সুপারিশ নয়।
ইঞ্জিনিয়ারিং প্রশ্ন ফ্রেম করতে এই উদাহরণগুলি ব্যবহার করুন: স্ক্রু কি প্রয়োজনীয় অপারেটিং পয়েন্টে প্রাপ্ত কঠিন পদার্থগুলিকে গলতে পারে? একটি সাধারণ রজন-থেকে-অনুপাত চার্ট বা একটি অনুমান করা EJS কর্মক্ষমতা ফলাফলে উদাহরণ পরিণত করবেন না।
যখন একটি একক কম্প্রেশন-অনুপাত সংখ্যা যথেষ্ট নয়
সাধারণ ফিড-গভীরতা/মিটারিং-গভীর তুলনা একটি সংজ্ঞায়িত স্ক্রু জ্যামিতির অন্তর্গত। এটি ব্যবহার করার আগে, স্ক্রু প্রকার এবং খাওয়ানোর ব্যবস্থা চিহ্নিত করুন। একটি ডিজাইনের জন্য রিপোর্ট করা অনুপাত অন্যটিতে একই জিনিস বোঝাতে পারে না।
একটি বাধা স্ক্রু উপাদানগুলিকে কঠিন এবং গলিত চ্যানেলগুলিতে ভাগ করে। এর বর্ণনার জন্য চ্যানেল বিন্যাস এবং বাধা জ্যামিতি প্রয়োজন, শুধুমাত্র দুটি প্রচলিত মূল পরিমাপ নয়। একটি ভেন্টেড দুই-পর্যায়ের স্ক্রুতে একাধিক প্রক্রিয়াকরণ পর্যায় রয়েছে; একটি উদ্ধৃত কম্প্রেশন অনুপাত বর্ণনা করে কোন পর্যায়ে জিজ্ঞাসা করুন। ভেন্ট অঞ্চল এবং ডাউনস্ট্রিম পাম্পিং বিভাগটিকে সেই সম্পূর্ণ নকশার অংশ হিসাবে মূল্যায়ন করা দরকার।গ্রিফের স্ক্রু-ডিজাইন আলোচনাবাধা চ্যানেল, দ্বি-পর্যায়ের স্ক্রু এবং খাঁজযুক্ত ব্যারেলের স্বতন্ত্র খাওয়ানোর আচরণ কভার করে।
একইভাবে, নিয়ন্ত্রিত বা ক্ষুধার্ত খাওয়ানো থেকে বন্যা খাওয়ানোর পার্থক্য করুন। স্পেসিফিকেশনে ফিডিং মোড লিখুন। অন্যথায় একটি সরবরাহকারী একটি সম্পূর্ণ ফিড চ্যানেল মূল্যায়ন করতে পারে যখন ইনস্টল করা প্রক্রিয়া একটি নিয়ন্ত্রিত ভর প্রবাহ প্রদান করে। এটি স্পষ্ট করার জন্য একটি সীমানা শর্ত, একটি ভিন্ন সর্বজনীন অনুপাত প্রয়োগ করার কারণ নয়।
টুইন-স্ক্রু এক্সট্রুডারদেরও তাদের নিজস্ব জ্যামিতি এবং প্রক্রিয়ার বিবরণ প্রয়োজন। একটি ইন্টারমেশিং পেয়ারে প্রচলিত একক-স্ক্রু গভীরতার শর্টকাট প্রয়োগ করবেন না এবং ধরে নিন এটি সম্পূর্ণ কম্প্রেশন আচরণ ক্যাপচার করে। স্ক্রু ব্যবস্থা, ঘূর্ণন মোড, উপাদান বা ফ্লাইট প্রোফাইল এবং প্রস্তুতকারকের অঙ্কন প্রদান করুন।
স্পেসিফিকেশন অস্পষ্ট হলে এই প্রশ্নগুলি ব্যবহার করুন:
- এটি কি একটি প্রচলিত, বাধা, দ্বি-পর্যায় বা যমজ-স্ক্রু নকশা?
- উদ্ধৃত অনুপাত কি গভীরতা বা চ্যানেল ভলিউম থেকে গণনা করা হয়?
- কোন ফিড এবং মিটারিং অবস্থানগুলি গণনাকে সংজ্ঞায়িত করে?
- সেই অবস্থানগুলির মধ্যে কি পিচ বা চ্যানেল ব্যবস্থা পরিবর্তন হয়?
- ইনস্টল করা ফিড সিস্টেম ডিজাইন অনুমানের সাথে মেলে?
যন্ত্রবিদকে অনুমান করার প্রয়োজন ছাড়াই একটি স্পেসিফিকেশনের সেই প্রশ্নের উত্তর দেওয়া উচিত। যদি এটি না পারে, একটি অনুলিপি অনুমোদন করার আগে সম্পূর্ণ প্রোফাইল প্রাপ্ত করুন. "3:1" এর সংজ্ঞা এবং প্রয়োগ জানা হয়ে গেলে কার্যকর।
আপনি বিদ্যমান স্ক্রু অনুলিপি বা এটি পুনরায় ডিজাইন করা উচিত?
একটি অপরিবর্তিত প্রতিস্থাপন একটি যুক্তিসঙ্গত প্রারম্ভিক বিন্দু যখন ইনস্টল করা জ্যামিতি সন্তোষজনক গুণমান এবং আউটপুট প্রদান করে, শুল্ক অপরিবর্তিত থাকে এবং পরিমাপ পরিধান অবনতি ব্যাখ্যা করে। এটি একটি দুর্বল পছন্দ হয়ে যায় যখন মূল সমস্যাটি পরিধানের আগে বিদ্যমান ছিল, ফর্মুলেশন পরিবর্তিত হয়েছে বা প্রক্রিয়াটি এখন তার পূর্বের অপারেটিং সীমার বাইরে চলে।
উদ্ধৃতিতে দুটি সিদ্ধান্ত আলাদা করুন: মূল মাত্রা পুনরুদ্ধার করা এবং প্রক্রিয়াকরণ নকশা পরিবর্তন করা। একটি জীর্ণ স্ক্রু একটি ভিন্ন কম্প্রেশন অনুপাত প্রয়োজন ছাড়া প্রতিস্থাপন প্রয়োজন হতে পারে. বিপরীতভাবে, একটি মাত্রিক শব্দের স্ক্রু উদ্ভিদে প্রবর্তিত ফিডের সাথে আর উপযুক্ত নাও হতে পারে।

প্রস্তাবের তুলনা করার আগে পরিবর্তনটি সংজ্ঞায়িত করুন
সরবরাহকারীকে একটি লিখিত সমস্যা বিবৃতি দিন: উদাহরণস্বরূপ, "একটি ভাল স্ক্রু প্রয়োজন" এর পরিবর্তে একটি ফিড-ফর্ম পরিবর্তনের পরে চাপের অস্থিরতা। বেসলাইন অঙ্কন এবং অপারেটিং রেকর্ড অন্তর্ভুক্ত করুন। পরিবর্তিত গভীরতা, জোনের দৈর্ঘ্য, পিচ এবং যেকোন মিশ্রণ বৈশিষ্ট্য সনাক্ত করতে প্রস্তাবিত নকশাকে বলুন।
মেকানিক্যাল ফিট রিভিউ আলাদা রাখুন। ইনস্টল করা সমাবেশের বিপরীতে কাজের দৈর্ঘ্য, ড্রাইভ-এন্ড সংযোগ, মাউন্টিং ইন্টারফেস এবং স্রাব ব্যবস্থা নিশ্চিত করুন। আরো কাজের দৈর্ঘ্য একটি মেশিন-স্তরের পরিবর্তন প্রয়োজন হতে পারে; এটি একটি সাধারণ ড্রপ-ইন প্রতিস্থাপন অনুমান নয়। একটি উদ্ধৃতিতে একটি উচ্চতর L/D উপাধি একটি মাত্রা পরীক্ষা ট্রিগার করবে, বর্ধিত ক্ষমতার প্রত্যাশা নয়।
তারপর তুলনা শর্তাবলী এবং গ্রহণযোগ্যতার মানদণ্ডে সম্মত হন। বিচারের আগে উপাদান, পণ্য, অপারেটিং পয়েন্ট, গুণমান পরীক্ষা এবং উত্পাদন পরিমাপ সংজ্ঞায়িত করুন। যদি বেশ কয়েকটি নকশা বৈশিষ্ট্য একসাথে পরিবর্তিত হয়, ট্রায়াল সম্পূর্ণ প্রতিস্থাপন মূল্যায়ন করে; এটা যে কম্প্রেশন অনুপাত একা ফলাফল সৃষ্টি করতে পারে না.
দEJS এক্সট্রুডার স্ক্রু ব্যারেল পণ্য পাতাএকটি প্রতিস্থাপন অনুসন্ধানের জন্য প্রাসঙ্গিক সূচনা পয়েন্ট. প্রকৃত অ্যাপ্লিকেশন এবং অঙ্কন সরবরাহ করুন যাতে আলোচনা একটি জেনেরিক পলিমার পরিসরের পরিবর্তে ইনস্টল করা মেশিনের সাথে সম্পর্কিত হয়।
কি EJS পাঠাতে হবে এবং কিভাবে প্রতিস্থাপন যাচাই করতে হবে
একটি দরকারী অনুসন্ধান কারখানাটিকে একটি উত্পাদনযোগ্য অঙ্কনের সাথে প্রক্রিয়াকরণের প্রয়োজনীয়তা সংযুক্ত করতে দেয়। আসল স্পেসিফিকেশন পাঠান এমনকি যদি আপনি এটি ভুল মনে করেন, তাহলে কী পরিবর্তন হয়েছে তা চিহ্নিত করুন। পুনর্বিবেচনা নম্বরগুলি দৃশ্যমান রাখুন যাতে একটি পুরানো অঙ্কন নীরবে উৎপাদন নির্দেশে পরিণত না হয়।
নিম্নলিখিত তথ্য অন্তর্ভুক্ত করুন:
- মেশিন প্রস্তুতকারক, মডেল, স্ক্রু টাইপ এবং ইনস্টল করা উপাদান রেফারেন্স।
- ফ্লাইটের ব্যাস, কাজের দৈর্ঘ্য, ড্রাইভ-এন্ডের মাত্রা এবং ব্যারেল/ইন্টারফেস অঙ্কন।
- ফিড এবং মিটারিং গভীরতা, জোনের সীমানা, পিচ প্রোফাইল এবং মিক্সিং বৈশিষ্ট্য।
- রজন গ্রেড, সংযোজন, ফিলার লোডিং, ফিড ফর্ম এবং প্রস্তুতির পদ্ধতি।
- ফিডার বিন্যাস, স্বাভাবিক আরপিএম, আউটপুট, মেল্ট-টেম্পারেচার এবং প্রেসার রিডিং।
- ত্রুটির নমুনা, রক্ষণাবেক্ষণের ইতিহাস এবং উপলব্ধ ম্যাচিং স্ক্রু/ব্যারেল পরিমাপ।
- প্রয়োজনীয় পণ্যের গুণমান এবং গ্রহণযোগ্যতার জন্য অপারেটিং শর্ত।
স্থিতিশীল উত্পাদন তুলনা করুন, শুধুমাত্র একটি সফল স্টার্টআপ নয়
ইনস্টলেশনের পরে, মেশিন সরবরাহকারীর নিরাপদ কমিশনিং নির্দেশাবলী অনুসরণ করুন। অনুমোদিত উপাদান এবং সেটআপ নিশ্চিত করুন, প্রক্রিয়াটিকে স্থিতিশীল করার অনুমতি দিন এবং একটি নির্দিষ্ট ব্যবধানে রিডিং সংগ্রহ করুন। স্ক্রু গতি থেকে অনুমান করার পরিবর্তে একটি সম্মত ওজন পদ্ধতি দ্বারা আউটপুট রেকর্ড করুন।
তুলনা করার জন্য, rpm দ্বারা বিভক্ত মাপা ভর আউটপুট হিসাবে নির্দিষ্ট আউটপুট গণনা করুন। আউটপুট ইউনিটগুলিকে দৃশ্যমান রাখুন, যেমন kg/h প্রতি rpm. শুধুমাত্র গুণমান, প্রকৃত গলে যাওয়া তাপমাত্রা, চাপ এবং ড্রাইভ লোডের পাশাপাশি এই মানটি তুলনা করুন। যদি পণ্যটি স্পেসিফিকেশনের বাইরে পড়ে বা প্রক্রিয়াটি অস্থির হয়ে যায় তবে একটি উচ্চ সংখ্যা একটি উন্নতি স্থাপন করে না।
| ট্রায়াল রেকর্ড | ধারাবাহিকভাবে রেকর্ড করুন | কেন এটা দরকারী |
|---|---|---|
| খাওয়ান | গ্রেড, অনেক, মিশ্রণ এবং প্রস্তুতি | জ্যামিতির সাথে সম্পর্কহীন পরিবর্তনগুলি সনাক্ত করে |
| অপারেটিং পয়েন্ট | গতি, তাপমাত্রা সেটআপ এবং ফিড মোড | তুলনা পুনরুত্পাদনযোগ্য করে তোলে |
| উৎপাদন | সময়মত ভর আউটপুট এবং গ্রহণযোগ্য পণ্য | মোট উৎপাদনকে উপযোগী উৎপাদন থেকে আলাদা করে |
| প্রক্রিয়া শর্ত | প্রকৃত গলে যাওয়া তাপমাত্রা, চাপ এবং ড্রাইভ লোড | একা আউটপুট দ্বারা লুকানো ট্রেড-অফ প্রকাশ করে |
| গুণমান | সম্মত মাত্রা, চেহারা এবং ত্রুটি পরীক্ষা | প্রতিস্থাপন দায়িত্ব পূরণ করে কিনা তা নির্ধারণ করে |
অপারেটিং পয়েন্ট পরিবর্তন করার সময় তুলনা পুনরাবৃত্তি করুন এবং একই পরিমাপের অবস্থানগুলি রাখুন। যদি কোনো সমস্যা থেকে যায়, অঙ্কন সংশোধন এবং নমুনা শনাক্তকারীর সাথে রেকর্ডগুলি ফেরত পাঠান। যোগাযোগইজেএস ইন্ডাস্ট্রিসংজ্ঞায়িত কারণ ছাড়াই কম্প্রেশন-অনুপাত পরিবর্তনের অনুরোধ না করে সেই প্যাকেজের সাথে।
আপনার প্রতিস্থাপন স্ক্রু আলোচনা
ইনস্টল করা স্ক্রু, প্রকৃত ফিড এবং প্রক্রিয়াকরণ সমস্যা বর্ণনা করুন। বোতামটি EJS-এ একটি ইমেল খসড়া খোলে; আপনি পাঠানোর আগে অঙ্কন এবং ফটোগ্রাফ সংযুক্ত করতে পারেন.
প্রায়শই জিজ্ঞাসিত প্রশ্ন
এক্সট্রুশন স্ক্রু কম্প্রেশন অনুপাত কি?
এটি ফিড-সেকশন চ্যানেলের ভলিউম এবং মিটারিং-সেকশন চ্যানেলের ভলিউমের সমতুল্য ফ্লাইটের অনুপাত। তুলনামূলক পিচ এবং চ্যানেল জ্যামিতি সহ একটি প্রচলিত স্ক্রুর জন্য, ফিডের গভীরতা মিটারিং গভীরতা দ্বারা বিভক্ত একটি দরকারী অনুমান প্রদান করে। এটি একটি জ্যামিতিক অনুপাত, চাপের অনুপাত বা আউটপুটের গ্যারান্টি নয়।
আমি কিভাবে রুট ব্যাস থেকে কম্প্রেশন অনুপাত গণনা করব?
প্রতিটি রেডিয়াল চ্যানেলের গভীরতা গণনা করুন ফ্লাইটের বাইরে ব্যাস বিয়োগ রুট ব্যাস, দুই দ্বারা বিভক্ত। তারপর ফিডের গভীরতা মিটারিং ডেপথ দ্বারা ভাগ করুন। চিহ্নিত ফিড এবং মিটারিং অবস্থান, সামঞ্জস্যপূর্ণ ইউনিট এবং উপযুক্ত ফ্লাইট ব্যাস ব্যবহার করুন। ব্যারেল বোর ব্যাস ব্যবহার করবেন না বা ধরে নিন একটি জীর্ণ স্ক্রু এখনও তার আসল অঙ্কনের সাথে মেলে।
একটি 3:1 স্ক্রু কি প্রতিটি রজনের জন্য উপযুক্ত?
না। একই অনুপাত বিভিন্ন পরম চ্যানেল গভীরতা এবং রূপান্তর প্রোফাইল বর্ণনা করতে পারে। উপযুক্ততা নির্দিষ্ট গ্রেড, ফিড ফর্ম, সংযোজন, খাওয়ানোর ব্যবস্থা এবং অপারেটিং অবস্থার উপরও নির্ভর করে। একটি সার্বজনীন রজন সুপারিশ হিসাবে একটি অনুপাত ব্যবহার না করে সম্পূর্ণ জ্যামিতি এবং একটি সংজ্ঞায়িত উত্পাদন প্রয়োজনীয়তা দিয়ে শুরু করুন।
ক্রমবর্ধমান কম্প্রেশন অনুপাত কি আউটপুট বৃদ্ধি করে?
অগত্যা নয়। ফিডের গভীরতা পরিবর্তন করা এবং পরিমাপের গভীরতা পরিবর্তন করা স্ক্রুটির বিভিন্ন অংশকে প্রভাবিত করে, এমনকি উভয়ই অনুপাত বাড়ালেও। খাওয়ানো, গলে যাওয়া এবং নিচের দিকের অবস্থাকে একসাথে বিবেচনা করতে হবে। প্রতিস্থাপনের বিচার করার আগে পণ্যের গুণমান, প্রকৃত গলে যাওয়া তাপমাত্রা, চাপ এবং ড্রাইভ লোডের সাথে স্থিতিশীল পরিমাপকৃত আউটপুট তুলনা করুন।
জীর্ণ স্ক্রু কি অঙ্কনের অনুপাত পরিবর্তন না করে সমস্যা সৃষ্টি করতে পারে?
হ্যাঁ। অঙ্কনটি উদ্দিষ্ট জ্যামিতি বর্ণনা করে, বর্তমান অবস্থা নয়। সংশ্লিষ্ট অবস্থানে স্ক্রু এবং ব্যারেল পরিমাপ করুন এবং অনুমোদিত মূল মাত্রার সাথে তুলনা করুন। একটি কম্প্রেশন-অনুপাত লেবেল কাজের ছাড়পত্র বর্ণনা করে না এবং সেই লেবেলটি অনুলিপি করা একটি পরিমাপহীন পরিধানের সমস্যা সমাধান করে না।
আমি কি টুইন-স্ক্রু বা বাধা ডিজাইনের জন্য একই হিসাব ব্যবহার করতে পারি?
প্রচলিত একক-চ্যানেল গভীরতা শর্টকাট প্রযোজ্য অনুমান করবেন না। প্রথমে চ্যানেল বিন্যাস, স্ক্রু টাইপ এবং গণনার অবস্থান চিহ্নিত করুন। ব্যারিয়ার চ্যানেল, স্টেজড স্ক্রু এবং ইন্টারমেশিং টুইন স্ক্রুগুলির একটি পূর্ণাঙ্গ জ্যামিতি বিবরণ প্রয়োজন। প্রতিস্থাপন স্পেসিফিকেশনে এটি ব্যবহার করার আগে ডিজাইনারকে জিজ্ঞাসা করুন কোন ভলিউম বা গভীরতা উদ্ধৃত অনুপাতকে সংজ্ঞায়িত করে।