দ্বারাইজেএস ইন্ডাস্ট্রি
- ত্রুটি এবং অপারেটিং রেকর্ড দিয়ে শুরু করুন, প্রতিশ্রুত আউটপুট বৃদ্ধি নয়।
- গলে যাওয়া, মিশ্রিত করা, খাওয়ানো এবং যান্ত্রিক পরিধানের সমস্যা।
- অঙ্কন উপর স্বাধীনভাবে প্রধান ফ্লাইট এবং বাধা ফ্লাইট নির্দিষ্ট করুন।
- ইনস্টল করা ব্যারেল, ফিড সিস্টেম এবং উপলব্ধ কাজের দৈর্ঘ্যের সাথে প্রস্তাবটি মিলান।
- সম্মত অপারেটিং পরিসীমা জুড়ে স্থিতিশীল, ইন-স্পেক প্রোডাকশনে প্রতিস্থাপন গ্রহণ করুন।
কিভাবে প্রচলিত এবং বাধা স্ক্রু গলন পরিচালনা করে
একটি প্রচলিত তিন-জোন স্ক্রুতে ফিড, ট্রানজিশন এবং মিটারিং বিভাগ রয়েছে। ট্রানজিশন সেকশনে, কঠিন উপাদান এবং সঞ্চিত দ্রবীভূত দ্রবণ প্রধান চ্যানেল ভাগ করে। একটি বাধা স্ক্রু একটি গৌণ ফ্লাইট যোগ করে যা গলে যাওয়া অংশের অংশকে কঠিন এবং গলিত চ্যানেলে বিভক্ত করে। গলিত পদার্থগুলি তাদের নিজস্ব চ্যানেলের মধ্য দিয়ে চলতে থাকায় আন্ডারকাট বাধা ফ্লাইটের উপর দিয়ে গলিত চ্যানেলে চলে যায়।Rauwendaal এর বাধা-স্ক্রু ব্যাখ্যাএই বিচ্ছেদ এবং প্রতিবন্ধক অংশ বরাবর চ্যানেল বিন্যাস পরিবর্তন করে।
এই পার্থক্যটি একটি ডিজাইন পদ্ধতি চিহ্নিত করে, একটি স্বয়ংক্রিয় কর্মক্ষমতা র্যাঙ্কিং নয়। জ্যামিতি এখনও মেশিনে প্রবেশ করা উপাদান এবং উত্পাদন প্রয়োজনীয়তা অনুসারে প্রয়োজন। দSHS এক্সট্রুশন প্রশিক্ষণ তুলনাস্ক্রু ডিজাইনকে প্লাস্টিকাইজিং ক্ষমতা এবং মৃদু প্রক্রিয়াকরণের মধ্যে একটি আপস হিসাবে বিবেচনা করে এবং প্রচলিত এবং বাধা উভয় স্থাপত্যকে বর্ণনা করে।
যদি বর্তমান স্ক্রু প্রয়োজনীয় অপারেটিং পরিসর জুড়ে গ্রহণযোগ্য পণ্য তৈরি করে, তবে এর স্থাপত্য পরিবর্তন করার আগে সেই বেসলাইনটি নথিভুক্ত করুন। যদি অনুরোধকৃত হার বৃদ্ধির সাথে সাথে গুণমানের অবনতি হয়, তাহলে কোথায় অবনতি শুরু হয় এবং কোন প্রক্রিয়ার রিডিং এর সাথে পরিবর্তন হয় তা রেকর্ড করুন। যে প্রমাণ একটি নকশা আলোচনা দরকারী করে তোলে; শব্দ "উচ্চ আউটপুট" না.
দইজেএস এক্সট্রুডার স্ক্রু ব্যারেল ক্রেতার গাইডবিস্তৃত স্পেসিফিকেশন এবং প্রতিস্থাপন প্রক্রিয়া কভার করে। এই তুলনা প্রচলিত এবং বাধা একক-স্ক্রু ডিজাইনের সাথে সম্পর্কিত, একক- এবং টুইন-স্ক্রু মেশিনের মধ্যে পছন্দ নয়।
মূল-ফ্লাইট ক্লিয়ারেন্স থেকে আলাদাভাবে বাধা ছাড়পত্র পড়ুন
দুটি মাত্রার আলাদা নাম প্রয়োজন। মেইন-ফ্লাইট ক্লিয়ারেন্স হল একটি প্রধান ফ্লাইটের বাইরের ব্যাস এবং ব্যারেল বোরের মধ্যে ব্যবধান। ব্যারিয়ার-ফ্লাইট ক্লিয়ারেন্স হল সেকেন্ডারি ফ্লাইটের উপরে ফাঁক। একটি সাধারণ আন্ডারকাট ব্যারিয়ার বিন্যাসে, সেকেন্ডারি ফ্লাইটের বাইরের ব্যাস একটি ছোট থাকে, যা এটির উপর দিয়ে গলে যায়। এইগুলি বিভিন্ন বৈশিষ্ট্য এবং বিভিন্ন অঙ্কন কলআউট থাকা উচিত।
একটি ঘনকেন্দ্রিক মাত্রিক তুলনার জন্য, রেডিয়াল ক্লিয়ারেন্স হল:
রেডিয়াল ক্লিয়ারেন্স = (ব্যারেল বোরের ব্যাস − প্রাসঙ্গিক ফ্লাইট ব্যাস) / 2
এই গণনা ব্যাসের মধ্যে নামমাত্র সম্পর্ক বর্ণনা করে। এটি একটি উদ্ভট, ক্ষতিগ্রস্ত বা মিসলাইনড অ্যাসেম্বলিতে বা প্রক্রিয়াকরণ তাপমাত্রায় চলমান ক্লিয়ারেন্সে ক্ষুদ্রতম স্থানীয় ব্যবধান স্থাপন করে না।
একটি মাত্রিক উদাহরণ, একটি যন্ত্র সুপারিশ নয়
অনুমান করুন একটি ব্যারেল বোর 90.10 মিমি, একটি প্রধান-ফ্লাইট ব্যাস 90.00 মিমি এবং একটি ব্যারিয়ার-ফ্লাইট ব্যাস 89.30 মিমি তুলনা করা হচ্ছে। ফলে মূল-ফ্লাইটের রেডিয়াল ক্লিয়ারেন্স হল 0.05 মিমি; ব্যারিয়ার-ফ্লাইট রেডিয়াল ক্লিয়ারেন্স 0.40 মিমি। এই অনুমান করা মানগুলি পাটিগণিত ব্যাখ্যা করে এবং একটি EJS পণ্যের জন্য নির্দিষ্ট সহনশীলতা নয়।
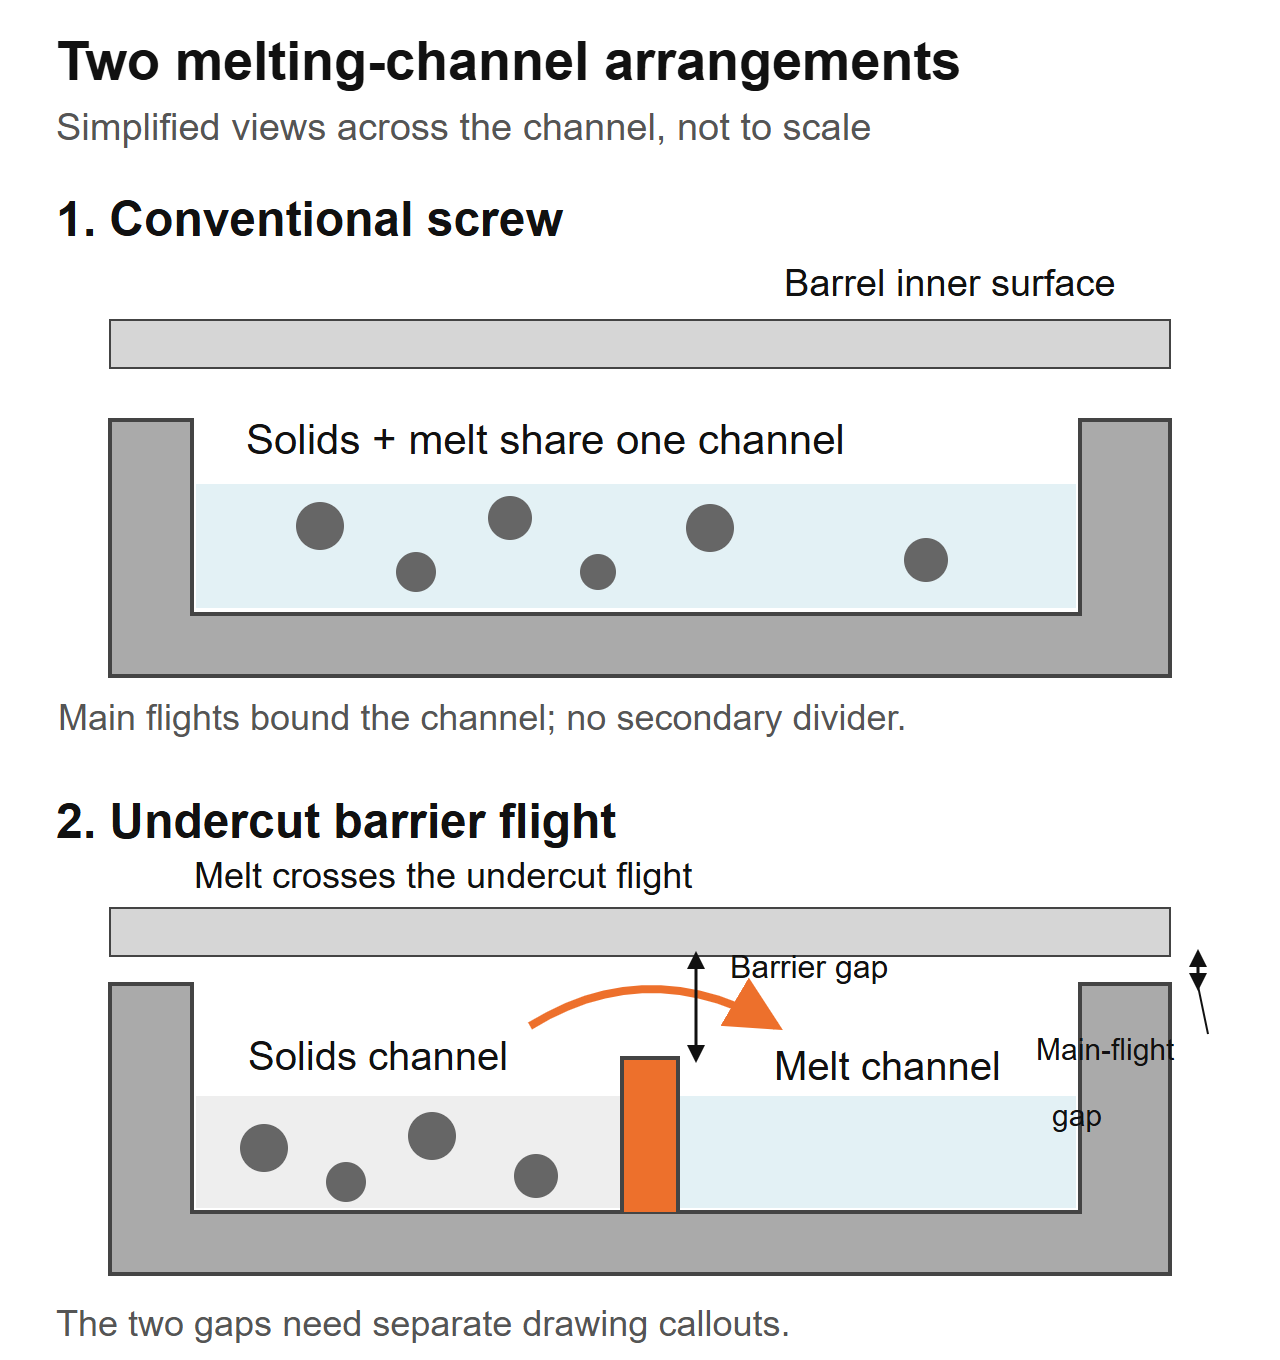 সরলীকৃত ক্রস-চ্যানেল দৃশ্য, উত্পাদন বিভাগ নয়। ব্যারিয়ার-ফ্লাইট প্যাসেজ এবং মেইন-ফ্লাইট ক্লিয়ারেন্স আলাদা অঙ্কন বৈশিষ্ট্য; এই চিত্র দ্বারা কোন মাত্রা নির্দিষ্ট করা হয় না।
শুধুমাত্র "ফ্লাইট ক্লিয়ারেন্স" উল্লেখ করে একটি উদ্ধৃতি এই জ্যামিতির জন্য অস্পষ্ট। জিজ্ঞাসা করুন কোন ফ্লাইট, কোন অক্ষীয় অবস্থান এবং মানটি রেডিয়াল বা ডায়ামেট্রাল কিনা। এছাড়াও বর্তমান পরিধান রিডিং থেকে নামমাত্র নতুন অংশ মাত্রা পার্থক্য. একটি ফ্লাইট পরিমাপ করবেন না এবং ধরে নিন এটি অন্যটিকে বর্ণনা করে।
ডিজাইনারকে অবশ্যই প্রকৃত রজন এবং মেশিনের জন্য কাজের ছাড়পত্র নির্দিষ্ট করতে হবে। একটি ছোট বাধা উত্তরণ স্বয়ংক্রিয়ভাবে ভাল নয়, এবং একটি বড় একটি স্বয়ংক্রিয়ভাবে নিরাপদ নয়। অন্য এক্সট্রুডার থেকে একটি সংখ্যা গ্রহণ না করে অনুমোদিত জ্যামিতি এবং পরিদর্শন পদ্ধতি একসাথে রাখুন।
একটি বাধা বিভাগ এবং একটি মিশ্রণ বিভাগ বিভিন্ন সমস্যার সমাধান করে
গলে যাওয়া এবং মেশানো পৃথক চেক প্রাপ্য। একটি বাধা বিভাগ কঠিন থেকে গলিত রূপান্তর পরিচালনা করে। একটি ডাউনস্ট্রিম মিক্সার তার জ্যামিতি অনুযায়ী গলিত অভিন্নতা বা বিচ্ছুরণের উপর কাজ করে। একটি স্ক্রু উভয়ই থাকতে পারে, তাই "বাধা বা মিশ্রণ স্ক্রু" প্রায়শই একটি অসম্পূর্ণ পছন্দ।
রাউয়েন্ডালেরCRD বাধা-স্ক্রু বিবরণস্পষ্টভাবে একটি ডাউনস্ট্রিম মিক্সার যোগ করার বিষয়ে আলোচনা করে কারণ একা বাধা বিভাগটি প্রয়োজনীয় বিতরণকারী মিশ্রণ প্রদান করে না। এটি প্রতিটি ফাংশন নির্দিষ্ট করার একটি কারণ, EJS সেই মালিকানাধীন নকশা ব্যবহার করে অনুমান না করা।
দEJS মিক্সিং-সেকশন গাইডম্যাডক, আনারস এবং স্যাক্সটন উপাদানগুলিকে আলাদা করে। ত্রুটি চিহ্নিত করার পরে পছন্দসই মিশ্রণের ক্রিয়া নিয়ে আলোচনা করতে এটি ব্যবহার করুন। একটি পরিচিত মিক্সার নামের এখনও একটি অঙ্কন এবং একটি অপারেটিং প্রসঙ্গ প্রয়োজন।
একা চেহারা থেকে একটি নতুন স্ক্রু বরাদ্দ করা এড়িয়ে চলুন. "জেল" এবং "ফিশই" হল পণ্যের বিবরণ, নিশ্চিত কারণ নয়। একটি বিদেশী কণা বা ক্ষয়প্রাপ্ত উপাদানকে সাধারণ গলিত হিসাবে বিবেচনা করা উচিত নয় যা একটি নতুন গলিত অংশ অগত্যা অপসারণ করবে।
গলিত অংশ এবং মিশ্রিত অংশ আলাদাভাবে সনাক্ত করার জন্য একটি প্রস্তাব জিজ্ঞাসা করুন, তাদের অবস্থান এবং উদ্দেশ্যমূলক ফাংশন সহ। উভয় পরিবর্তন হলে, উত্পাদন ট্রায়াল সম্পূর্ণ স্ক্রু মূল্যায়ন করে। এটি একটি উপযুক্ত তুলনা ছাড়াই মিক্সারের সুবিধা থেকে বাধা ফ্লাইটের সুবিধাকে আলাদা করতে পারে না।
লাইনটি আসলে গলে যাওয়া-সীমিত কিনা তা স্থাপন করুন
বর্তমান অনুমোদিত সেটআপ এবং একটি স্থিতিশীল রেফারেন্স রান দিয়ে শুরু করুন। তুলনা করার জন্য একই রজন গ্রেড, প্রস্তুতি পদ্ধতি, মিশ্রণ, ডাই এবং স্ক্রিন বিন্যাস ব্যবহার করুন। কোন পণ্য চেক অপারেটিং হারকে সীমাবদ্ধ করে তা শনাক্ত করুন: দৃশ্যমান ত্রুটি, মাত্রিক প্রকরণ, গলে যাওয়া তাপমাত্রা, ড্রাইভ লোড বা একটি নিম্নধারার প্রয়োজনীয়তা।
মেশিন সরবরাহকারীর অপারেটিং নির্দেশাবলী এবং নিরাপদ সীমার মধ্যে, সম্মত উত্পাদন পয়েন্টে প্রক্রিয়াটি রেকর্ড করুন। শুধুমাত্র একটি ব্যর্থতা উস্কে গতি বৃদ্ধি করবেন না. একই স্যাম্পলিং ব্যবধানে সময়মতো আউটপুট, প্রকৃত গলিত তাপমাত্রা, চাপ, স্ক্রু গতি, ড্রাইভ লোড এবং পণ্য-মানের ফলাফল সংগ্রহ করুন।
ডিজাইনার ব্যবহার করতে পারেন এমন শর্তে সমস্যাটি সংজ্ঞায়িত করুন
"যখন আমরা এই অপারেটিং পয়েন্টে এই গ্রেডটি চালাই তখন Unmelt প্রদর্শিত হয়" যদি নমুনা এবং রেকর্ডগুলি এটিকে সমর্থন করে তবে এটি একটি কার্যকর শুরু বিবৃতি। "আমাদের আরও 30% আউটপুট দরকার" একটি লক্ষ্য, আজ সেই আউটপুটটিকে কী বাধা দেয় তার ব্যাখ্যা নয়। লক্ষ্য এবং নির্ণয় করা সীমাবদ্ধতা আলাদা ক্ষেত্রগুলিতে রাখুন।
ট্রেড-অফ বাস্তব. কGaspar-Cunha এবং সহকর্মীদের দ্বারা 2023 অপ্টিমাইজেশন অধ্যয়নLDPE এবং PP-এর জন্য প্রচলিত এবং Maillefer-বাধা ডিজাইনের তুলনা। মডেল করা ক্ষেত্রে, বাধা নকশাগুলি সাধারণত এলডিপিই-এর জন্য সুবিধাজনক ছিল, যখন উভয় স্থাপত্যই পিপি-র জন্য সম্ভাব্য ছিল। এগুলি ছিল সংখ্যাসূচক নকশা তুলনা, EJS উত্পাদন পরীক্ষা বা পলিমারের প্রতিটি গ্রেডের জন্য সুপারিশ নয়।
সরবরাহকারীর দাবি মূল্যায়ন করার সময় সেই পার্থক্যটি ব্যবহার করুন। আপনার লাইনের প্রমাণ হিসাবে "বাধা স্ক্রুগুলি ভাল" গ্রহণ করার পরিবর্তে, সম্পূর্ণ জ্যামিতি চিহ্নিত করে প্রাসঙ্গিক অবস্থার অধীনে ফলাফলের জন্য অনুরোধ করুন।
কারখানা প্রশ্ন: ফড়িং এ কি পরিবর্তন?
একটি EJS প্রতিস্থাপন অনুসন্ধানে, ইনস্টল করা স্পেসিফিকেশন ছিল 90 মিমি, 30:1 এল/ডি এবং 3:1 কম্প্রেশন অনুপাত। লাইনটিতে ক্রমবর্ধমান ডাই প্রেসার এবং অসঙ্গত প্রাচীর বেধ ছিল। প্রাথমিক অনুরোধ একটি অনুমিত জীর্ণ স্ক্রু অনুলিপি ছিল. আমরা মূল সেটআপের তুলনায় এখন হপারে কী প্রবেশ করেছে তা জিজ্ঞাসা করেছি: উদ্ভিদটি ফিডে তার নিজস্ব প্রান্ত ছাঁটা মিশ্রিত করা শুরু করেছে। আমাদেরপ্রকাশিত দোকান নোটকেন সেই পরিবর্তনটি প্রতিস্থাপনের স্পেসিফিকেশনের অংশ হতে হবে তা বর্ণনা করুন।
এই প্রশ্নটি যেকোন প্রচলিত-থেকে-বাধা আলোচনার প্রথম দিকের অন্তর্গত। ফিডে পেলেট, ফ্লেক্স বা গ্রাউন্ড ম্যাটেরিয়াল আছে কিনা এবং মিশ্রণটি কীভাবে গলা পর্যন্ত পৌঁছেছে তা রেকর্ড করুন। "একই পলিমার" ফিড যে একই তা প্রতিষ্ঠিত করে না।
ফিডের বিবরণটিকে একটি ব্যবহারযোগ্য স্পেসিফিকেশনে পরিণত করুন
একটি প্রতিনিধি নমুনা সংগ্রহ করুন এবং এর উত্স সনাক্ত করুন। কণা-আকারের বিস্তার, আকৃতি, মিশ্রণ পদ্ধতি এবং রান চলাকালীন অনুপাত পরিবর্তিত হয় কিনা তা নোট করুন। আপনি যদি আলগা বাল্ক ঘনত্ব পরিমাপ করেন তবে ধারক এবং ভরাট পদ্ধতিটি সামঞ্জস্যপূর্ণ রাখুন। একটি অবাধে ঢেলে দেওয়া নমুনা এবং একটি সংকুচিত নমুনা বিভিন্ন পরিমাপ।
ইনস্টল করা ব্যারেলে একটি মসৃণ-বোর বা খাঁজযুক্ত ফিড বিভাগ আছে কিনা তা উল্লেখ করুন এবং কোনো নিয়ন্ত্রিত ফিডার বা ফিড-সহায়ক সরঞ্জাম বর্ণনা করুন। স্ক্রু প্রস্তাবটিকে এটি ধরে নেওয়া খাওয়ানোর অবস্থা সনাক্ত করতে বলুন। অনুমান করবেন না যে একটি খাওয়ানোর ব্যবস্থার জন্য অভিপ্রেত একটি নকশা অন্যটিতে লাইক-এর মতো প্রতিস্থাপন।
একটি কারখানা পর্যালোচনার জন্য, অঙ্কন এবং উপাদানের বিবরণ একসাথে আসতে হবে। একটি অঙ্কন যান্ত্রিক খাম স্থাপন করতে পারে, কিন্তু এটি একটি ফিড পরিবর্তন বর্ণনা করতে পারে না যা স্ক্রু ইনস্টল করার পরে ঘটেছিল। বিপরীতভাবে, অনিয়মিত ফিডের ফটোগ্রাফ একটি উপযুক্ত চ্যানেল প্রোফাইল বা বাধা উত্তরণ স্থাপন করে না।
গলে যাওয়া জ্যামিতি থেকেও আলাদা পরিধানের প্রয়োজনীয়তা। ফিলার, সংযোজন এবং দূষণের ইতিহাস পৃষ্ঠ-চিকিত্সা আলোচনার অন্তর্গত। দEJS উপকরণ গাইডযে সিদ্ধান্ত কভার. স্ক্রু আর্কিটেকচার পরিবর্তন করা স্বয়ংক্রিয়ভাবে একটি ভুলভাবে নির্দিষ্ট কাজের পৃষ্ঠের সমাধান করে না।
একটি বাধা স্ক্রু আপনার বিদ্যমান extruder মাপসই করা যাবে?
একটি প্রস্তাবিত রেট্রোফিট দুটি পর্যালোচনা পাস করতে হবে: যান্ত্রিক ফিট এবং প্রক্রিয়া উপযুক্ততা। প্রথম পাস করলে দ্বিতীয়টি প্রতিষ্ঠিত হয় না। ব্যারেল এবং ড্রাইভ সংযোগ শারীরিকভাবে একটি স্ক্রু গ্রহণ করতে পারে যখন এর জ্যামিতি ফিড বা অপারেটিং পরিসরের জন্য অনুপযুক্ত থাকে।
ইনস্টল করা সমাবেশের বিপরীতে অঙ্কন তুলনা করুন, শুধু মডেলের নাম নয়। ব্যবহারযোগ্য ফ্লাইটেড দৈর্ঘ্য, ব্যারেল বোর প্রোফাইল, ড্রাইভ-এন্ড সংযোগ, ডিসচার্জ-এন্ডের বিবরণ এবং ফিড খোলার অবস্থান স্থাপন করুন। স্ক্রু অবশ্যই মেলে এমন কোনো ভেন্ট বা অন্য ব্যারেল বৈশিষ্ট্য অন্তর্ভুক্ত করুন। মেশিন প্রস্তুতকারকের মাত্রিক নিয়মাবলী দৃশ্যমান রাখুন।
একটি সাধারণ ড্রপ-ইন আপগ্রেড হিসাবে একটি বড় L/D সরবরাহ করা যেতে পারে বলে মনে করবেন না। উপলব্ধ কাজের দৈর্ঘ্য ফিড, বাধা এবং ডাউনস্ট্রিম বিভাগগুলিকে একসাথে মিটমাট করতে হবে। দেখুনEJS L/D এবং কম্প্রেশন-অনুপাত নির্দেশিকাকেন এই শিরোনাম অনুপাত গুরুত্বপূর্ণ প্রোফাইল বিবরণ অনির্দিষ্ট রেখে যায়।
শুধুমাত্র স্ক্রু প্রতিস্থাপন অনুমোদন করার আগে ব্যারেল পরিদর্শন করুন। এর বর্তমান বোর মাত্রাগুলি ফিট এবং ক্লিয়ারেন্স আলোচনা উভয়ের জন্যই গুরুত্বপূর্ণ। একটি সর্বজনীন প্রতিস্থাপন সীমা নির্ধারণের পরিবর্তে অনুমোদিত পরিদর্শন পদ্ধতি অনুসরণ করুন। দইজেএস সার্ভিস-লাইফ গাইডব্যাখ্যা করে কিভাবে মিলিত উপাদান পরিমাপ সেই সিদ্ধান্তকে সমর্থন করে।
অঙ্কন নির্দিষ্ট করুন, শুধু "বাধা স্ক্রু" নয়
অঙ্কনের বৈশিষ্ট্যগুলি চিহ্নিত করা উচিত যা প্রস্তাবিত নকশাকে সংজ্ঞায়িত করে। উদ্ধৃতি, উপাদান স্পেসিফিকেশন এবং পরিদর্শন প্রয়োজনীয়তার সাথে এর সংশোধন সংযুক্ত রাখুন। অন্যথায়, একজন সরবরাহকারী উভয় পক্ষ একই জ্যামিতিতে সম্মত না হয়ে "বাধা" শব্দটিতে সম্মত হতে পারে।
বাধা বিভাগের শুরু এবং শেষের জন্য জিজ্ঞাসা করুন, প্রধান-ফ্লাইট এবং বাধা-ফ্লাইট ব্যাস প্রোফাইল, তাদের লিড বা পিচ, ফ্লাইটের প্রস্থ, চ্যানেল-গভীর প্রোফাইল এবং ডাউনস্ট্রিম বিভাগে স্থানান্তর করুন। যেখানে চ্যানেল দৈর্ঘ্য বরাবর পরিবর্তিত হয়, পরিদর্শন স্টেশন চিহ্নিত করুন। একটি একক ব্যাস বা একটি একক কম্প্রেশন-অনুপাত সংখ্যা সেই তথ্য প্রতিস্থাপন করতে পারে না।
একটি EJS প্রতিস্থাপন অনুসন্ধানের জন্য আমাদের যা প্রয়োজন
আমাদেরএক্সট্রুডার স্ক্রু ব্যারেল পণ্য পাতাকাস্টমাইজড প্রতিস্থাপনের কাজ এবং পরিদর্শন প্রতিবেদন এবং স্ক্রু ব্যারেলের সাথে সরবরাহ করা উপাদান শংসাপত্র বর্ণনা করে। একটি নকশা পর্যালোচনার জন্য, প্রক্রিয়ার প্রয়োজনীয়তার সাথে ইনস্টল করা অঙ্কন এবং প্রস্তাবিত সংশোধন আলাদাভাবে পাঠান। এটি আলোচনাকে একটি সংজ্ঞায়িত উপাদান এবং একটি সংজ্ঞায়িত দায়িত্ব দেয়।
অন্তর্ভুক্ত:
- মেশিন তৈরি, মডেল, ইনস্টল করা উপাদান রেফারেন্স এবং যান্ত্রিক অঙ্কন।
- রজন গ্রেড, সংযোজন, ফিলার লোডিং, ফিড ফর্ম এবং প্রস্তুতির পদ্ধতি।
- বিদ্যমান প্রোফাইল এবং প্রস্তাবিত পরিবর্তন, যে কোনো মিক্সার সহ।
- টাইমড আউটপুট, আরপিএম, প্রকৃত গলে যাওয়া তাপমাত্রা, চাপ এবং ড্রাইভ রিডিং।
- নমুনা বা ফটোগ্রাফ রেকর্ডকৃত অপারেটিং পয়েন্টে বাঁধা।
- বিদ্যমান উপাদানগুলি পুনরায় ব্যবহার করা হলে ম্যাচিং স্ক্রু/ব্যারেল পরিমাপ।
- উৎপাদন পরিসীমা এবং পণ্য চেক প্রতিস্থাপন সন্তুষ্ট করা আবশ্যক.
পরিদর্শন ডকুমেন্টেশন একটি উত্পাদন বিচারের জন্য একটি বিকল্প হতে দেবেন না. একটি মাত্রিক প্রতিবেদন অনুমোদিত অঙ্কনের সাথে সামঞ্জস্য প্রদর্শন করতে পারে; এটি প্রতিষ্ঠিত করে না যে নির্বাচিত জ্যামিতি প্রক্রিয়া সমস্যার সমাধান করে। বিচারের নিজস্ব শর্ত এবং গ্রহণযোগ্যতার মানদণ্ড প্রয়োজন।
দEJS একক স্ক্রু ব্যারেল পাতাইনস্টল-কম্পোনেন্ট তথ্য প্রস্তুত করার সময় একটি দরকারী পণ্য রেফারেন্স। একটি জেনেরিক বাধা কনফিগারেশন একটি নিশ্চিত ফিট অনুমান না করে পর্যালোচনার জন্য প্রকৃত অঙ্কন এবং দায়িত্ব জমা দিন।

গ্রহণযোগ্য উৎপাদন, তাপমাত্রা এবং শক্তি দ্বারা বিচার বিচার করুন
একটি সংশোধিত নকশা অর্ডার বা কমিশন করার আগে গ্রহণ পদ্ধতিতে সম্মত হন। একই পরিমাপের অবস্থান এবং একটি সংজ্ঞায়িত স্থির উৎপাদন ব্যবধান ব্যবহার করুন। স্টার্টআপ রেকর্ড করুন এবং স্টেডি-স্টেট ফলাফল থেকে আলাদাভাবে আচরণ পরিষ্কার করুন যাতে একটি সহজ স্টার্টআপ একটি অস্থির অপারেটিং উইন্ডোকে লুকিয়ে না রাখে।
দুটি দরকারী গণনা হল:
নির্দিষ্ট আউটপুট = মাপা ভর আউটপুট (কেজি/ঘন্টা) / স্ক্রু গতি (আরপিএম)
নির্দিষ্ট বৈদ্যুতিক শক্তি = পরিমাপিত বৈদ্যুতিক শক্তি (kW) / মাপা ভর আউটপুট (kg/h)
দ্বিতীয় ফলাফলে kWh/kg এর একক রয়েছে। পরিমাপের সীমানা বলুন: শুধুমাত্র ড্রাইভ পাওয়ার এবং মোট লাইন পাওয়ার বিভিন্ন পরিমাণ। মোটর-কারেন্ট শতাংশ বৈদ্যুতিক শক্তির সরাসরি পরিমাপ নয় এবং সেই সূত্রে প্রতিস্থাপিত করা উচিত নয়।
ট্রেড-অফ দেখানো একটি গাণিতিক উদাহরণ
অনুমান করুন ট্রায়াল A একটি সংজ্ঞায়িত বৈদ্যুতিক সীমানায় 54 কিলোওয়াট পরিমাপ করে 60 rpm এ 180 kg/h উৎপাদন করে। ট্রায়াল B একই সীমানায় 70 কিলোওয়াট সহ 70 rpm এ 210 kg/h উৎপাদন করে। এই অনুমান করা রিডিংগুলি একটি গণনার উদাহরণ, একটি EJS প্রকল্প বা স্ক্রু আর্কিটেকচারের জন্য একটি পূর্বাভাস নয়।
এই উদাহরণে ট্রায়াল B-এর বৃহত্তর ভর আউটপুট, কিন্তু অভিন্ন নির্দিষ্ট আউটপুট এবং বৃহত্তর নির্দিষ্ট বৈদ্যুতিক শক্তি রয়েছে। এটিকে উন্নতি বলার আগে পণ্যের গুণমান এবং গলে যাওয়া তাপমাত্রা এখনও প্রয়োজন। পরিমাপকৃত উৎপাদনের কতটা সম্মত পণ্য পরীক্ষায় উত্তীর্ণ হয় তাও রিপোর্ট করুন।
প্রাসঙ্গিক গ্রেড এবং প্রয়োজনীয় অপারেটিং পয়েন্টগুলি পরীক্ষা করুন শুধুমাত্র সবচেয়ে সহজ প্রদর্শনী চালানো বেছে না নিয়ে। নথির গতি, ফিডের অবস্থা, চাপ, প্রকৃত গলিত তাপমাত্রা, পাওয়ার সীমানা এবং গুণমান একসাথে। এর মাধ্যমে সেই রেকর্ড পাঠানEJS যোগাযোগ পৃষ্ঠাএকটি প্রতিস্থাপন নিয়ে আলোচনা করার সময়, তাই লক্ষ্যটি একটি বিচ্ছিন্ন পিক-আউটপুট সংখ্যার পরিবর্তে একটি দরকারী অপারেটিং পরিসর।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি বাধা এবং একটি প্রচলিত স্ক্রু মধ্যে প্রধান পার্থক্য কি?
একটি প্রচলিত তিন-জোন একক স্ক্রু গলে যাওয়া বিভাগের মাধ্যমে একটি প্রধান চ্যানেল ব্যবহার করে। একটি বাধা স্ক্রু কঠিন পদার্থ এবং গলিত চ্যানেল গঠনের জন্য একটি গৌণ ফ্লাইট প্রবর্তন করে। তুলনা এখনও সম্পূর্ণ প্রোফাইল, উপাদান এবং অপারেটিং শর্ত প্রয়োজন; শুধুমাত্র স্থাপত্যের নামটি প্রতিষ্ঠিত করে না কোন প্রতিস্থাপনটি দায়িত্ব পূরণ করে।
একটি বাধা স্ক্রু কি একটি মিশ্রণ বিভাগ প্রতিস্থাপন করে?
স্বয়ংক্রিয়ভাবে নয়। বাধা বিভাগটি গলানোর ব্যবস্থা পরিচালনা করে, যখন একটি মিক্সার গলে প্রয়োজনীয় বিতরণ বা বিচ্ছুরণকে সম্বোধন করে। একটি স্ক্রু উভয়ই থাকতে পারে। ত্রুটি সনাক্ত করুন এবং প্রতিবন্ধক ফ্লাইট প্রতিটি ধরনের মিশ্রণ প্রদান করে অনুমান করার পরিবর্তে প্রতিটি বিভাগের উদ্দেশ্যমূলক ফাংশন নির্দিষ্ট করুন।
একটি বাধা স্ক্রু কি আরও আউটপুটের গ্যারান্টি দেবে বা সমস্ত জেলগুলি দূর করবে?
না। প্রকৃত সীমাবদ্ধতা স্থাপন করুন এবং প্রথমে ত্রুটি চিহ্নিত করুন। একটি গলে যাওয়া-নকশা পরিবর্তন স্বয়ংক্রিয়ভাবে অসঙ্গত খাওয়ানো, অবনমিত উপাদান, দূষণ, পরিধান, ড্রাইভ সীমা বা নিম্নধারার সীমাবদ্ধতাগুলিকে ঠিক করে না। সংজ্ঞায়িত ট্রায়াল অবস্থার অধীনে তাপমাত্রা, চাপ এবং শক্তির সাথে স্থিতিশীল, গ্রহণযোগ্য উত্পাদন তুলনা করুন।
ব্যারিয়ার-ফ্লাইট ক্লিয়ারেন্স কি মেইন-ফ্লাইট ক্লিয়ারেন্সের মতো?
না। একটি সাধারণ আন্ডারকাট বাধা ব্যবস্থায়, সেকেন্ডারি ফ্লাইটের উপরে একটি পৃথক ব্যাস এবং উত্তরণ রয়েছে। অঙ্কনে ফ্লাইট, অক্ষীয় অবস্থান এবং রেডিয়াল বা ডায়ামেট্রাল কনভেনশন সনাক্ত করুন। নামমাত্র ব্যাসের গণনাগুলি একত্রিত মেশিনে প্রতিটি স্থানীয় বা গরম-চলমান ব্যবধান স্থাপন করে না।
আমি কি ব্যারেল প্রতিস্থাপন না করে একটি প্রচলিত স্ক্রু প্রতিস্থাপন করতে পারি?
এটি একটি মাত্রিক এবং প্রক্রিয়া পর্যালোচনা প্রয়োজন. ব্যারেল বোরের প্রোফাইল এবং অবস্থা, যান্ত্রিক ইন্টারফেস, কাজের দৈর্ঘ্য, ফিড বিন্যাস এবং প্রস্তাবিত স্ক্রুর বিপরীতে অপারেটিং সীমা পরীক্ষা করুন। একটি শারীরিকভাবে ইনস্টলযোগ্য স্ক্রু অগত্যা একটি উপযুক্ত প্রক্রিয়া প্রতিস্থাপন নয়, এবং একটি জীর্ণ ব্যারেল তার আসল অঙ্কনের সাথে মেলে ধরে নেওয়া উচিত নয়।
প্রতিস্থাপন পর্যালোচনার জন্য আমার কোন তথ্য পাঠাতে হবে?
মেশিনের বিশদ বিবরণ, ইনস্টল করা এবং প্রস্তাবিত অঙ্কন, রজন এবং ফিড তথ্য, অপারেটিং রেকর্ড, চিহ্নিত ত্রুটি এবং উপলব্ধ স্ক্রু/ব্যারেল পরিমাপ পাঠান। প্রয়োজনীয় উৎপাদন পরিসীমা এবং পণ্য-গুণমানের পরীক্ষাগুলি বর্ণনা করুন। অঙ্কন সংশোধন এবং পরীক্ষার শর্তগুলি স্পষ্ট রাখুন যাতে জ্যামিতি, যান্ত্রিক ফিট এবং প্রক্রিয়া গ্রহণ পৃথকভাবে পর্যালোচনা করা যেতে পারে।