একটি এক্সট্রুডার স্ক্রু ব্যারেল ততক্ষণ স্থায়ী হয় যতক্ষণ না এর অবস্থা লাইনটিকে একটি গ্রহণযোগ্য প্রক্রিয়া উইন্ডোর মধ্যে প্রয়োজনীয় আউটপুট এবং পণ্যের গুণমান পূরণ করতে দেয়। রজন, ফিলার, দূষণ, জ্যামিতি এবং অপারেটিং লোড সেই পরিষেবার জীবনকে পরিবর্তন করে, তাই একটি ক্যালেন্ডার-বয়স অনুমানের জন্য সেই শর্তগুলি সংযুক্ত করা প্রয়োজন। ইতিমধ্যেই উৎপাদনে থাকা একটি লাইনের জন্য, পুনরাবৃত্তিযোগ্য স্থানে স্ক্রু এবং ব্যারেল পরিমাপ করুন, সাম্প্রতিক পরিধানের হার গণনা করুন এবং পরবর্তী পরিদর্শন এবং প্রতিস্থাপনের পরিকল্পনা করতে উৎপাদন প্রবণতার সাথে এটি ব্যবহার করুন।
দ্বারাইজেএস ইন্ডাস্ট্রি
- অপারেটিং ঘন্টা এবং ফর্মুলেশন পরিবর্তনগুলি ট্র্যাক করুন, একা ইনস্টলেশনের তারিখ নয়।
- উভয় অংশ পরিমাপ করুন: স্ক্রু ফ্লাইট পরিধান এবং ব্যারেল বোর পরিধান একই ক্লিয়ারেন্সকে বড় করে।
- একটি স্থিতিশীল রেফারেন্স রানের বিপরীতে প্রতি rpm, গলানো তাপমাত্রা এবং গুণমানের আউটপুট তুলনা করুন।
- একটি মেশিন-নির্দিষ্ট পরিকল্পনা সীমার পূর্বাভাস, তারপর সংগ্রহ এবং ইনস্টলেশনের জন্য সময় দিন।
- উপাদান পরিবর্তন, পরিধান ত্বরান্বিত বা অপ্রত্যাশিত ক্ষতির পরে পূর্বাভাস পুনরায় মূল্যায়ন করুন।
1. আপনার এক্সট্রুশন লাইনে পরিষেবা জীবন মানে কি?
একটি নির্দিষ্ট পণ্যের জন্য উপযোগী হওয়া বন্ধ করার পরেও একটি স্ক্রু ঘুরতে পারে। হার্ডওয়্যার একটি কাঠামোগত সীমাতে পৌঁছানোর আগে একটি চাহিদাপূর্ণ ফিল্ম বা প্রোফাইল তৈরির একটি লাইন তার গ্রহণযোগ্য প্রক্রিয়া উইন্ডো হারাতে পারে। বিপরীতভাবে, শুধুমাত্র একটি শব্দ সেট প্রতিস্থাপন কারণ এটি একটি বার্ষিকীতে পৌঁছেছে ব্যবহারযোগ্য ক্ষমতা নষ্ট করতে পারে।
সিদ্ধান্তটিকে তিনটি প্রশ্নে আলাদা করুন। হার্ডওয়্যার কি তার অনুমোদিত মাত্রিক এবং শর্ত সীমার মধ্যে থাকে? প্রক্রিয়াটি কি প্রয়োজনীয় হারে গ্রহণযোগ্য পণ্য তৈরি করতে পারে? ক্রমাগত অপারেশন কি পরিকল্পিত হস্তক্ষেপের চেয়ে বেশি খরচ করে? প্রথমটি অংশগুলি নিয়ে উদ্বিগ্ন, দ্বিতীয়টি পণ্যের সাথে সম্পর্কিত এবং তৃতীয়টি উত্পাদন পরিকল্পনার সাথে সম্পর্কিত। একটি জীবন অনুমান অসম্পূর্ণ যদি না এটি কোন শেষবিন্দুর ভবিষ্যদ্বাণী করে তা না বলে৷
নম্বরের পিছনে দায়িত্ব রেকর্ড করুন
ইনস্টলেশনের তারিখ রাখুন, তবে উত্পাদনের অধীনে ঘন্টা রেকর্ড করুন, উপাদান প্রক্রিয়াজাত করুন এবং গঠনের ইতিহাস। নিষ্ক্রিয় সময় প্রক্রিয়াকরণ সময়ের মতো নয়। টন প্রক্রিয়াকৃত প্রসঙ্গ প্রদান করে, কিন্তু বিভিন্ন যৌগ বা মেশিন কনফিগারেশন সরাসরি তুলনাযোগ্য করতে পারে না।
| রেকর্ড | কেন এটি একটি জীবন মূল্যায়ন অন্তর্গত |
|---|---|
| স্ক্রু এবং ব্যারেল পরিচয় | অদলবদল বা পুনর্নির্মাণের পরে ইতিহাস মেশানো প্রতিরোধ করুন |
| অপারেটিং ঘন্টা | পরিদর্শনের মধ্যে ব্যবধান নির্ধারণ করুন |
| রজন, ফিলার টাইপ এবং লোড হচ্ছে | পরিধান পরিবেশের পরিবর্তন ব্যাখ্যা করুন |
| উৎস এবং অনুপাত রিগ্রিন্ড করুন | দূষণ এবং ফিডের সামঞ্জস্যের পরিবর্তনগুলি সনাক্ত করুন |
| আউটপুট, rpm এবং প্রকৃত গলিত তাপমাত্রা | রেকর্ডের সাথে যুক্ত লোড এবং কর্মক্ষমতা দেখান |
| নতুন-শর্ত পরিমাপ এবং অনুমোদিত সীমা | কি পরিবর্তিত হয়েছে এবং কি পদক্ষেপ প্রয়োজন তা সংজ্ঞায়িত করুন |
একটি ঘনিষ্ঠভাবে মিলে যাওয়া দায়িত্বে একজন সরবরাহকারীর অভিজ্ঞতা একটি প্রাথমিক পরিদর্শন পরিকল্পনা সেট করতে সাহায্য করতে পারে। সেই অভিজ্ঞতার পিছনে প্রণয়ন, উপাদান নির্মাণ, ঘন্টা এবং গ্রহণযোগ্যতার মানদণ্ডের জন্য জিজ্ঞাসা করুন। একবার আপনার নিজের পরিমাপ উপলব্ধ হলে, অন্য উদ্ভিদের প্রতিস্থাপনের ব্যবধানকে একটি নির্দিষ্ট নিয়ম হিসাবে বিবেচনা করার পরিবর্তে পরিকল্পনাটি পরিমার্জিত করতে সেগুলি ব্যবহার করুন।
2. কোন শর্ত পরিধান হার পরিবর্তন?
পলিমার নাম একা কাজ বর্ণনা করে না. প্রাকৃতিক PP এবং PP ধারণকারী খনিজ ফিলার বিভিন্ন পরিধান কর্তব্য. ফিলারের ধরন, লোডিং, কণার বৈশিষ্ট্য এবং রজনের পাশাপাশি দূষণের ব্যাপার। তাই রক্ষণাবেক্ষণ রেকর্ডে একটি উপাদান পরিবর্তন উপস্থিত হওয়া উচিত, এমনকি যখন মেশিনের মডেল এবং স্ক্রু গতি অপরিবর্তিত থাকে।
জেফ কুহম্যানেরস্ক্রু এবং ব্যারেল জীবন বিশ্লেষণঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, ক্ষয়কারী আক্রমণ এবং ধাতু-থেকে-ধাতু আঠালো পরিধানকে আলাদা করে। এটি সলিড ওয়েডিং নিয়েও আলোচনা করে যখন গলে যাওয়া অংশ এটিতে সরবরাহ করা উপাদানগুলি পরিচালনা করতে পারে না। এই প্রক্রিয়া বিভিন্ন সংশোধনমূলক কর্মের জন্য আহ্বান. একটি কঠিন পৃষ্ঠ একা জ্যামিতি অমিল বা একটি মেশিন প্রান্তিককরণ সমস্যা সংশোধন করবে না।
শুধুমাত্র বেস ইস্পাত নয়, কাজের পৃষ্ঠটি নির্দিষ্ট করুন
EJS বাইমেটালিক স্ক্রুগুলির জন্য PTA হার্ডফেসিং এবং বাইমেটালিক ব্যারেল লাইনিংয়ের জন্য কেন্দ্রাতিগ ঢালাই ব্যবহার করে। দEJS বাইমেটালিক পণ্যের স্পেসিফিকেশননিম্নলিখিত সমাপ্ত খাদ বেধ পার্থক্য:
| কম্পোনেন্ট | তালিকাভুক্ত কাজ খাদ | তালিকাভুক্ত খাদ বেধ |
|---|---|---|
| স্ক্রু হার্ডফেসিং | Ni60, Colmonoy 56, Colmonoy 83 | 1.0 থেকে 1.5 মিমি |
| ব্যারেল আস্তরণের | EJS01 | 2.0 থেকে 3.0 মিমি |
| ব্যারেল আস্তরণের | EJS02, EJS03, EJS04 | 1.5 থেকে 2.0 মিমি |
এগুলি হল নির্মাণ স্পেসিফিকেশন, অনুমোদিত নয় পরিধান বা নিশ্চিত চলার সময়। যথেষ্ট প্রতিরক্ষামূলক উপাদান থাকা অবস্থায় লাইনটি গ্রহণযোগ্য পাম্পিং কার্যক্ষমতা হারাতে পারে। একটি অনুমিত পরিধান হার দ্বারা স্তর পুরুত্ব বিভাজন দরকারী সেবা জীবন প্রতিষ্ঠা করে না.

ক্ষতির প্রতিক্রিয়া মেলে
ফ্লাইট সামগ্রীর ক্রমাগত ক্ষতি বিচ্ছিন্ন স্কোরিং, পিটিং বা ক্ষতিগ্রস্থ আমানত থেকে আলাদা মূল্যায়নের জন্য কল করে। কোথায় ক্ষতি হয় এবং কোন ফর্মুলেশনটি উপস্থিত হওয়ার আগে চলেছিল তা রেকর্ড করুন। দীর্ঘ ব্যারেলের জন্য, অমসৃণ পরিধান অনুমান না করে তদন্তে প্রান্তিককরণ এবং সমর্থন শর্ত অন্তর্ভুক্ত করুন যে খাদটি ভুল ছিল।
ব্যবহার করুনস্ক্রু এবং ব্যারেল উপকরণ গাইডউপাদান নির্বাচন এবং জন্যনাইট্রাইডেড বনাম দ্বিধাতুর তুলনানির্মাণ পছন্দ জন্য। ইনস্টল করা অংশগুলি কী করছে তার উপর জীবন মূল্যায়নকে ফোকাস করুন।
3. এক্সট্রুডার স্ক্রু পরিধান সমস্যা: ব্যর্থতার আগে কি পরিবর্তন?
লাইনটি তার স্বাভাবিক আউটপুট ধরে রাখতে পারে যখন অপারেটর ক্ষতিপূরণের জন্য ধীরে ধীরে স্ক্রু গতি বাড়ায়। কেজি/ঘন্টা একা দেখলে সেই পরিবর্তন মিস করা যায়। মার্ক স্প্যাল্ডিং এবং টিমোথি ওমার নির্দিষ্ট হারকে তাদের মধ্যে স্ক্রু গতি দ্বারা ভাগ করে আউটপুট হিসাবে সংজ্ঞায়িত করেনএকক স্ক্রু পরিধান বিশ্লেষণ, এবং ব্যাখ্যা করুন কিভাবে গতির ক্ষতিপূরণ উচ্চতর স্রাব তাপমাত্রার সাথে হতে পারে।
একটি পুনরাবৃত্তিযোগ্য উৎপাদন অবস্থার তুলনা করুন
হিসাবে নির্দিষ্ট আউটপুট রেকর্ড(কেজি/ঘণ্টা) / আরপিএম. একটি পতন তদন্তের দাবি রাখে যখন ফর্মুলেশন, ফিডিং মোড এবং ডাউনস্ট্রিম অবস্থা তুলনামূলক হয়। এটি নিজেই একটি পরিধান পরিমাপ নয়। রজন সান্দ্রতা, খাওয়ানো বা পর্দার অবস্থার একটি পরিবর্তন ধাতু একটি সংশ্লিষ্ট ক্ষতি ছাড়া কর্মক্ষমতা পরিবর্তন করতে পারেন.
| উৎপাদন পর্যবেক্ষণ | এটি পরিধান করার আগে চেক করুন |
|---|---|
| আগের আউটপুটের জন্য আরও rpm প্রয়োজন | প্রণয়ন, ফিডের ধারাবাহিকতা, চাপের চাহিদা এবং পূর্ববর্তী সেটিংস |
| উচ্চ প্রকৃত গলে তাপমাত্রা | সেন্সরের নির্ভরযোগ্যতা, হিটিং/কুলিং অপারেশন এবং গতি পরিবর্তন |
| চাপের অস্থিরতা | খাওয়ানো, পর্দার অবস্থা, ডাই সীমাবদ্ধতা এবং তাপমাত্রা নিয়ন্ত্রণ |
| কালো দাগ, জেল বা গলিত | আমানত, বসবাসের অবস্থা, উপাদান পরিবর্তন এবং গলন কর্মক্ষমতা |
| ভালো পণ্যের ইউনিট প্রতি উচ্চ শক্তি | আউটপুট, স্ক্র্যাপ, পরিমাপের সীমানা এবং অপারেটিং সমন্বয় |
স্থিতিশীল উত্পাদন এবং গ্রহণযোগ্য মানের সাথে একটি রেফারেন্স রান ব্যবহার করুন। আউটপুট, আরপিএম, প্রকৃত গলে যাওয়া তাপমাত্রা, মাথার চাপ এবং প্রত্যাখ্যানের হার সংরক্ষণ করুন। আপনি যদি শক্তি রেকর্ড করেন তবে এটি এক্সট্রুডার বা পুরো লাইনকে কভার করে কিনা তা নির্ধারণ করুন এবং সেই সীমানা অপরিবর্তিত রাখুন। এক্সট্রুডার-কেবল রিডিংয়ের সাথে মোট-লাইন শক্তি মেশানো একটি বিভ্রান্তিকর প্রবণতা তৈরি করে।
পড়ার পাশে একটি সংক্ষিপ্ত সমন্বয় ইতিহাস রাখুন। শুধুমাত্র চূড়ান্ত সেটিংস থেকে একত্রিত একটি প্রবণতা দেখাতে পারে না যে কত ঘন ঘন অপারেটরকে হস্তক্ষেপ করতে হয়েছিল। কুহমান বর্ণনা করেন কিভাবে ক্রমবর্ধমান প্রক্রিয়া ক্ষতিপূরণ উৎপাদনশীলতা বা গুণমান অগ্রহণযোগ্য না হওয়া পর্যন্ত অবনতিকে লুকিয়ে রাখতে পারে। এটি প্রাথমিকভাবে তদন্ত করার একটি কারণ, প্রমাণ নয় যে প্রতিটি কঠিন রানের জন্য নতুন অংশের প্রয়োজন।
মৌলিক প্রক্রিয়া চেক করার পর অবিরাম পরিবর্তন একটি পরিকল্পিত মাত্রিক পরিদর্শনকে সমর্থন করে। নাকাল, সন্দেহজনক ধাতব যোগাযোগ বা ধাতব টুকরো মেশিনের নিরাপত্তা পদ্ধতির অধীনে দ্রুত পদক্ষেপের প্রয়োজন; একটি সুবিধাজনক পরিদর্শন তারিখ বা একটি গণনা করা জীবনসীমার জন্য অপেক্ষা করবেন না।
4. ব্যারেল পরিধান পরিমাপ: মিলিত অবস্থানে উভয় অংশ পরীক্ষা করুন
সংশ্লিষ্ট অক্ষীয় স্টেশনগুলিতে ব্যাসের বাইরের ফ্লাইট, বা OD, এবং ব্যারেলের ভিতরে ব্যারেল, বা ID পরিমাপ করুন। একটি অসংলগ্ন ব্যারেল রিডিংয়ের সাথে ক্ষুদ্রতম স্ক্রু রিডিং তুলনা করা উভয় অবস্থানেই উপযুক্ত বর্ণনা করে না। প্রতিটি স্টেশনকে একটি সংজ্ঞায়িত ডেটাম থেকে একটি দূরত্ব দিন যাতে পরবর্তী প্রযুক্তিবিদ এটি আবার খুঁজে পেতে পারেন।
Reiloy এর প্রতিরোধমূলক-রক্ষণাবেক্ষণ গাইডএকটি ব্যারেল বোর গেজ এবং উপযুক্ত স্ক্রু-OD পরিমাপ সরঞ্জাম ব্যবহার করে পরিষ্কার, ঠান্ডা পরিমাপ বর্ণনা করে, পৃথক পরিদর্শন রেকর্ড সহ। ক্যালিব্রেট করা সরঞ্জাম এবং উপাদান জ্যামিতির জন্য উপযুক্ত একটি পদ্ধতি চয়ন করুন। পরিদর্শন তাপমাত্রা, কৌণিক অভিযোজন এবং মাত্রা সহ পুনরাবৃত্তিযোগ্যতা রেকর্ড করুন।
রেডিয়াল এবং ডায়ামেট্রাল ক্লিয়ারেন্স আলাদা রাখুন
একটি সংশ্লিষ্ট স্টেশনে, বৃত্তাকার-খাম গণনার জন্য:
- ব্যারেল ক্লিয়ারেন্স = ব্যারেল আইডি বিয়োগ স্ক্রু ফ্লাইট ওডি।
- রেডিয়াল ক্লিয়ারেন্স = ব্যাসমেট্রাল ক্লিয়ারেন্স 2 দ্বারা বিভক্ত।
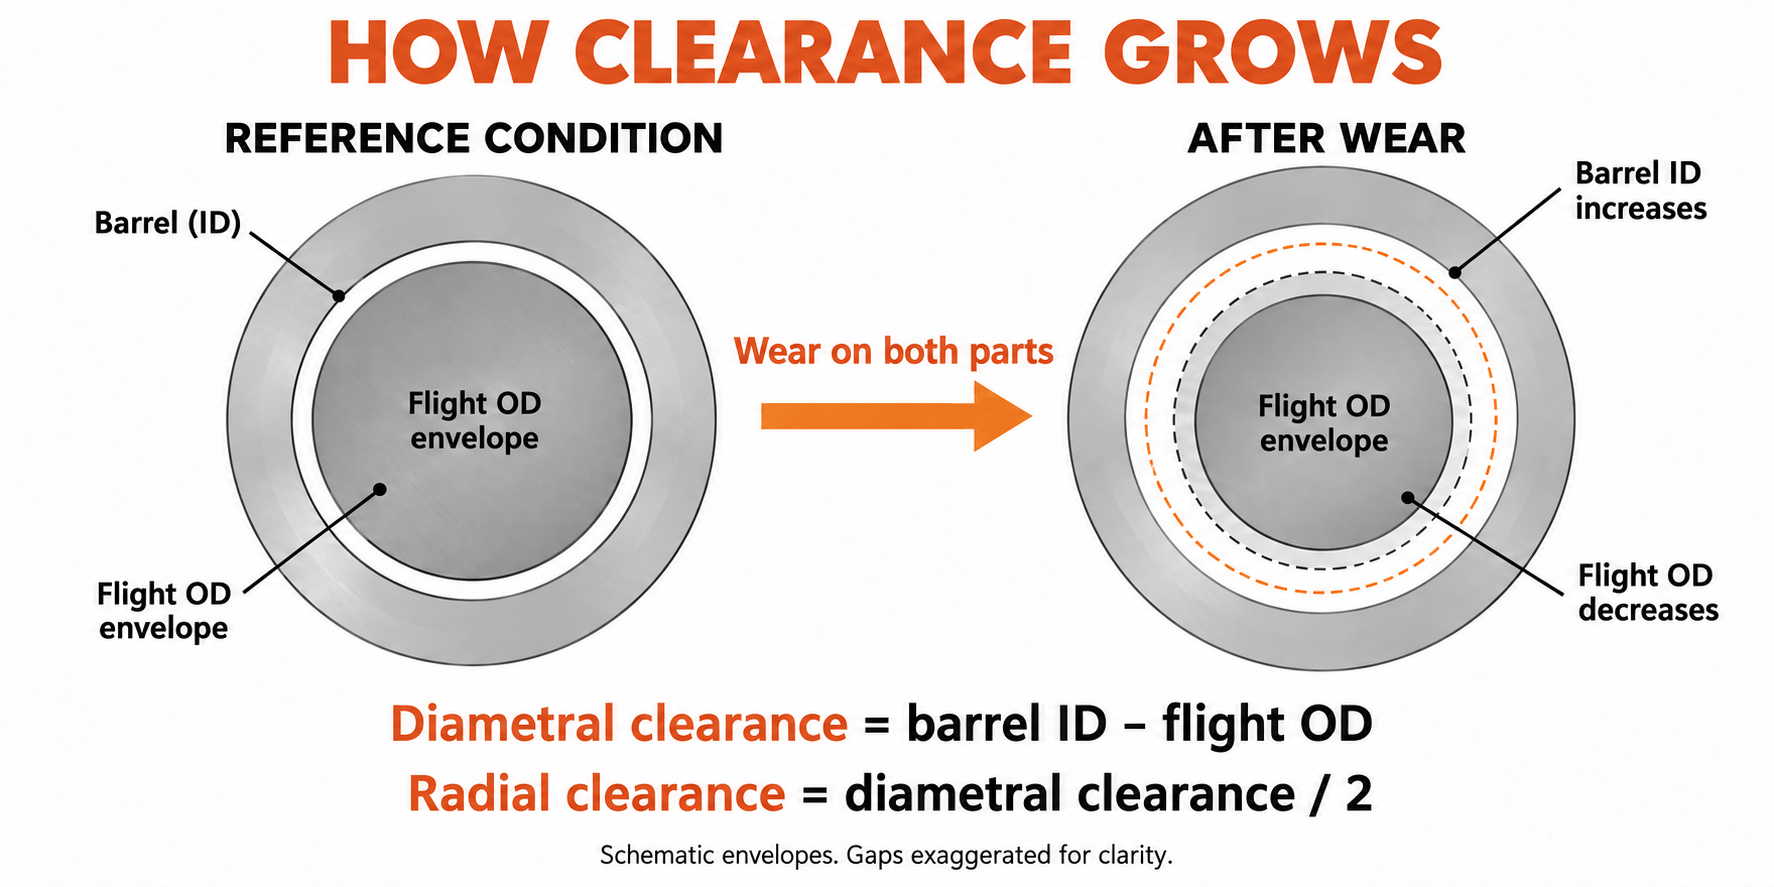
প্রতিটি রিপোর্টে ইউনিট এবং ক্লিয়ারেন্স কনভেনশন রাখুন। 0.10 মিমি এর একটি OD হ্রাস 0.05 মিমি রেডিয়াল ফ্লাইট ক্ষতির প্রতিনিধিত্ব করে। এই পরিমাণগুলিকে বিভ্রান্ত করার ফলে ব্যাখ্যা করা পরিধান দুটির একটি ফ্যাক্টর দ্বারা পরিবর্তিত হয়।
আমরা 90 মিমি প্রতিস্থাপন প্রকল্পে যা পরিমাপ করেছি
30 wt% ক্যালসিয়াম কার্বনেট সহ একটি নামমাত্র 90 মিমি একক-স্ক্রু এক্সট্রুডার প্রসেসিং পিপির জন্য একটি EJS প্রতিস্থাপন প্রকল্পে, গ্রাহকের প্রাথমিক অনুরোধটি ছিল উচ্চ কঠোরতা। প্রতিস্থাপন নির্দিষ্ট করার আগে আমরা সম্পূর্ণ ফর্মুলেশন, আসল অঙ্কন এবং পুরানো অংশের মাত্রা পর্যালোচনা করেছি। আমরা অক্ষ বরাবর স্ক্রু এবং ব্যারেল পরিমাপ স্টেশনগুলিও মিলেছি।
একটি মিটারিং-সেকশন স্টেশনে, পুরানো ফ্লাইট ওডি ছিল 89.65 মিমি এবং ব্যারেল আইডি ছিল 90.25 মিমি। ব্যাসের পার্থক্য ছিল 0.60 মিমি, যা 0.30 মিমি ঠান্ডা রেডিয়াল ক্লিয়ারেন্স দেয়। একা স্ক্রুটি দেখলে অর্ধেক ফিট প্রশ্নের উত্তর পাওয়া যাবে না: ব্যারেল বোরটিও পরিমাপকৃত অবস্থার অংশ ছিল।
প্রতিস্থাপনের স্পেসিফিকেশনে Colmonoy 83 ফ্লাইট হার্ডফেসিং সহ একটি 38CrMoAlA স্ক্রু এবং EJS04 লাইনিং সহ একটি 42CrMo ব্যারেল বডি ব্যবহার করা হয়েছে। সেই সংশ্লিষ্ট স্টেশনে, নতুন ফ্লাইট ওডি ছিল 89.95 মিমি এবং ব্যারেল আইডি ছিল 90.15 মিমি। তাদের পার্থক্য ছিল 0.20 মিমি, অঙ্কনটিতে নির্দিষ্ট 0.10 মিমি কোল্ড রেডিয়াল ক্লিয়ারেন্স প্রদান করে।
| মিটারিং-সেকশন পরিমাপ | পুরাতন অংশ | প্রতিস্থাপন অংশ |
|---|---|---|
| ফ্লাইট OD | 89.65 মিমি | 89.95 মিমি |
| ব্যারেল আইডি | 90.25 মিমি | 90.15 মিমি |
| ব্যাসমেট্রাল ক্লিয়ারেন্স | 0.60 মিমি | 0.20 মিমি |
| কোল্ড রেডিয়াল ক্লিয়ারেন্স | 0.30 মিমি | 0.10 মিমি |
আমরা সেই স্টেশনে নির্দিষ্ট ফিট পুনরুদ্ধার করেছি, 0.20 মিমি রেডিয়াল-ক্লিয়ারেন্স হ্রাস। অন্যান্য স্টেশন এবং মেশিন ইন্টারফেস তাদের নিজস্ব চেক প্রয়োজন. অঙ্কন পৃথক স্ক্রু এবং ব্যারেল উপকরণ, সুরক্ষিত এলাকা এবং পরিদর্শন প্রয়োজনীয়তা, তাই প্রতিস্থাপন সিদ্ধান্ত সংশ্লিষ্ট জ্যামিতি পাশাপাশি কঠোরতা. এটি একটি পরিমাপ শৃঙ্খলা একটি দরকারী জীবন মূল্যায়ন প্রয়োজন আগে এটি একটি প্রবণতা মধ্যে পুনরাবৃত্তি রিডিং চালু করতে পারে.
নন ইউনিফর্ম পরিধান জন্য অ্যাকাউন্ট
প্রতিটি ব্যারেল ক্রস-সেকশনে একাধিক কোণ পরিমাপ করুন এবং ডিম্বাকৃতি সহ পৃথক রিডিংগুলি বজায় রাখুন। একটি গণনাকৃত সার্কুলার ক্লিয়ারেন্স সম্পূর্ণরূপে একতরফা ক্ষতি, রানআউট বা বিকৃত বোর বর্ণনা করে না। যমজ স্ক্রুগুলির জন্য, পরিদর্শনটি অবশ্যই OEM-এর টুইন-বোর এবং ইন্টারমেশিং জ্যামিতিকে সম্বোধন করতে হবে; একটি একক রাউন্ড-বোর সূত্র সেই মূল্যায়ন প্রতিস্থাপন করতে পারে না।
মেশিন প্রস্তুতকারকের বিচ্ছিন্নতা, চাপ-মুক্তি, পরিচালনা এবং অপসারণের পদ্ধতি অনুসরণ করুন। যোগ্য কর্মীদের সমর্থন আছে এবং অংশগুলি পরিদর্শন করুন। একটি পরিধান রিপোর্ট ক্ষতিকারক পরিচ্ছন্নতা, উন্নত অ্যাক্সেস বা অসমর্থিত উত্তোলনের উপর নির্ভর করা উচিত নয়।
5. পুনরাবৃত্তি পরিদর্শন থেকে পরিধান হার গণনা
একটি পরিদর্শন বর্তমান মাত্রা স্থাপন করে। দুটি তুলনামূলক পরিদর্শন একটি ব্যবধান হার স্থাপন করে। আরও পরিদর্শন দেখায় যে হার পরিবর্তন হচ্ছে কিনা। মেশিনের মোট বয়স বা বিভিন্ন খুচরা যন্ত্রাংশের মিশ্রণ নয়, পরিদর্শনের মধ্যে সেট করা একই উপাদান দ্বারা সঞ্চিত ঘন্টা ব্যবহার করুন।
প্রতিটি স্টেশনের জন্য, 1,000 অপারেটিং ঘন্টা প্রতি মিমি রেডিয়াল-ক্লিয়ারেন্স বৃদ্ধি গণনা করুন:
হার = (বর্তমান রেডিয়াল ক্লিয়ারেন্স - পূর্ববর্তী রেডিয়াল ক্লিয়ারেন্স) / পরিদর্শনের মধ্যে ঘন্টা × 1,000
এটি একটি সম্মিলিত ক্লিয়ারেন্স-বৃদ্ধির হার। কোন উপাদানটি অবদান রাখে তা দেখতে, স্ক্রুটির রেডিয়াল ক্ষতি হিসাবে গণনা করুন(পূর্ববর্তী OD - বর্তমান OD) / 2এবং ব্যারেল এর রেডিয়াল বৃদ্ধি হিসাবে(বর্তমান আইডি - আগের আইডি) / 2. অবস্থান, অভিযোজন এবং পরিদর্শন শর্ত মিলে গেলে, এই দুটি পরিবর্তনের যোগফল ক্লিয়ারেন্স বৃদ্ধিতে পরিণত হয়।
আলাদাভাবে সাম্প্রতিক ব্যবধান পড়ুন
একটি একক বৃত্তাকার-খাম স্টেশনের জন্য একটি অনুমান পরিদর্শন লগ বিবেচনা করুন। এই মাত্রা গণনা ব্যাখ্যা; তারা একটি EJS অপারেটিং-জীবন ফলাফল বা গ্রহণযোগ্যতা স্পেসিফিকেশন নয়।
| ইনস্টলেশন থেকে ঘন্টা | ফ্লাইট OD | ব্যারেল আইডি | রেডিয়াল ক্লিয়ারেন্স | আগের পড়া থেকে হার |
|---|---|---|---|---|
| 0 ঘন্টা | 99.95 মিমি | 100.15 মিমি | 0.10 মিমি | বেসলাইন |
| 2,000 জ | 99.90 মিমি | 100.18 মিমি | 0.14 মিমি | 0.02 মিমি/1,000 ঘন্টা |
| 4,000 জ | 99.82 মিমি | 100.22 মিমি | 0.20 মিমি | 0.03 মিমি/1,000 ঘন্টা |
পুরো 4,000 ঘন্টা জুড়ে, গড় হল 0.025 মিমি/1,000 ঘন্টা। সর্বশেষ ব্যবধান দ্রুততর, 0.03 মিমি/1,000 ঘন্টা। শুধুমাত্র পূর্ণ-জীবনের গড় ব্যবহার করা সেই পরিবর্তনটিকে গোপন করবে। কারণটি তদন্ত করুন এবং পরিকল্পনার জন্য একটি উপযুক্ত রক্ষণশীল সাম্প্রতিক হার ব্যবহার করুন।
সর্বশেষ ব্যবধানটি 0.04 মিমি স্ক্রু রেডিয়াল লস এবং 0.02 মিমি ব্যারেল রেডিয়াল বৃদ্ধিতেও বিভক্ত। তারা একসাথে 0.06 মিমি ক্লিয়ারেন্স বৃদ্ধি ব্যাখ্যা করে। এটি রক্ষণাবেক্ষণ দলকে একটি আরও দরকারী প্রশ্ন দেয় যা সাধারণত কোন উপাদানটি প্রথমে পরে: কোন উপাদানটি এই লাইনে অবদান রাখছে?
পূর্বাভাস দেওয়ার আগে একটি মিথ্যা প্রবণতা প্রত্যাখ্যান করুন
ক্লিয়ারেন্সে একটি ছোট আপাত হ্রাসের অর্থ এই নয় যে ধৃত ধাতু ফিরে এসেছে। পরিমাপের অবস্থান, তাপমাত্রা, পরিচ্ছন্নতা, যন্ত্র সেটিং এবং অপারেটরের পুনরাবৃত্তিযোগ্যতা পরীক্ষা করুন। যদি পরিবর্তনটি পদ্ধতির অনিশ্চয়তার মধ্যে থাকে, তবে একটি অসীম বা নেতিবাচক অবশিষ্ট জীবন গণনা করার পরিবর্তে এটিকে অমীমাংসিত হিসাবে রিপোর্ট করুন।
প্রতিটি স্টেশনের প্রবণতা আলাদা রাখুন। পুরো দৈর্ঘ্য জুড়ে একটি কম গড় একটি ক্ষতিগ্রস্ত মিক্সার, ট্রানজিশন বা স্রাবের অবস্থান লুকাতে পারে। মাত্রার পাশাপাশি ফাটল, পিটিং এবং জমা ক্ষতি রেকর্ড করুন; এই শর্তগুলির জন্য পদক্ষেপের প্রয়োজন হতে পারে এমনকি যখন ক্লিয়ারেন্স-বৃদ্ধির হিসাব পরিমিত দেখায়।
6. পরিধানের হারকে প্রতিস্থাপন পরিকল্পনায় পরিণত করুন
পরিধানের হার একটি নির্দিষ্ট অবস্থার সময় ভবিষ্যদ্বাণী করে শুধুমাত্র যদি অপারেটিং শর্তগুলি যুক্তিসঙ্গতভাবে তুলনীয় থাকে। প্রথমে OEM-এর প্রযোজ্য পরিষেবার সীমা, অংশের শর্ত এবং লাইনটি যে প্রসেস পারফরম্যান্স প্রদান করতে হবে তা ব্যবহার করে একটি পরিকল্পনা সীমাতে সম্মত হন। একটি নতুন অংশ সহনশীলতা নতুন ফিট সংজ্ঞায়িত করে; এটি স্বয়ংক্রিয়ভাবে সর্বাধিক পরিষেবা ছাড়পত্র সংজ্ঞায়িত করে না।
পরিকল্পনা সীমা অনুমান ঘন্টা
যখন হার mm/1,000 h এ প্রকাশ করা হয়:
আনুমানিক অবশিষ্ট ঘন্টা = (প্ল্যানিং রেডিয়াল ক্লিয়ারেন্স - বর্তমান রেডিয়াল ক্লিয়ারেন্স) / সাম্প্রতিক হার × 1,000
উপরে অনুমান করা লগ চালিয়ে যান। এই গণনার জন্য, ধরুন প্রকৌশল দল তার পরিকল্পনার শেষ পয়েন্ট হিসাবে 0.30 মিমি রেডিয়াল ক্লিয়ারেন্স বেছে নিয়েছে। বর্তমান মান হল 0.20 মিমি, সেই শেষ বিন্দুতে 0.10 মিমি রেখে। 0.03 মিমি/1,000 ঘন্টা, অনুমানটি প্রায় 3,300 অপারেটিং ঘন্টা। 0.30 মিমি মান এই উদাহরণের জন্য একটি অনুমান, একটি সাধারণ প্রতিস্থাপন থ্রেশহোল্ড নয়।
যদি সাম্প্রতিক হার দ্বিগুণ হয়ে 0.06 মিমি/1,000 ঘন্টা হয়, একই ভাতা প্রায় 1,700 ঘন্টা দেয়। অবশিষ্ট উপাদান ভাতা পরিবর্তন করা হয় নি; এটি ব্যবহারের প্রত্যাশিত সময় রয়েছে। কোন ফলাফলই ফাটল, আকস্মিক যোগাযোগের ক্ষতি বা শীঘ্রই ঘটতে থাকা অগ্রহণযোগ্য পণ্যের গুণমান থেকে রক্ষা করে না।
ডিউটি পরিবর্তন হলে গণনা পুনরায় সেট করুন
ভরাট উপাদানে একটি সুইচের মাধ্যমে একটি পরিষ্কার-রজন রেকর্ড এক্সট্রাপোলেট করবেন না। পরিবর্তন চিহ্নিত করুন এবং একটি নতুন ব্যবধান প্রবণতা স্থাপন করুন। পূর্বাভাস পর্যালোচনা করার কারণ হিসাবে পুনর্ব্যবহারের একটি নতুন উত্স, একটি উচ্চ ফিলার লোডিং, বিভিন্ন চাপের চাহিদা বা অবিরাম অপারেটিং সামঞ্জস্যকে বিবেচনা করুন।
যদি কোন নতুন-শর্ত পরিমাপ বিদ্যমান না থাকে, একটি প্রযোজ্য নিয়ন্ত্রিত অঙ্কন বর্তমান মাত্রা মূল্যায়ন করতে সাহায্য করতে পারে। এটি একটি অজানা সময়ের মধ্যে কত পরিধান ঘটেছে তা প্রমাণ করতে পারে না। বর্তমান পরিদর্শনকে পরবর্তী তুলনামূলক পরিদর্শনের জন্য একটি রেফারেন্স করুন; শুধুমাত্র নামমাত্র ব্যাস থেকে ঐতিহাসিক হার উদ্ভাবন করবেন না।
শাটডাউন থেকে পিছিয়ে কাজ করুন
- যে কোনো পূর্বের গুণমান বা নিরাপত্তা সীমাবদ্ধতা সহ হস্তক্ষেপ নিয়ন্ত্রণ করে এমন স্টেশন বা অবস্থা চিহ্নিত করুন।
- শাটডাউন সহ পরিকল্পিত উত্পাদন সময়সূচী ব্যবহার করে আনুমানিক অপারেটিং ঘন্টাকে ক্যালেন্ডারের সময় রূপান্তর করুন।
- অঙ্কন, প্রণয়ন এবং একটি মেরামত বা নতুন অংশ প্রয়োজন কিনা তা নিশ্চিত করুন।
- প্রকৃত অর্ডারের জন্য বর্তমান উত্পাদন, পরিদর্শন এবং পরিবহন সময় পান।
- রিজার্ভ ইনস্টলেশন ক্ষমতা এবং পূর্বাভাস অনিশ্চয়তা এবং ডেলিভারি ঝুঁকি জন্য একটি বাফার অনুমতি.
প্রত্যাশিত হস্তক্ষেপের আগে পরবর্তী পরিদর্শন নির্বাচন করুন, পরিধানের প্রবণতা এবং উৎপাদন সমালোচনার উপর ভিত্তি করে এর ব্যবধান সহ। একটি দ্রুত পরিবর্তিত প্রবণতা পূর্ববর্তী পুনর্মূল্যায়নের জন্য আহ্বান জানায়। পূর্বাভাস একটি রক্ষণাবেক্ষণ পরিকল্পনা ইনপুট, সতর্কতা চিহ্নের মাধ্যমে চালানোর অনুমতি নয়।
7. স্ক্রু, ব্যারেল, না উভয় প্রতিস্থাপন?
একটি জোড়া হিসাবে ফিট মূল্যায়ন, কিন্তু উভয় অংশ একসঙ্গে ক্রয় করা আবশ্যক অনুমান করবেন না. একটি শব্দ ব্যারেল একটি প্রতিস্থাপন স্ক্রু জন্য উপযুক্ত হতে পারে. একটি জীর্ণ ব্যারেল প্রথম রান থেকে একটি নতুন স্ক্রুর চারপাশে অত্যধিক ক্লিয়ারেন্স ছেড়ে যেতে পারে। সিদ্ধান্তের জন্য পরিমাপ করা বোর মানচিত্র, প্রস্তাবিত স্ক্রু মাত্রা এবং ধরে রাখা উপাদানের অবস্থা প্রয়োজন।
| সিদ্ধান্ত | এগিয়ে যাওয়ার আগে প্রমাণ প্রয়োজন |
|---|---|
| চালিয়ে যান এবং পর্যবেক্ষণ করুন | অনুমোদিত মাত্রা এবং শর্ত, গ্রহণযোগ্য পণ্য, স্থিতিশীল প্রক্রিয়া এবং একটি নির্ধারিত পুনর্মূল্যায়ন |
| শুধুমাত্র স্ক্রু পুনর্নির্মাণ বা প্রতিস্থাপন করুন | মেরামতযোগ্য বা প্রতিস্থাপনযোগ্য স্ক্রু জ্যামিতি, একটি উপযুক্ত ব্যারেল এবং একটি যাচাইকৃত ফলস্বরূপ ফিট |
| শুধুমাত্র ব্যারেল মেরামত বা প্রতিস্থাপন | একটি উপযুক্ত ধরে রাখা স্ক্রু, একটি ইঞ্জিনিয়ারিং-অনুমোদিত ব্যারেল সমাধান এবং চেক করা প্রান্তিককরণ |
| উভয় অংশ ঠিকানা | উভয়ই গ্রহণযোগ্য অবস্থার বাইরে, অথবা তাদের সম্মিলিত জ্যামিতি প্রয়োজনীয় ফিট পূরণ করতে পারে না |
পুনর্নির্মাণ কি পুনরুদ্ধার করবে তা পরীক্ষা করুন
একটি মেরামতের প্রস্তাব গ্রহণ করার আগে, পুনরুদ্ধার করা মাত্রা, কাজের খাদ, সুরক্ষিত এলাকা এবং পরিদর্শনের প্রয়োজনীয়তা চিহ্নিত করুন। মূল, সোজাতা, ফাটল এবং পূর্ববর্তী মেরামতের মূল্যায়ন করুন। মনে করবেন না হার্ডফেসিংয়ের আরেকটি প্রয়োগ পুরো স্ক্রুটিকে নতুন করে তোলে।
একইভাবে, যন্ত্রের মাধ্যমে একটি ব্যারেল বোর বড় করা নিজেই এর আসল ক্লিয়ারেন্স পুনরুদ্ধার করতে পারে না। যেকোনো পরিবর্তনের জন্য একটি সামঞ্জস্যপূর্ণ স্ক্রু জ্যামিতি এবং একটি সম্ভাব্য ব্যারেল মেরামতের নকশা প্রয়োজন। এটি পছন্দের রুট করার আগে পৃথক অংশের জন্য মেরামতের ক্ষমতা এবং উপযুক্ততা নিশ্চিত করুন।
শুধুমাত্র চালান মূল্য নয়, দরকারী উত্পাদন তুলনা করুন
প্রস্তাবিত শাটডাউন না হওয়া পর্যন্ত চালিয়ে যাওয়ার খরচ অনুমান করুন: হারানো বিক্রয়যোগ্য আউটপুট, অতিরিক্ত স্ক্র্যাপ, অতিরিক্ত শক্তি এবং যেকোনো সময়সূচী ব্যাঘাত। একই ক্ষতি দুবার গণনা করা এড়িয়ে চলুন, যেমন হারিয়ে যাওয়া পণ্যের মূল্য এবং এর সম্পূর্ণ বিক্রয় আয় উভয়ই। মেরামত বা প্রতিস্থাপনের জন্য কারখানার নিজস্ব খরচের ভিত্তিতে এবং প্রকৃত উদ্ধৃতি ব্যবহার করুন।
একটি মেরামত আকর্ষণীয় হতে পারে যখন মূল এবং জ্যামিতি উপযুক্ত হয় এবং পুনরুদ্ধার করা স্পেসিফিকেশন দায়িত্ব পূরণ করে। কাঠামোগত ক্ষতি, একটি ফর্মুলেশন পরিবর্তন বা একটি অনুপযুক্ত মূল নকশার পরে নতুন উত্পাদন পছন্দনীয় হতে পারে। শুধুমাত্র আগের ক্রয়ের পুনরাবৃত্তি না করে কেন নির্বাচিত রুটটি সমস্যার সমাধান করবে তা রেকর্ড করুন। দEJS ক্রেতার গাইডএকটি প্রতিস্থাপন স্পেসিফিকেশন অন্তর্ভুক্ত করার জন্য অঙ্কন এবং পরিদর্শন তথ্য সেট আউট.
8. সমস্যাটি লুকিয়ে না রেখে দরকারী জীবন প্রসারিত করুন
প্রতিটি প্রতিরোধমূলক পদক্ষেপকে পর্যবেক্ষণ করা ঝুঁকির সাথে মিলিয়ে নিন। ধাতব দূষণ স্ক্রুতে পৌঁছানোর আগে নিয়ন্ত্রণের প্রয়োজন, উপযুক্ত পৃথকীকরণ এবং উপাদান-হ্যান্ডলিং অনুশীলন ব্যবহার করে। একটি ডাউনস্ট্রিম গলিত পর্দা একটি ভিন্ন অবস্থান এবং ফাংশন আছে; এটি প্রথমে আপস্ট্রিম স্ক্রু বিভাগের মধ্য দিয়ে যাওয়া থেকে দূষককে আটকাতে পারে না।
পরিবর্তিত ফর্মুলেশনের জন্য, উৎপাদনের চাহিদা বাড়ানোর আগে কার্যকরী ধাতু এবং গলিত জ্যামিতি পর্যালোচনা করুন। ক্রমাগত একতরফা স্কোরিংয়ের জন্য, প্রান্তিককরণ, ব্যারেল সমর্থন এবং স্ক্রু অবস্থা তদন্ত করুন। পুনরাবৃত্ত জমার জন্য, প্রতিটি অন্ধকার চিহ্নকে মাত্রিক পরিধান হিসাবে বিবেচনা করার পরিবর্তে উপাদানটির প্রক্রিয়াকরণের অবস্থা এবং মেশিনের পরিষ্কারের পদ্ধতি পরীক্ষা করুন।
ই এম এর ওয়ার্ম আপ অনুসরণ করুন এবং ঘূর্ণন আগে নির্দেশাবলী ভিজিয়ে. উপাদান ধাতুবিদ্যা সঙ্গে সামঞ্জস্যপূর্ণ পরিষ্কার পদ্ধতি ব্যবহার করুন. যেখানে হিটিং বা কুলিংয়ের ত্রুটিগুলি অপারেশনকে প্রভাবিত করেছে, প্রতিস্থাপনের উপাদানটি পর্যাপ্ত কিনা তা বিচার করার আগে সেগুলি সংশোধন করুন৷ এই কর্মগুলি অপারেটিং পরিবেশকে সম্বোধন করে; পরিমাপ যখন পরিমাপ ত্বরান্বিত পরিধান দেখায় তখন তারা একটি পরিদর্শন ব্যবধান বাড়ানোকে সমর্থন করে না।
পরিমাপ ইতিহাস ব্যবহারযোগ্য করুন
প্রতিটি স্ক্রু এবং ব্যারেল একটি পৃথক পরিচয় দিন। বেসলাইন ডাইমেনশন, মেরামতের ইতিহাস এবং সেই আইডেন্টিটির সাথে ওয়ার্কিং অ্যালয় সংযুক্ত রাখুন যখন যন্ত্রাংশ মেশিনের মধ্যে চলে যায়। মেরামত বা প্রতিস্থাপনের পরে, একটি নতুন মাত্রিক রেফারেন্স শুরু করুন এবং তুলনার জন্য পূর্ববর্তী রেকর্ড বজায় রাখুন। স্টেশনের নাম এবং অভিযোজন সহ ফটোগ্রাফগুলি সংরক্ষণ করুন যাতে পরবর্তী পরিদর্শন একই বৈশিষ্ট্যটি সনাক্ত করতে পারে।
EJS তার স্ক্রু ব্যারেলের জন্য উপাদান সার্টিফিকেট এবং পরিদর্শন প্রতিবেদন সরবরাহ করে, যেমনদ্বিধাতু পণ্য পৃষ্ঠা. ইনস্টলেশন রেকর্ডের সাথে মাত্রিক পরিদর্শন রিপোর্ট বজায় রাখুন; এটি শুধুমাত্র একটি পণ্যের বিবরণের চেয়ে ভবিষ্যতে পরিধানের সিদ্ধান্তের জন্য আরও কার্যকর।
একটি মূল্যায়নের জন্য, মেশিনের মডেল, নিয়ন্ত্রিত অঙ্কন, রজন এবং ফিলারের তথ্য, ইনস্টল করা অংশগুলিতে ঘন্টা, সংশ্লিষ্ট আইডি/ওডি রিডিং, পরিদর্শনের শর্ত, ক্ষতির ছবি এবং উত্পাদন লক্ষণ পাঠান। লাইনটি অর্জন করতে যা প্রয়োজন তা অন্তর্ভুক্ত করুন। যোগাযোগইজেএস ইন্ডাস্ট্রিএsales@ejsscrewbarrel.comসেই পরিমাপ প্যাকের সাথে তাই আলোচনা প্রকৃত ফিট এবং দায়িত্ব দিয়ে শুরু করতে পারে।
একটি পরিমাপ তদন্ত প্রস্তুত করুন
আপনার ইনস্টল করা অংশ এবং পরিমাপ বর্ণনা করুন। বোতামটি EJS-এ একটি ইমেল খসড়া খোলে; আপনি পাঠানোর আগে অঙ্কন এবং ফটোগ্রাফ সংযুক্ত করতে পারেন.
9. প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি এক্সট্রুডার স্ক্রু ব্যারেল কতক্ষণ স্থায়ী হয়?
পরিষেবা জীবন ফর্মুলেশন, নির্মাণ, জ্যামিতি, লোড এবং লাইন থেকে প্রয়োজনীয় কর্মক্ষমতা উপর নির্ভর করে। অবশিষ্ট জীবন অনুমান করতে, সংশ্লিষ্ট স্ক্রু এবং ব্যারেল পরিমাপ পুনরাবৃত্তি করুন, সাম্প্রতিক পরিধানের হার গণনা করুন এবং উত্পাদন প্রবণতা পরীক্ষা করার সময় এটিকে একটি অনুমোদিত পরিকল্পনা সীমাতে প্রজেক্ট করুন।
একটি বাইমেটালিক স্ক্রু ব্যারেল কি সবসময় দীর্ঘস্থায়ী হয়?
একটি উপযুক্তভাবে নির্বাচিত দ্বিধাতুর কাজকারী খাদ ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী শুল্ক সম্বোধন করতে পারে। শুধু নির্মাণ নামই দীর্ঘ জীবন প্রতিষ্ঠা করে না। খাদ সামঞ্জস্য, জ্যামিতি, প্রান্তিককরণ এবং অপারেটিং অবস্থা এখনও গুরুত্বপূর্ণ; স্তর বেধ একটি জীবনকাল গুণক নয়.
স্ক্রু বা ব্যারেল কি প্রথমে পরে যায়?
হয় প্রতিস্থাপন সিদ্ধান্ত নিয়ন্ত্রণ করতে পারেন. ম্যাচিং স্টেশনে ফ্লাইট OD এবং ব্যারেল আইডি পরিমাপ করুন, তারপর ব্যারেল রেডিয়াল বৃদ্ধি থেকে স্ক্রু রেডিয়াল লস আলাদা করুন। তুলনামূলক নির্মাণ এবং অপারেটিং প্রমাণ ছাড়া অন্য মেশিনের স্ক্রু-টু-ব্যারেল জীবন অনুপাত প্রয়োগ করবেন না।
কোন ক্লিয়ারেন্সে একটি স্ক্রু এবং ব্যারেল প্রতিস্থাপন করা উচিত?
প্রযোজ্য OEM পরিষেবা সীমা এবং একটি প্রকৌশল-অনুমোদিত সিদ্ধান্ত উপাদান অবস্থার উপর ভিত্তি করে ব্যবহার করুন, পণ্যের গুণমান এবং উত্পাদন কর্মক্ষমতা. সীমা রেডিয়াল বা ব্যাসমেট্রাল কিনা তা বলুন। একটি একক মিলিমিটার মান বা ক্লিয়ারেন্স মাল্টিপল প্রতিটি ব্যাস এবং অ্যাপ্লিকেশনের সাথে খাপ খায় না।
আমি কি একটি নতুন-শর্ত বেসলাইন ছাড়া অবশিষ্ট জীবন অনুমান করতে পারি?
আপনি প্রযোজ্য অঙ্কন এবং পরিষেবা সীমার বিরুদ্ধে বর্তমান অবস্থা পরিদর্শন করতে পারেন। পরিমাপ পরিধানের হার গণনা করতে, বর্তমান পরিদর্শনটিকে একটি রেফারেন্স হিসাবে ব্যবহার করুন এবং তুলনামূলক অবস্থার অধীনে একটি পরিচিত অপারেটিং ব্যবধানের পরে এটি পুনরাবৃত্তি করুন। একটি অজানা মূল শর্ত একটি নির্ভরযোগ্য ঐতিহাসিক হার প্রতিষ্ঠা করতে পারে না.
স্ক্রু এবং ব্যারেল একসাথে প্রতিস্থাপন করা আবশ্যক?
না। উভয়েরই মূল্যায়ন করা আবশ্যক, কিন্তু একটি প্রতিস্থাপন উপযুক্ত হতে পারে যখন ধরে রাখা উপাদান উপযুক্ত হয় এবং ফলস্বরূপ মিলে যাওয়া ছাড়পত্র অনুমোদিত প্রয়োজনীয়তা পূরণ করে। যদি উভয়ই ক্ষতিগ্রস্থ হয় বা ফিট অগ্রহণযোগ্য থেকে যায়, উভয়কে সম্বোধন করুন।