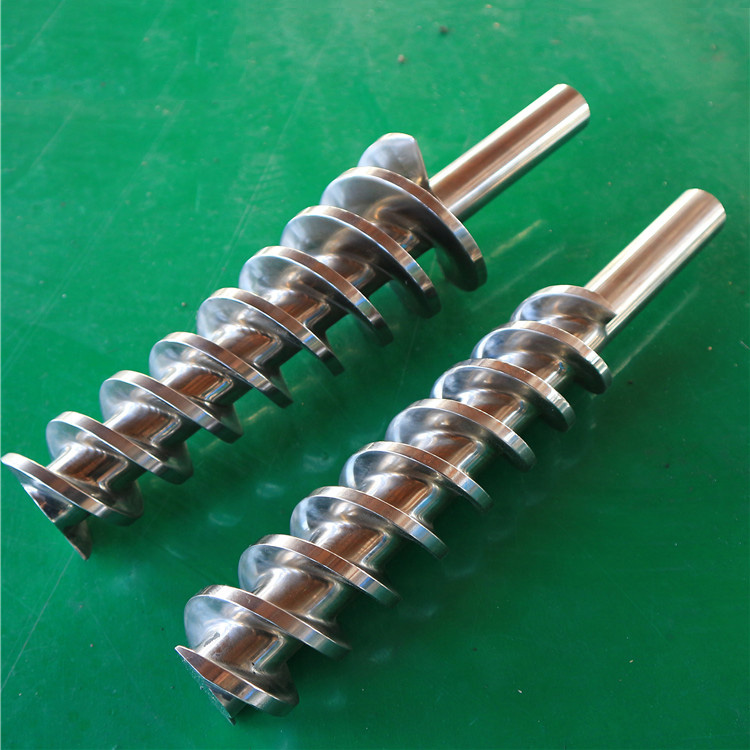
কোল্ড-ফিড এবং হট-ফিড রাবার স্ক্রুগুলি আলাদা কারণ তারা বিভিন্ন পরিস্থিতিতে যৌগ গ্রহণ করে। একটি হট-ফিড স্ক্রু রাবার উষ্ণ উষ্ণতা পরিচালনা করে; একটি কোল্ড-ফিড স্ক্রু অবশ্যই কাজ করবে এবং ইনকামিং স্টক গরম করবে। এটি কাজের দৈর্ঘ্য, চ্যানেলের জ্যামিতি, মিশ্রণের প্রয়োজনীয়তা এবং তাপমাত্রা-নিয়ন্ত্রণ ব্যবস্থা পরিবর্তন করে। একটি প্রতিস্থাপনের জন্য, একটি উপাদান আপগ্রেড নির্বাচন করার আগে ইনস্টল করা মেশিনের ফিড সিস্টেম এবং অঙ্কন অনুসরণ করুন। একা স্ক্রু ব্যাস মেলে তা প্রতিষ্ঠিত হয় না যে একটি স্ক্রু-এবং-ব্যারেল সেট উপযুক্ত হবে বা সঠিকভাবে কাজ করবে।
1. ঠান্ডা খাবার এবং গরম খাবারের মধ্যে কী পরিবর্তন হয়?
যৌগটি স্ক্রুতে পৌঁছানোর আগে পার্থক্য শুরু হয়। হট-ফিড রাবার ইতিমধ্যে উষ্ণ এবং একটি আপস্ট্রিম অপারেশনে কাজ করা হয়েছে। কোল্ড-ফিড স্টক পরিবেষ্টিত তাপমাত্রার কাছাকাছি প্রবেশ করে, তাই রাবার এক্সট্রুডারের ভিতরে উষ্ণায়ন এবং একজাতকরণের কাজ বেশি হয়। কোনো নামই সার্বজনীন ব্যারেল তাপমাত্রা বা একটি নির্দিষ্ট সমাপ্ত পণ্য বর্ণনা করে না।Schmidt এবং Schöppner এর রাবার-এক্সট্রুশন স্টাডিদুটি ফিড ধারণার মধ্যে এই পার্থক্য ব্যাখ্যা করে।
| প্রশ্ন কেনা | হট-ফিড স্ক্রু এবং পিপা | কোল্ড-ফিড স্ক্রু এবং ব্যারেল |
|---|---|---|
| কি ফিড খোলার প্রবেশ করে? | যৌগ প্রস্তুত এবং আপস্ট্রিম উষ্ণ | পরিবেষ্টিত-তাপমাত্রা, প্রি-কম্পাউন্ডেড স্টক |
| স্ক্রু কি করতে হবে? | সেই প্রস্তুত ফিড থেকে বোঝান, সমজাতীয়করণ এবং চাপ তৈরি করুন | স্টক নিন, কাজ করুন এবং উষ্ণ করুন, এটিকে একজাত করুন এবং চাপ তৈরি করুন |
| EJS এর প্রাসঙ্গিক পণ্য পৃষ্ঠায় কত দৈর্ঘ্য তালিকাভুক্ত করা হয়েছে? | 4:1 থেকে 6:1 এর L/D | L/D 15D থেকে 20D হিসাবে তালিকাভুক্ত |
| একটি প্রতিস্থাপন কি সংরক্ষণ করা আবশ্যক? | প্রকৃত ফিড, স্ক্রু, ব্যারেল এবং সংযোগ জ্যামিতি | সেই ইন্টারফেসগুলি, প্লাস ইনস্টল করা মিশ্রণ এবং তাপমাত্রা-নিয়ন্ত্রণ ব্যবস্থা |
| কি আদেশ করা অংশ সনাক্ত করা উচিত? | মেশিনে বাঁধা একটি অনুমোদিত অঙ্কন | যেকোন পিন কনফিগারেশন সহ মেশিনের সাথে আবদ্ধ একটি অনুমোদিত অঙ্কন |
উপরের L/D এন্ট্রিগুলি EJS থেকে এসেছেহট-ফিড রাবার স্ক্রু এবং ব্যারেল পৃষ্ঠাএবংকোল্ড-ফিড পণ্য পৃষ্ঠা. তারা সেই পৃষ্ঠাগুলিতে প্রকাশিত বিকল্পগুলি বর্ণনা করে, বাধ্যতামূলক শিল্প রেঞ্জ বা বিনিময়যোগ্য মান মাপ নয়।
কোল্ড ফিড এর অর্থ এই নয় যে একটি মিশ্রিত রেসিপি খাওয়ানো এবং প্রতিটি আপস্ট্রিম কম্পাউন্ডিং অপারেশন স্ক্রু প্রতিস্থাপনের আশা করা নয়। সরবরাহকৃত স্টক বর্ণনা করুন: ফিড খোলার সময় এর গঠন, শারীরিক গঠন এবং অবস্থা। প্রি-কম্পাউন্ডেড রাবারের একটি শীট, একটি অনিয়মিত স্ট্রিপ এবং একটি উষ্ণ ফিড স্ট্রিম একই পলিমার নাম শেয়ার করলেও ভিন্ন স্পেসিফিকেশন ইনপুট।
পণ্য পরিবারের বিস্তৃত পটভূমির জন্য, দেখুনরাবার স্ক্রু এবং ব্যারেল ক্রেতার গাইড. এখানে সংকীর্ণ কাজ হল আপনার মেশিনে থাকা হার্ডওয়্যারকে সংজ্ঞায়িত করা।
2. L/D অনুপাতের বাইরে স্ক্রু ডিজাইন পড়ুন
রাবার এক্সট্রুশন স্ক্রু ডিজাইনের ব্যাস এবং এক অনুপাতের চেয়ে আরও বিশদ প্রয়োজন। পিচ, চ্যানেলের গভীরতা, মূল ব্যাস, ফ্লাইট বিন্যাস এবং মিশ্রণের বৈশিষ্ট্যগুলির মধ্যে পার্থক্যের সময় দুটি স্ক্রু একটি L/D মান ভাগ করতে পারে। প্রোফাইলটিকে "কোল্ড-ফিড স্ক্রু" এর মতো একটি একক লেবেলে কমিয়ে না দিয়ে কাজের অংশ বরাবর রেকর্ড করুন।
কাজের দৈর্ঘ্য এবং সামগ্রিক দৈর্ঘ্য ভিন্ন মাত্রা
L/D গণনা করার সময় অঙ্কনের সংজ্ঞায়িত কাজের দৈর্ঘ্য ব্যবহার করুন। ড্রাইভ শ্যাঙ্ক, কাঁধ এবং টিপের বিবরণ সহ সামগ্রিক দৈর্ঘ্য আলাদাভাবে রেকর্ড করুন। একজন সরবরাহকারীর প্রসেসিং জ্যামিতি এবং বৈশিষ্ট্যগুলি উভয়ই প্রয়োজন যা অংশটি সনাক্ত এবং চালনা করে।
শুধুমাত্র দৃষ্টান্তের জন্য, 60 মিমি একটি ধ্রুবক স্ক্রু ব্যাস ধরে নিন এবং কাজের দৈর্ঘ্য হিসাবে L সংজ্ঞায়িত করুন। L/D = 5 এ, L হল 300 মিমি। L/D = 18 এ, L হল 1,080 মিমি। এগুলি পাটিগণিতের উদাহরণ, EJS মডেলের মাত্রা নয়। তারা দেখায় একটি অনুপাত কত তথ্য লুকাতে পারে; তারা প্রমাণ করে না যে স্ক্রু একটি নির্দিষ্ট ব্যারেলের সাথে ফিট করবে বা একটি নির্দিষ্ট আউটপুট তৈরি করবে।
ফিড অবস্থা স্ক্রু এর কাজ পরিবর্তন
ধারণা তুলনা। প্রকৃত কাজের প্রোফাইল এবং মেশিন ইন্টারফেস নির্দিষ্ট করুন।
হট ফিড
প্রাক-উষ্ণ যৌগ
কনভেয় + সমজাতীয় + বিল্ড চাপ।
আপস্ট্রিম প্রস্তুতি ফিড অবস্থার অংশ।
কোল্ড ফিড
পরিবেষ্টিত, প্রি-কম্পাউন্ডেড স্টক
+ কাজ এবং উষ্ণ + সমজাতীয় গ্রহণ করুন।
তারপর ডাউনস্ট্রিম প্রতিরোধের বিরুদ্ধে যৌগ সরবরাহ করুন।
কাজের দৈর্ঘ্য সামগ্রিক দৈর্ঘ্য নয়
শুধুমাত্র চিত্রিত পাটিগণিত। একটি ধ্রুবক ব্যাস ধরে নিন D = 60 মিমি, এবং L কে কাজের দৈর্ঘ্য হিসাবে সংজ্ঞায়িত করুন।
L/D = 5
L = 5 × 60 = 300 মিমি
কমলা অংশটি কাজের দৈর্ঘ্য উপস্থাপন করে।
এল/ডি = 18
L = 18 × 60 = 1,080 মিমি
কমলা অংশটি কাজের দৈর্ঘ্য উপস্থাপন করে।
ধূসর ড্রাইভ-শ্যাঙ্ক চিহ্নটি পৃথক এবং কাজের দৈর্ঘ্যের মধ্যে অন্তর্ভুক্ত নয়।
সরলীকৃত চিত্রণ, একটি পণ্য অঙ্কন নয়। এই অনুপাতগুলি উপযুক্ত, আউটপুট বা বিনিময়যোগ্যতা প্রমাণ করে না।
চ্যানেল এবং মিলিত ব্যারেল বর্ণনা করুন
অক্ষীয় অবস্থানগুলি সরবরাহ করুন যেখানে প্রোফাইল পরিবর্তন হয়। ফ্লাইট পিচ, মূল ব্যাস, চ্যানেলের গভীরতা এবং প্রাসঙ্গিক ফ্লাইটের বিবরণ অঙ্কনে অন্তর্ভুক্ত করুন। যদি পুরানো এক্সট্রুডার স্ক্রুটি পরিধান করা হয়, তবে পরিমাপ করা অবশিষ্ট মাত্রাগুলিকে উদ্দেশ্যযুক্ত নতুন অংশের মাত্রাগুলি থেকে আলাদা করুন৷ একটি প্রতিস্থাপন অঙ্কন মধ্যে পরিধান অনুলিপি ভুল বেসলাইন সংরক্ষণ করে.
EJS এছাড়াও পৃথক তালিকাপিন-টাইপ রাবার স্ক্রু এবং ব্যারেল পণ্য. অনুমান করবেন না প্রতিটি কোল্ড-ফিড ডিজাইন একই ব্যবস্থা ব্যবহার করে। TROESTER এররাবার-এক্সট্রুশন পণ্য পরিসীমাএকইভাবে মসৃণ এবং পিন-টাইপ ডিজাইন অন্তর্ভুক্ত। যেখানে পিন ইনস্টল করা হয়, ব্যারেল অবস্থান এবং সংশ্লিষ্ট স্ক্রু জ্যামিতির একটি মিলিত সংজ্ঞা প্রয়োজন। তাদের অপসারণ বা একটি প্লেইন স্ক্রু প্রতিস্থাপন করার জন্য একটি নকশা পর্যালোচনা প্রয়োজন, অর্ডার বিবরণে একটি পরিবর্তন নয়।

3. তাপমাত্রা নিয়ন্ত্রণ অংশ স্পেসিফিকেশন অন্তর্গত
"কোল্ড-ফিড এক্সট্রুশন" শব্দটি আগত স্টক অবস্থাকে চিহ্নিত করে। এর অর্থ এই নয় যে যৌগটি ঠান্ডা থাকে। যান্ত্রিক কাজ তাপ প্রবর্তন করে, যখন তাপমাত্রা-নিয়ন্ত্রণ ব্যবস্থা হার্ডওয়্যারের মাধ্যমে তাপ যোগ করে বা অপসারণ করে। ফিড তাপমাত্রা, কন্ট্রোলার সেটপয়েন্ট এবং পরিমাপ করা যৌগিক তাপমাত্রাকে পৃথক রেকর্ড হিসাবে বিবেচনা করুন।
একটি পুরানো এক্সট্রুশন স্ক্রুকে প্রস্তাবিত প্রতিস্থাপনের সাথে তুলনা করার সময় এই পার্থক্যটি গুরুত্বপূর্ণ। একটি নিয়ামক প্রদর্শন একটি নিয়ন্ত্রিত অবস্থান বা সার্কিট বর্ণনা করে। এটি নিজে থেকে, স্রাবের সময় রাবার জুড়ে তাপমাত্রা স্থাপন করে না। শুধুমাত্র অভিন্ন নিয়ামক সেটিংসের উপর ভিত্তি করে একটি কর্মক্ষমতা দাবি গ্রহণ করা এড়িয়ে চলুন।
ট্রয়েস্টার তার মধ্যে জল গরম/কুলিং ইউনিট সনাক্ত করেজিএস রাবার-কেবল এক্সট্রুডার ডকুমেন্টেশন. EJS-এর পিন-টাইপ পণ্যের বিবরণও গরম-পানি সঞ্চালন নিয়ে আলোচনা করে। এই উদাহরণগুলি দেখায় কেন তাপমাত্রা-নিয়ন্ত্রণ সংযোগগুলি স্পেসিফিকেশনের অন্তর্গত; এর অর্থ এই নয় যে প্রতিটি স্ক্রু এবং ব্যারেলের অভিন্ন অভ্যন্তরীণ প্যাসেজ বা জলের প্রয়োজনীয়তা রয়েছে।
| রেকর্ড করার জন্য আইটেম | একটি প্রতিস্থাপন পর্যালোচনার জন্য প্রয়োজনীয় তথ্য |
|---|---|
| ফিড খোলার এ স্টক | আপস্ট্রিম ওয়ার্মিং সহ শারীরিক ফর্ম এবং পরিমাপিত ইনলেট অবস্থা |
| ব্যারেল তাপমাত্রা নিয়ন্ত্রণ | অঞ্চলের সীমানা, সার্কিট সনাক্তকরণ, সংযোগ অবস্থান এবং অনুমোদিত অপারেটিং প্রয়োজনীয়তা |
| স্ক্রু তাপমাত্রা নিয়ন্ত্রণ, লাগানো থাকলে | অভ্যন্তরীণ উত্তরণ ব্যবস্থা, সংযোগ/ঘূর্ণমান-ইউনিয়ন ইন্টারফেস এবং মূল অঙ্কন |
| যৌগিক তাপমাত্রা | পরিমাপের অবস্থান, পদ্ধতি এবং স্থিতিশীল চলমান অবস্থা |
| তাপীয় সীমাবদ্ধতা | যৌগের নির্দিষ্ট প্রক্রিয়াকরণ সীমা এবং সমর্থনকারী সরবরাহকারী বা পরীক্ষাগার তথ্য |
তাপীয় অভিন্নতা এবং বস্তুগত অভিন্নতা ভিন্ন প্রশ্ন। দPaderborn গবেষণাতাদের আলাদাভাবে মূল্যায়ন করে এবং স্থানীয় গরম এবং ঝলসানো নিয়ে আলোচনা করে। এর ফলাফলগুলি গড় তাপমাত্রার চেয়ে বেশি পরীক্ষা করা সমর্থন করে; তারা EPDM, NBR বা প্রতিটি SBR ফর্মুলেশনের জন্য সর্বজনীন অপারেটিং সীমা সরবরাহ করে না।
অর্ডার করা হার্ডওয়্যারের জন্য, অনুমোদিত কুলিং লেআউটটি সংরক্ষণ করুন যদি না নথিভুক্ত রিডিজাইন এটি পরিবর্তন করে। একটি বহিরাগত ছবি থেকে একটি অভ্যন্তরীণ উত্তরণ অনুমান করবেন না. তাপমাত্রা সেটিংস এবং নিরাপদ অপারেটিং সীমা প্রকৃত যৌগ এবং মেশিন পদ্ধতি থেকে আসা উচিত, তুলনামূলক নিবন্ধ নয়।
4. কোল্ড ফিড কি সবসময় দ্রুত বা আরও শক্তি-দক্ষ?
একটি ফিড লেবেল একটি কর্মক্ষমতা গ্যারান্টি নয়. প্রকৃত যৌগ এবং টুলিং থেকে যোগ্য উৎপাদনের বিরুদ্ধে একটি স্ক্রু-এবং-ব্যারেল প্রস্তাবের বিচার করুন। একটি উচ্চতর আউটপুট চিত্র তখনই উপযোগী যদি উপাদানটি তার প্রক্রিয়াকরণের সীমার মধ্যে থাকে এবং পণ্যটি একই মাত্রিক, পৃষ্ঠ এবং অন্যান্য গ্রহণযোগ্যতার প্রয়োজনীয়তা পূরণ করে।
তুলনা করা হচ্ছে প্রক্রিয়ার অংশ দিয়ে শুরু করুন। একটি হট-ফিড ব্যবস্থায় এক্সট্রুডারের আপস্ট্রিম প্রস্তুতি অন্তর্ভুক্ত। একটি কোল্ড-ফিড তুলনা যা শুধুমাত্র প্রধান ড্রাইভকে গণনা করে তা হট-ফিড মোটের সাথে সরাসরি তুলনীয় নয় যা একটি উষ্ণায়ন কলকেও গণনা করে, বা বিপরীতভাবে। একইভাবে, ড্রাইভ নেমপ্লেট পাওয়ার একটি ক্ষমতা রেটিং, প্রতি গ্রহণযোগ্য কিলোগ্রামে ব্যবহৃত শক্তির পরিমাপ নয়।
একটি সাধারণ তুলনা রেকর্ড ব্যবহার করুন:
- একই যৌগ সনাক্তকরণ, ফিড ফর্ম এবং প্রস্তুতির ইতিহাস।
- একই পণ্য, ডাই ব্যবস্থা এবং সম্মত মানের মানদণ্ড।
- স্ক্রু গতি, চাপ এবং তাপমাত্রা রেকর্ড সহ একটি স্থিতিশীল চলমান সময়কাল।
- একটি স্পষ্টভাবে চিহ্নিত সরঞ্জামের সেটের জন্য পরিমাপ করা শক্তি।
- স্বীকৃত পণ্যের ভর, প্রত্যাখ্যাত উৎপাদন আলাদাভাবে রেকর্ড করা হয়েছে।
একটি ব্যবহারিক শক্তি পরিমাপ হয়সম্মত সীমার মধ্যে পরিমাপ করা শক্তি (kWh) স্বীকৃত পণ্য ভর (কেজি) দ্বারা বিভক্ত. সীমানার মধ্যে আপস্ট্রিম ওয়ার্মিং, এক্সট্রুডার এবং তাপমাত্রা-নিয়ন্ত্রণ সহায়ক অন্তর্ভুক্ত রয়েছে কিনা তা উল্লেখ করুন। লাইকের সাথে লাইক তুলনা করুন; দুটি রেকর্ডের মধ্যে চুপচাপ সরঞ্জাম যোগ করবেন না বা অপসারণ করবেন না। এটি একটি তুলনা পদ্ধতি, একটি EJS শক্তি-সঞ্চয় দাবি নয়।
প্রতিস্থাপন ক্রেতাদের জন্য, প্রথমে কাজটি একটি প্রমাণিত স্পেসিফিকেশন পুনরুদ্ধার করা বা এর প্রক্রিয়াকরণ আচরণ পরিবর্তন করা কিনা তা নির্ধারণ করুন। জীর্ণ জ্যামিতি পুনরুদ্ধার করা এবং একটি স্ক্রু পুনরায় ডিজাইন করা বিভিন্ন প্রকল্প। দ্বিতীয়টির জন্য একটি সম্মত পরীক্ষার ভিত্তি এবং গ্রহণযোগ্যতার সীমা প্রয়োজন, "কোল্ড ফিড" শব্দের সাথে সংযুক্ত একটি প্রতিশ্রুতি নয়।
5. যৌগ এবং ইনস্টল করা লাইনের জন্য চয়ন করুন
রাবারের জন্য একটি এক্সট্রুডার নির্দিষ্ট করার সময়, ফিডের অবস্থা এবং প্রয়োজনীয় প্রক্রিয়াকরণ কাজ দিয়ে শুরু করুন। এর স্ক্রু এবং ব্যারেল অর্ডার করার সময়, ইনস্টল করা মেশিনের যান্ত্রিক সীমাবদ্ধতা যোগ করুন। একটি অ্যাপ্লিকেশন যেমন পায়ের পাতার মোজাবিশেষ, প্রোফাইল বা টায়ার-কম্পোনেন্ট উত্পাদন দরকারী পটভূমি, কিন্তু অনন্যভাবে প্রয়োজনীয় হার্ডওয়্যার সনাক্ত করে না।
EJS-এর হট-ফিড এবং কোল্ড-ফিড পণ্যের পৃষ্ঠাগুলি উভয়ই রাবার-পণ্য অ্যাপ্লিকেশনের তালিকা করে। এই ওভারল্যাপটি শুধুমাত্র সমাপ্ত পণ্যের নাম থেকে একটি স্ক্রু বেছে নেওয়ার পরিবর্তে প্রকৃত যৌগ এবং মেশিনের তথ্য পাঠানোর একটি কারণ।
| আপনার অবস্থা | শুরুর সিদ্ধান্ত | প্রমাণ পাঠাতে হবে |
|---|---|---|
| একটি প্রমাণিত গরম-ফিড ব্যবস্থায় অংশ প্রতিস্থাপন | একটি প্রকৌশল পর্যালোচনা একটি পরিবর্তন অনুমোদন না করা পর্যন্ত নথিভুক্ত ফিড ধারণা এবং ইন্টারফেস বজায় রাখুন | মূল অঙ্কন, আপস্ট্রিম ফিড অবস্থা, পরিধান রেকর্ড এবং প্রতিস্থাপন উদ্দেশ্য |
| একটি কোল্ড-ফিড স্ক্রু এবং ব্যারেল প্রতিস্থাপন | ইনস্টল করা চ্যানেল, মিশ্রণ এবং তাপমাত্রা-নিয়ন্ত্রণ কনফিগারেশন সনাক্ত করুন | ওয়ার্কিং প্রোফাইল, ব্যারেল অঙ্কন, ফিড বিন্যাস এবং যৌগিক রেকর্ড |
| একটি পিন-টাইপ ব্যারেল জন্য অর্ডার | স্ক্রু এবং ব্যারেলকে মিলিত উপাদান হিসাবে সংজ্ঞায়িত করুন | পিন লেআউট, সংশ্লিষ্ট স্ক্রু বৈশিষ্ট্য, বিভাগ পরিচয় এবং অনুমোদিত ছাড়পত্র |
| যৌগ বা ফিলার লোডিং পরিবর্তন করা | জ্যামিতি এবং কাজ-সারফেস পর্যালোচনা পুনরায় খুলুন | পুরানো এবং নতুন ফর্মুলেশন তথ্য, প্রক্রিয়াকরণ সীমা এবং পর্যবেক্ষিত পরিধান |
| ফিড ধারণা একটি পরিবর্তন বিবেচনা | প্রভাবিত ইন্টারফেস এবং প্রক্রিয়াকরণ প্রয়োজনীয়তা সমগ্র সেট পর্যালোচনা | মেশিনের ক্ষমতার তথ্য এবং একটি অনুমোদিত নকশা প্রস্তাব, শুধু একটি দীর্ঘ স্ক্রু নয় |
উপাদান নির্বাচন কাজের এই সংজ্ঞা অনুসরণ করে। প্রাসঙ্গিক যৌগ এবং পরিধান প্রক্রিয়ার সাথে আলাদাভাবে স্ক্রু এবং ব্যারেলের জন্য ভিত্তি উপাদান এবং কাজের পৃষ্ঠটি নির্দিষ্ট করুন। একটি শক্ত পৃষ্ঠ একটি অমিল ফিড খোলার বা শীতল সংযোগ সংশোধন করে না। দস্ক্রু এবং ব্যারেল উপকরণ গাইডযে পৃথক উপাদান পর্যালোচনা ব্যাখ্যা.
তদন্তের নির্দিষ্ট অনিশ্চয়তা রাখুন: একটি অজ্ঞাত থ্রেড, একটি অনুপস্থিত অঙ্কন সংশোধন বা একটি অজানা শীতল উত্তরণ তদন্ত করা যেতে পারে। "রাবারের জন্য উপযুক্ত" এই প্রশ্নগুলির যেকোনো একটি নিষ্পত্তি করার জন্য খুব বিস্তৃত।
6. হট-ফিড এবং কোল্ড-ফিড সেট কি বিনিময় করা যেতে পারে?
সেটগুলি বিনিময় করার জন্য সমান স্ক্রু ব্যাসকে অনুমোদন হিসাবে বিবেচনা করবেন না। কাজের দৈর্ঘ্য শুধুমাত্র একটি সামঞ্জস্য পরীক্ষা। ড্রাইভ সংযোগ, ব্যারেল মাউন্টিং, ফিড খোলার এবং তাপমাত্রা-নিয়ন্ত্রণ বিন্যাস এছাড়াও ইনস্টল করা মেশিনের সাথে একমত হতে হবে। যদি প্রকল্পটি ফিড ধারণা পরিবর্তন করে, পর্যালোচনাটি ক্রয় করা অংশের বাইরেও প্রসারিত হয়।
নিম্নলিখিত চেকলিস্টটি সেই পর্যালোচনাটি সংগঠিত করার একটি উপায়। এটি মেশিন প্রস্তুতকারকের আঁকা বা অনুমোদিত ইনস্টলেশন পদ্ধতির বিকল্প নয়।
| ইন্টারফেস বা বৈশিষ্ট্য | কি সংজ্ঞায়িত করা | কেন রেকর্ড গুরুত্বপূর্ণ |
|---|---|---|
| ড্রাইভ শেষ | শ্যাঙ্কের মাত্রা, স্প্লাইন বা কীওয়ে, কাঁধ, ব্যস্ততা এবং ঘূর্ণন কনভেনশন | অংশটি কীভাবে সনাক্ত করে এবং টর্ক গ্রহণ করে তা সংজ্ঞায়িত করে |
| ব্যারেল মাউন্টিং | পাইলট/রেজিস্টার, ফ্ল্যাঞ্জ, বোল্ট প্যাটার্ন, ডেটাম এবং অক্ষীয় অবস্থান | মেশিন কাঠামোর সাথে প্রতিস্থাপন সম্পর্কিত |
| কাজের বিভাগ | ব্যাস সংজ্ঞা, কাজের দৈর্ঘ্য, প্রোফাইল ট্রানজিশন এবং প্রাসঙ্গিক ছাড়পত্র | একটি বাইরের মাত্রার পরিবর্তে প্রক্রিয়াকরণ জোড়া সংজ্ঞায়িত করে |
| ফিড খোলার | খোলার আকৃতি, অবস্থান এবং যেকোনো ফিড রোলারের সাথে সম্পর্ক | ইনস্টল করা ফিড ব্যবস্থা সংরক্ষণ করে |
| তাপমাত্রা-নিয়ন্ত্রণ সংযোগ | পোর্ট, সার্কিট আইডেন্টিটি এবং স্ক্রু সংযোগ যেখানে উপস্থিত | একটি অভ্যন্তরীণ পার্থক্য লুকানো থেকে একটি অনুমান বহিরাগত মিলকে আটকায়৷ |
| পিন, যেখানে লাগানো | অবস্থান, অভিযোজন, ইনস্টল করা জ্যামিতি এবং সংশ্লিষ্ট স্ক্রু বৈশিষ্ট্য | একটি মিলে যাওয়া বিন্যাস রেকর্ড করে, শুধুমাত্র একটি গর্ত গণনা নয় |
| স্রাব শেষ | টিপ, সঙ্গমের মুখ, ফ্ল্যাঞ্জ বা অন্যান্য মূল সংযোগের বিবরণ | ডাউনস্ট্রিম সমাবেশের সাথে সংযোগ সংজ্ঞায়িত করে |
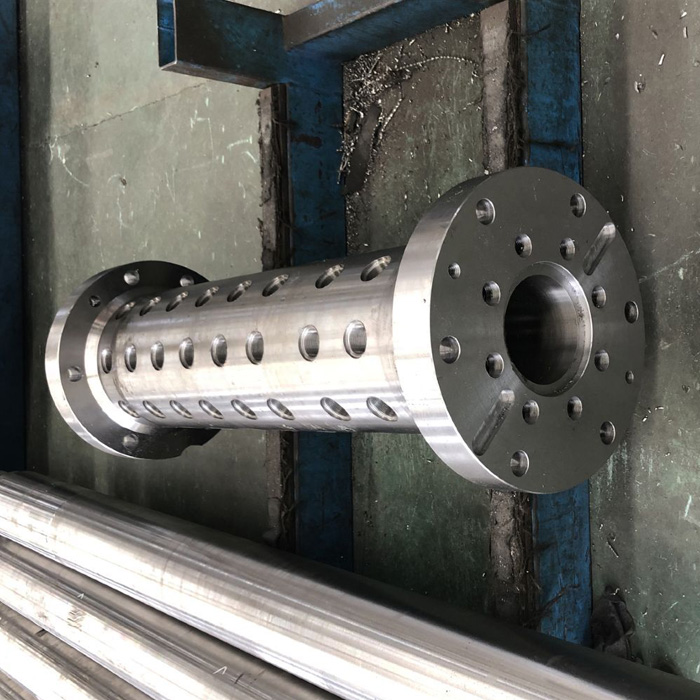
একটি পিন ব্যারেলের জন্য, স্পেসিফিকেশন প্যাকটি একত্রিত করার আগে প্রতিটি বিভাগ এবং তার অভিযোজন রেকর্ড করুন। একটি ছবি বিন্যাস সনাক্ত করতে সাহায্য করতে পারে, কিন্তু এটি ইনস্টল করা পিন অনুপ্রবেশ, সংশ্লিষ্ট স্ক্রু খাম বা অপারেটিং ক্লিয়ারেন্স নিশ্চিত করতে পারে না। আলাদাভাবে সেই সংজ্ঞাগুলির জন্য জিজ্ঞাসা করুন। মূল অনুমোদিত জ্যামিতি একটি পুনরাবৃত্তি আদেশ নিয়ন্ত্রণ করা উচিত; একটি দৃশ্যমান জীর্ণ নমুনা নীরবে এটি প্রতিস্থাপন করা উচিত নয়.
7. EJS কারখানার দৃষ্টিকোণ: উপাদান আপগ্রেড করার আগে জোড়া সংজ্ঞায়িত করুন
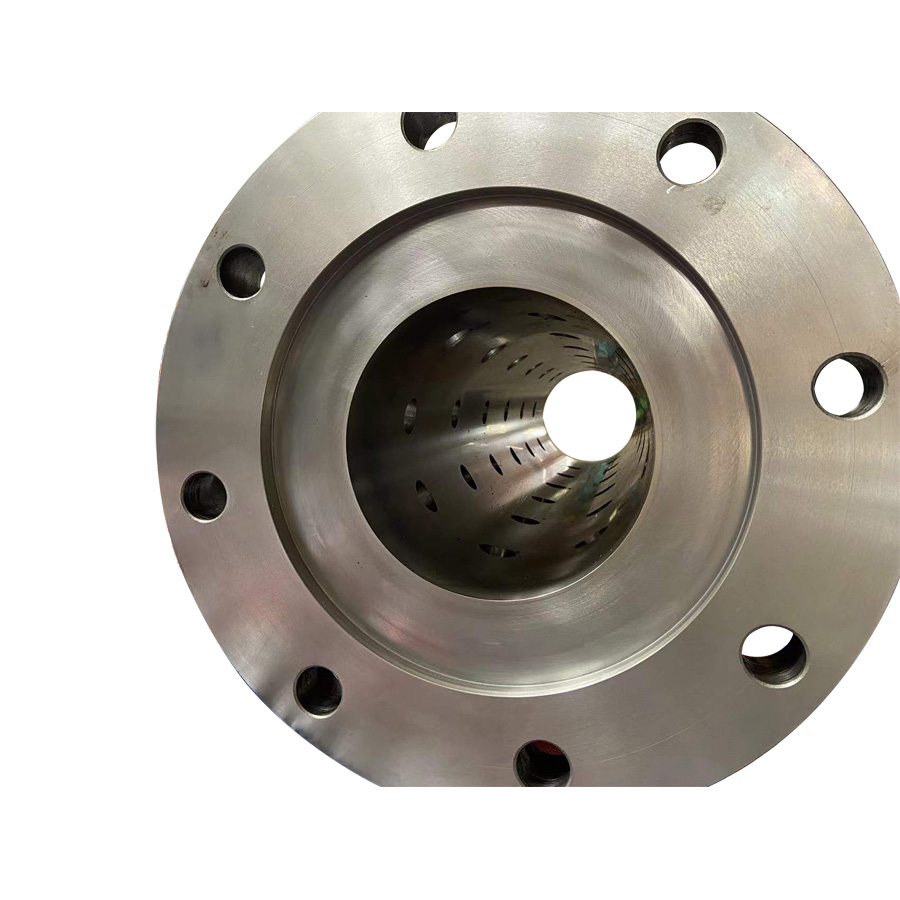
একটি প্রতিস্থাপন অনুসন্ধানের জন্য, আমরা একটি ভিন্ন ইস্পাত বা পৃষ্ঠ চিকিত্সার অনুরোধ করার আগে মূল ফিড ধারণা এবং মিলিত ইন্টারফেস সনাক্ত করার পরামর্শ দিই। একটি ফটোগ্রাফ অংশটি বর্ণনা করতে সাহায্য করে এবং একটি পণ্যের নাম অনুসন্ধানের পথ দেখাতে সহায়তা করে। উভয়ই স্ক্রু এবং এর মিলন ব্যারেলের একটি মাত্রাযুক্ত সংজ্ঞা প্রতিস্থাপন করে না।
আমাদের সুপারিশ হল নকশা অঙ্কন এবং পুরানো অংশগুলির অবস্থা পৃথক রেকর্ডে রাখা। অঙ্কন উদ্দেশ্য প্রতিস্থাপন সংজ্ঞায়িত. পরিমাপ এবং ফটোগ্রাফগুলি দেখায় যে পুরানো সেটে কী ঘটেছে৷ যেখানে সেই রেকর্ডগুলি একমত নয়, কারখানাটিকে একটি অব্যক্ত মাত্রা পুনরুত্পাদন করতে বলার পরিবর্তে অবস্থান এবং অঙ্কন সংশোধন চিহ্নিত করুন।
ইজেএস এররাবার স্ক্রু এবং ব্যারেল পণ্য তথ্যগ্রাহকের আঁকার কাস্টমাইজেশন এবং পরিদর্শন প্রতিবেদন এবং উপাদান শংসাপত্রের বিধান বর্ণনা করে। নির্দিষ্ট আদেশের জন্য, সম্মত হন কোন মাত্রা এবং উপাদানের প্রয়োজনীয়তাগুলি সেই রেকর্ডগুলি প্রদর্শন করতে হবে৷
এই ক্রমে তদন্ত প্রস্তুত করুন:
- মেশিন এবং প্রকৃত হট-ফিড বা কোল্ড-ফিডের ব্যবস্থা চিহ্নিত করুন। মূল অংশ সংখ্যা এবং উপলব্ধ অঙ্কন সংশোধন অন্তর্ভুক্ত করুন.
- একসাথে স্ক্রু এবং ব্যারেল অঙ্কন সরবরাহ করুন। সামগ্রিক দৈর্ঘ্য থেকে আলাদাভাবে কাজের দৈর্ঘ্য সংজ্ঞায়িত করুন এবং ড্রাইভ, মাউন্টিং, ফিড এবং ডিসচার্জ সংযোগগুলি দেখান।
- যেখানে প্রযোজ্য সেখানে পিন বিন্যাস এবং তাপমাত্রা-নিয়ন্ত্রণের বিবরণ যোগ করুন। অজানা বৈশিষ্ট্যগুলিকে তাদের মাত্রা অনুমান করার পরিবর্তে চিহ্নিত করুন৷
- যৌগ, ফিড ফর্ম, ফিলার তথ্য এবং প্রক্রিয়াকরণ সীমা বর্ণনা করুন। মূল অংশগুলি নির্বাচন করার পর থেকে ফর্মুলেশন পরিবর্তিত হয়েছে কিনা তা বলুন।
- পুরানো অংশ শর্ত রেকর্ড সংযুক্ত করুন. লেবেল পরিমাপ অবস্থান এবং নামমাত্র নকশা মান থেকে জীর্ণ রিডিং পার্থক্য.
- উদ্দেশ্য এবং গ্রহণযোগ্যতার ভিত্তি সংজ্ঞায়িত করুন: পুনরাবৃত্তি প্রতিস্থাপন বা পুনঃডিজাইন, প্রয়োজনীয় মাত্রিক পরিদর্শন, উপাদান ডকুমেন্টেশন এবং সম্মত শর্তে মূল্যায়ন করা একটি ট্রায়াল।
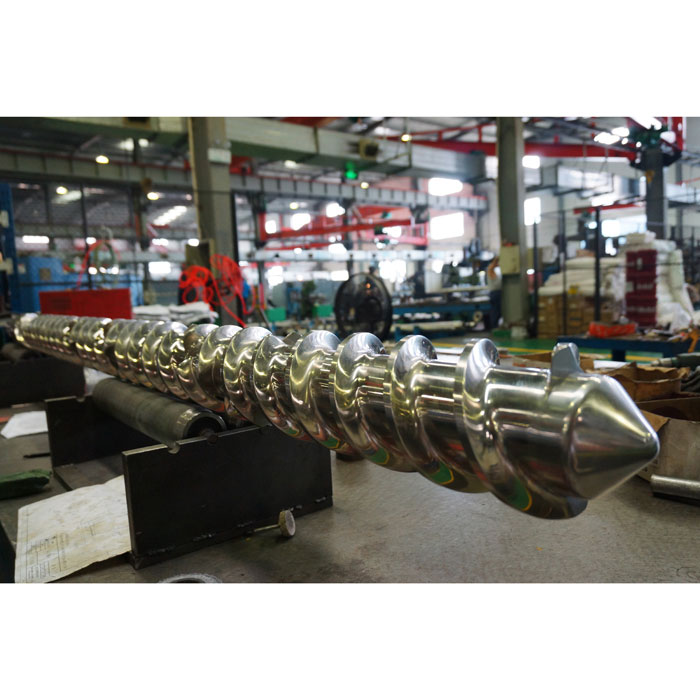
একটি জন্য আপনার অনুসন্ধান সঙ্গে যে প্যাকেজ পাঠানEJS কোল্ড-ফিড রাবার স্ক্রু এবং ব্যারেলবাহট-ফিড সমাবেশ. এটি প্রস্তুতকারককে দুটি জেনেরিক লেবেল থেকে বেছে নেওয়ার অনুরোধের পরিবর্তে পর্যালোচনা করার জন্য একটি সংজ্ঞায়িত অংশ এবং অপারেটিং টাস্ক দেয়।
8. প্রায়শই জিজ্ঞাসিত প্রশ্ন
কোল্ড ফিড মানে কি এক্সট্রুশনের সময় রাবার ঠান্ডা থাকে?
না। এটি মেশিনে প্রবেশ করা স্টক বর্ণনা করে। স্ক্রু কাজ করে এবং যৌগকে উষ্ণ করে, যখন তাপমাত্রা-নিয়ন্ত্রণ সরঞ্জাম তাপ স্থানান্তর পরিচালনা করে। ইনলেট কন্ডিশন, কন্ট্রোলার সেটিংস এবং পরিমাপ করা যৌগিক তাপমাত্রা আলাদাভাবে রেকর্ড করুন। যৌগ এর অনুমোদিত প্রক্রিয়াকরণ সীমা এখনও প্রযোজ্য.
প্রতিটি কোল্ড-ফিড রাবার স্ক্রু কি একটি পিন ব্যারেল প্রয়োজন?
না। মসৃণ এবং পিন-টাইপ রাবার-এক্সট্রুশন কনফিগারেশন উভয়ই বিদ্যমান। অর্ডার করার আগে ইনস্টল করা নকশা সনাক্ত করুন। পিন উপস্থিত থাকলে, তাদের অবস্থান এবং ইনস্টল করা জ্যামিতি সংশ্লিষ্ট স্ক্রু বৈশিষ্ট্যগুলির সাথে মেলে; একটি জেনেরিক কোল্ড-ফিডের বিবরণ সেই ফিট স্থাপনের জন্য যথেষ্ট নয়।
রাবার প্রক্রিয়াকরণের জন্য একটি দীর্ঘ L/D অনুপাত সবসময় ভাল?
না। L/D ব্যাসের সাথে সম্পর্কিত দৈর্ঘ্য বর্ণনা করে, সামগ্রিক উপযুক্ততা নয়। প্রয়োজনীয় কাজ, চ্যানেল প্রোফাইল, তাপমাত্রা নিয়ন্ত্রণ এবং মেশিন ইন্টারফেসগুলিও গুরুত্বপূর্ণ। EJS-এর হট-ফিড এবং কোল্ড-ফিড পৃষ্ঠাগুলিতে বিভিন্ন L/D এন্ট্রিগুলি সেই পণ্যগুলির বিকল্পগুলিকে বর্ণনা করে, একটি বিদ্যমান স্ক্রুকে লম্বা করার নির্দেশ নয়।
একটি কোল্ড-ফিড স্ক্রু কি একই ব্যাসের একটি হট-ফিড স্ক্রু প্রতিস্থাপন করতে পারে?
সমান ব্যাস একাই অপর্যাপ্ত। সম্পূর্ণ স্ক্রু-এবং-ব্যারেল সংজ্ঞা, ড্রাইভ এবং মাউন্টিং ইন্টারফেস, ফিড বিন্যাস এবং তাপমাত্রা-নিয়ন্ত্রণ সংযোগগুলি পরীক্ষা করুন। ফিড ধারণার যে কোনো প্রস্তাবিত পরিবর্তনের জন্য প্রতিস্থাপন বা রূপান্তর অনুমোদনের আগে প্রভাবিত সিস্টেমের একটি ইঞ্জিনিয়ারিং পর্যালোচনার প্রয়োজন।
আসল অঙ্কনটি অনুপস্থিত থাকলে প্রতিস্থাপনের তদন্তে কী অন্তর্ভুক্ত করা উচিত?
মেশিন সনাক্তকরণ, অংশ চিহ্ন, লেবেল ফটোগ্রাফ, অ্যাক্সেসযোগ্য মাত্রা, ফিড এবং শীতল বিবরণ, এবং যৌগিক তথ্য পাঠান। অজানা বৈশিষ্ট্য এবং জীর্ণ পৃষ্ঠ থেকে পৃথক নিশ্চিত পরিমাপ. প্রস্তুতকারক তখন শনাক্ত করতে পারেন যে কোন অতিরিক্ত সংজ্ঞা প্রয়োজন; নমুনা স্বয়ংক্রিয়ভাবে নামমাত্র নতুন অংশ অঙ্কন হওয়া উচিত নয়.