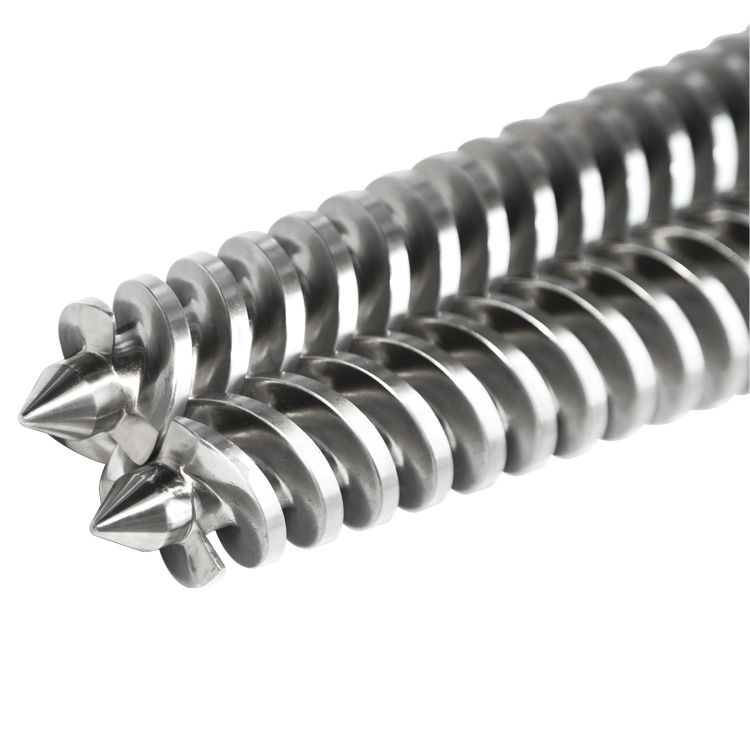
একটি শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল দুটি টেপারড, ইন্টারমেশিং স্ক্রুকে মিলিত টেপারড বোরগুলির সাথে একত্রিত করে। জ্যামিতি সিস্টেম সনাক্ত করে; রজন, ফিলার, খাদ এবং পরিধান-স্তরের গভীরতা নির্ধারণ করে যে এটি সেই জ্যামিতিটি কতক্ষণ ধরে রাখে।

একজন ক্রেতাকে একটি ইনস্টল করা সেট প্রতিস্থাপন না করা পর্যন্ত এই সংজ্ঞাটি সহজ শোনায়। একটি ফটোগ্রাফ একটি টেপার দেখাতে পারে কিন্তু স্প্লাইন লুকাতে পারে। একটি নেমপ্লেট একটি মডেল দিতে পারে কিন্তু অঙ্কন সংশোধন নয়। একটি পুরানো স্ক্রু ড্রাইভ সংযোগটি সংরক্ষণ করতে পারে যখন এর কার্যকারী ব্যাস ইতিমধ্যেই নষ্ট হয়ে গেছে। একটি প্রতিস্থাপন পর্যালোচনাকে অবশ্যই সিদ্ধান্ত নিতে হবে যে কোন প্রমাণ এখনও মূল অংশকে বর্ণনা করে।
শঙ্কুবর্ণ কি বর্ণনা করে?
শঙ্কু প্রক্রিয়াকরণ জোড়ার জ্যামিতি বর্ণনা করে। প্রতিটি স্ক্রু ড্রাইভের প্রান্তের দিকে বড় হয় এবং দুটি মিলে যাওয়া ব্যারেল বোর একই কাজ করে। এটি একটি সমান্তরাল টুইন স্ক্রু সেট থেকে পৃথক, যেখানে নামমাত্র ব্যাস এবং শ্যাফ্ট ব্যবধান কার্যকরী অংশের মাধ্যমে স্থির থাকে।
টেপার বাইরের সিলুয়েটের চেয়ে বেশি পরিবর্তিত হয়। ফ্লাইট ব্যাস, রুট ব্যাস, বোর খাম এবং স্ক্রু থেকে স্ক্রু সম্পর্ক সবই অক্ষ বরাবর পরিবর্তিত হয়। একটি প্রতিস্থাপন অঙ্কন তাই অক্ষীয় অবস্থান প্রয়োজন. একটি সংজ্ঞায়িত রেফারেন্স মুখ থেকে তার দূরত্ব ছাড়া লেখা একটি ব্যাস অসম্পূর্ণ।
শঙ্কু একটি সার্বজনীন প্রক্রিয়া চিহ্নিত করে না। Milacron এর বর্তমান শঙ্কুময় পরিসর PVC এবং CPVC পাইপ এবং প্রোফাইলের কাজকে লক্ষ্য করে। KraussMaffei তার পাল্টা-ঘূর্ণায়মান PVC পরিসরের মধ্যে শঙ্কুযুক্ত মেশিনের তালিকা করে। EJS এর জন্য শঙ্কুযুক্ত হার্ডওয়্যার পৃষ্ঠাও প্রকাশ করেপিভিসি পাইপ, প্লাস্টিকের প্রোফাইলএবংপ্যানেল বা বোর্ডসরঞ্জাম সেই অ্যাপ্লিকেশন লেবেলটি পর্যালোচনা শুরু করতে সাহায্য করে, কিন্তু এটি আপনার মেশিনে প্রকৃত স্ক্রু প্রোফাইল বা উপাদানের স্পেসিফিকেশন স্থাপন করে না।
কিভাবে অনুমান ছাড়া শঙ্কু হার্ডওয়্যার সনাক্ত করতে হয়
একটি ফটোগ্রাফ বা বিদ্যমান রেকর্ড সমর্থন করতে পারে এমন পর্যবেক্ষণ দিয়ে শুরু করুন। প্রতিটি পর্যবেক্ষণ উপসংহার থেকে আলাদা রাখুন। এটি একটি বিক্রয় লেবেল, মডেল কোড বা পুরানো ক্রয়ের বিবরণ এর চেয়ে শক্তিশালী প্রমাণ হতে বাধা দেয়।
| আপনার কাছে প্রমাণ আছে | এটা কি সমর্থন করতে পারে | যা মীমাংসা করতে পারে না |
|---|---|---|
| উভয় স্ক্রু সম্পূর্ণ পার্শ্ব দৃশ্য | দৃশ্যমান টেপার, সামগ্রিক বিন্যাস, সুস্পষ্ট বাম এবং ডান পার্থক্য | আসল অপরিচিত ব্যাস, অভ্যন্তরীণ ব্যারেল মাত্রা, স্প্লাইন ফিট |
| উভয় স্ক্রু শেষ ফটো | টিপ ফর্ম, ড্রাইভ-এন্ড ফর্ম, আপেক্ষিক অভিযোজন | দাঁতের ফর্ম, ব্যস্ততার দৈর্ঘ্য, ঘনত্ব বা সহনশীলতা |
| মেশিনের নামফলক | নির্মাতা, মডেল, সিরিয়াল নম্বর এবং কখনও কখনও আকার পরিবার | প্রক্রিয়া ইউনিট বা গিয়ারবক্স পরে পরিবর্তন করা হয়েছে কিনা |
| পুরানো ক্রয় অর্ডার | পূর্ববর্তী সরবরাহকারী পরিভাষা এবং আদেশ বিবরণ | বিতরণ করা অংশ বর্তমান ইনস্টল করা অংশের সাথে মেলে কিনা |
| অনুমোদিত মেশিন বা অংশ অঙ্কন | রেফারেন্স জ্যামিতি, মাত্রা, ইন্টারফেস এবং পুনর্বিবেচনা | বর্তমান পরিধান শর্ত বা অনথিভুক্ত ক্ষেত্রের পরিবর্তন |
| সরানো, পরিষ্কার অংশ | শারীরিক ইন্টারফেস, দৃশ্যমান পরিধান প্যাটার্ন এবং পরিমাপযোগ্য বেঁচে থাকার বৈশিষ্ট্য | পরিধান, মেরামত বা বিকৃতির মাত্রা মুছে ফেলা হয়েছে |
রেকর্ড আলাদা করার আগে এই জুটির ছবি তুলুন
ক্লোজ-আপ তৈরি করার আগে স্ক্রু এ এবং স্ক্রু বি-এর মতো সাধারণ আইডি বরাদ্দ করুন। ছবির সেটে ড্রাইভের শেষ এবং ডিসচার্জ প্রান্ত চিহ্নিত করুন। যখনই আপনি "বাম," "ডান," "ঘড়ির কাঁটার দিকে" বা "ঘড়ির কাঁটার বিপরীত দিকে" রেকর্ড করেন তখন দেখার দিক নির্দেশ করুন৷ এই শব্দগুলো দৃষ্টিকোণ ছাড়াই অস্পষ্ট।
একটি দরকারী ফটো সেটের মধ্যে রয়েছে সম্পূর্ণ জোড়া একসাথে, প্রতিটি ড্রাইভ সংযোগ, প্রতিটি ডিসচার্জ টিপ, ফিড খোলা, ব্যারেল পোর্ট, হিটার বা কুলিং সংযোগ, ডিসচার্জ ফ্ল্যাঞ্জ এবং গিয়ারবক্স মাউন্টিং এন্ড। মেশিনের মডেল এবং ফটো ওরিয়েন্টেশন সহ ফ্রেমে একটি শনাক্তকরণ কার্ড রাখুন। একটি ফটোতে একটি শাসক স্কেল প্রদান করে, কিন্তু এটি ক্রমাঙ্কিত মাত্রিক পরিদর্শন প্রতিস্থাপন করে না।
কেন স্ক্রু এবং ব্যারেল এক মিলে যাওয়া সিস্টেম গঠন করে
দুটি স্ক্রু বিচ্ছিন্ন খাদ হিসাবে কাজ করে না। তাদের ফ্লাইট টেপারড বোরের ভিতরে একটি ভাগ করা, পরিবর্তনশীল খাম দখল করে। প্রতিটি অক্ষীয় স্টেশনে, চারটি সম্পর্ক গুরুত্বপূর্ণ: প্রতিটি স্ক্রুর জ্যামিতি, স্ক্রুগুলির মধ্যে সম্পর্ক, প্রতিটি স্ক্রু এবং এর বোরের মধ্যে সম্পর্ক এবং সম্পূর্ণ প্রক্রিয়া ইউনিট এবং গিয়ারবক্সের মধ্যে সম্পর্ক।

এই কারণে একজন সরবরাহকারীকে স্ক্রু, ব্যারেল এবং ড্রাইভ ইন্টারফেস একসাথে পর্যালোচনা করা উচিত এমনকি যখন ক্রেতা শুধুমাত্র একটি উপাদান প্রতিস্থাপন করার পরিকল্পনা করে। পর্যালোচনার মানে স্বয়ংক্রিয়ভাবে প্রতিটি উপাদান প্রতিস্থাপন করা আবশ্যক নয়। এর অর্থ হল সুযোগের সিদ্ধান্ত সেই অংশগুলির জন্য দায়ী করা উচিত যা ফিট এবং মিথস্ক্রিয়া নিয়ন্ত্রণ করে।
জুটি হিসেবে রেকর্ড করুন। পরিমাপ, অঙ্কন পর্যালোচনা, প্যাকিং এবং ইনস্টলেশনের মাধ্যমে A এবং B পরিচয়গুলি রাখুন। যদি একটি বিদ্যমান অঙ্কন স্ক্রুগুলিকে ভিন্নভাবে লেবেল করে, তবে অঙ্কনের লেবেলগুলি সংরক্ষণ করুন এবং নীরবে তাদের নাম পরিবর্তন করার পরিবর্তে ক্রস-রেফারেন্স হিসাবে আপনার ফিল্ড লেবেলগুলি যুক্ত করুন৷
কোন উপকরণ এবং চিকিত্সা EJS তালিকাভুক্ত করে?
স্রোতEJS টুইন শঙ্কুযুক্ত স্ক্রু ব্যারেল পৃষ্ঠাএই পণ্যের জন্য আটটি উপাদান পরিবারের তালিকা করে: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 এবং SKD11। এটি তিনটি নির্মাণ রুট তালিকাভুক্ত করে: ফুল-বডি নাইট্রাইডিং; এক্সট্রুশন বিভাগে বাইমেটালিক খাদ যার পরে পুরো শরীরের নাইট্রাইডিং; এবং SKD61 বা SKD11 আস্তরণ।
সেই তালিকাটি বাছাই-কোন-ধাতু মেনু নয়। বেস স্টিল লোড বহন করে এবং মেশিনেবল বডি প্রদান করে। কাজের পৃষ্ঠটি পলিমার, ফিলার এবং ক্ষয়কারী উপ-পণ্যগুলির সাথে সম্পর্কিত। একটি উপাদান অনুরোধ তাই বিল্ডের উভয় অংশ সনাক্ত করা উচিত: বেস স্টিল প্লাস নাইট্রাইডিং, হার্ডফেসিং বা বোর আস্তরণ।
| EJS- তালিকাভুক্ত রুট | কাজের পৃষ্ঠে কি আছে | নির্বাচনের আগে প্রয়োজনীয় তথ্য |
|---|---|---|
| সম্পূর্ণ শরীর নাইট্রাইডেড | নির্বাচিত ইস্পাত মধ্যে একটি ছড়িয়ে নাইট্রাইড কেস | রজন, ফিলার, রিগ্রিন্ড, স্টেবিলাইজার প্যাকেজ, প্রক্রিয়া তাপমাত্রা এবং বিদ্যমান পরিধানের ইতিহাস |
| বাইমেটালিক স্ক্রু প্লাস নাইট্রাইডিং | PTA- ঝালাই খাদ স্ক্রু এর কাজ এলাকায়, অবশিষ্ট শরীরের নাইট্রাইডিং সঙ্গে | ঘর্ষণ, ক্ষয় বা উভয়ই ব্যর্থতাকে চালিত করছে কিনা |
| বাইমেটালিক ব্যারেল | সেন্ট্রিফিউগালি ঢালাই খাদ আস্তরণ বোর পৃষ্ঠের উপর | যৌগিক রসায়ন, ফিলার লোডিং, বোর জ্যামিতি এবং উপলব্ধ প্রাচীর বিভাগ |
| SKD61 বা SKD11 আস্তরণ | ব্যারেলে একটি টুল-স্টিল লাইনার | অঙ্কন, ব্যারেল প্রাচীর, ফিট পদ্ধতি, প্রক্রিয়া শুল্ক এবং মেরামতের ইতিহাস |
পরিধান-স্তর গভীরতা স্পেসিফিকেশন অংশ
EJS নাইট্রাইডেড এবং বাইমেটালিক নির্মাণের জন্য বিভিন্ন কাজের গভীরতা প্রকাশ করে। নীচের পরিসংখ্যান নির্মাণ ডেটা, পরিষেবা-জীবনের গ্যারান্টি নয়। তারা দেখায় যে নরম সমর্থনকারী ইস্পাত উন্মুক্ত হওয়ার আগে কতটা শক্ত বা খাদ উপাদান পাওয়া যায়।
| নির্মাণ | স্ক্রু কাজ স্তর | ব্যারেল ওয়ার্কিং লেয়ার | ব্যবহারিক পড়া |
|---|---|---|---|
| নাইট্রাইডেড | 0.4-0.7 মিমি বিচ্ছুরিত কেস | 0.4-0.7 মিমি বিচ্ছুরিত কেস | ক্লিনার জন্য উপযুক্ত, কম ঘষিয়া তুলিয়া ফেলিতে সক্ষম দায়িত্ব যখন নাইট্রাইড কেস ফিলার দ্বারা কাটা হয় না |
| দ্বিধাতু | 1.0-1.5 মিমি পিটিএ হার্ডফেসিং | 2.0-3.0 মিমি সেন্ট্রিফিউগালি ঢালাই আস্তরণ | ঘষিয়া তুলিয়া ফেলিতে সক্ষম, ক্ষয়কারী, ভরা বা পুনর্ব্যবহৃত ফিডের জন্য আরও পরিধান উপাদান উপলব্ধ |
EJS স্ক্রু hardfacing alloys
EJS উপাদান নির্দেশিকা বলে যে নীচের স্ক্রু অ্যালয়গুলি একক, সমান্তরাল যমজ এবং শঙ্কুযুক্ত যমজ স্ক্রুগুলিতে প্রযোজ্য। কঠোরতা চিত্রটি নিজেই ঘর্ষণ প্রতিরোধের স্থান দেয় না। Colmonoy 83-এ টাংস্টেন কার্বাইড রয়েছে এবং এটি EJS-এর সর্বোচ্চ অ্যান্টি-ওয়্যার রেটিং বহন করে যদিও এর ম্যাট্রিক্স কঠোরতা Ni60-এর থেকে কম।
| স্ক্রু খাদ | প্রকাশিত রচনা | বিরোধী পরিধান | বিরোধী জারা | কঠোরতা |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | খুব ভালো | চমৎকার | HRC 56-62 |
| কলমনয় 56 | Ni + Cr + Si + Fe | খুব ভালো | চমৎকার | এইচআরসি 53-58 |
| কলমনয় ৮৩ | Ni + WC + Cr + C | চমৎকার | চমৎকার | HRC 50-55 |
EJS ব্যারেল ঢালাই খাদ
EJS ব্যারেল বোরের জন্য একটি পৃথক খাদ পরিবার ব্যবহার করে। এটি একটি RFQ-তে গুরুত্বপূর্ণ: স্ক্রু বা ব্যারেল না বলে "কলমনয়" জিজ্ঞাসা করা দুটি ভিন্ন নির্মাণ ব্যবস্থাকে মিশ্রিত করে। বর্তমান EJS উপাদান নির্দেশিকা একটি 2.0-3.0 মিমি ব্যারেল খাদ স্তর এবং নিম্নলিখিত গ্রেড ডেটা প্রকাশ করে।
| ব্যারেল খাদ | প্রকাশিত রচনা | বিরোধী পরিধান | বিরোধী জারা | কঠোরতা | সর্বোচ্চ তাপমাত্রা |
|---|---|---|---|---|---|
| EJS01 | ফে + নি + ক্র + বি | খুব ভালো | ভাল | HRC 58-62 | 400 ডিগ্রি সেলসিয়াস বা তার নিচে |
| EJS02 | Ni + Cr + Co + B | ভাল | খুব ভালো | HRC 50-58 | 450 ডিগ্রি সেলসিয়াস বা তার নিচে |
| EJS03 | Ni+Cr+Co+V+B | খুব ভালো | খুব ভালো | HRC 55-60 | 450 ডিগ্রি সেলসিয়াস বা তার নিচে |
| EJS04 | Ni + WC + Cr + B | চমৎকার | খুব ভালো | HRC 55-60 | 600 ডিগ্রি সেলসিয়াস বা তার নিচে |
পিভিসির জন্য, একা কঠোরতা থেকে চয়ন করবেন না। ক্যালসিয়াম কার্বোনেট ঘষিয়া তুলিয়া ফেলিতে সক্ষম লোড বাড়ায়, যখন পিভিসি অবক্ষয় রসায়ন ক্ষয় যোগ করতে পারে। EJS02 এবং EJS03 শক্তিশালী জারা রেটিং বহন করে; EJS04 সর্বোচ্চ পরিধান রেটিং বহন করে। প্রকৃত গঠন, ফিলার লোডিং এবং প্রক্রিয়া তাপমাত্রা থেকে স্ক্রু এবং ব্যারেল গ্রেড একসাথে নির্বাচন করা উচিত।
একটি শঙ্কুযুক্ত জোড়া স্ক্রু ব্যারেল কতক্ষণ স্থায়ী হয়?
EJS একটি জীবন তুলনা প্রকাশ করে. এরবাইমেটালিক ব্যারেল স্ক্রু পৃষ্ঠাবলা হয়েছে যে বাইমেটালিক নির্মাণে নাইট্রাইডিংয়ের চেয়ে প্রায় 1.5 থেকে 2 গুণ বেশি খরচ হয় এবং জীবন প্রায় 2 থেকে 3 গুণ বৃদ্ধি করে। এটি উপযোগী ক্রয় ডেটা, কিন্তু এটি প্রতিটি শঙ্কু এক্সট্রুডারের জন্য সর্বজনীন ফলাফল নয়।
নতুন EJSসেবা-জীবন গাইডসীমানা ব্যাখ্যা করে। পরিষ্কার, অপূর্ণ রজনে, কোন পৃষ্ঠই গুরুতর আক্রমণের অধীনে নয়, তাই জীবনের ব্যবধান ছোট হতে পারে। খনিজ-ভরা PVC, দূষিত রিগ্রিন্ড বা অন্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী যৌগ, মোটা এবং সঠিকভাবে মিলিত বাইমেটালিক স্তরে সমর্থনকারী ইস্পাত উন্মুক্ত হওয়ার আগে আরও উপাদান হারাতে হয়। সেই দায়িত্বে, প্রকাশিত 2 থেকে 3 বার তুলনা এর পিছনে একটি শারীরিক কারণ রয়েছে।
| জীবন চালক | কেন এটা পরিধান পরিবর্তন | ক্রেতার কী রেকর্ড করা উচিত |
|---|---|---|
| যৌগ | গ্লাস ফাইবার, ক্যালসিয়াম কার্বনেট, ট্যাল্ক এবং দূষিত রিগ্রিন্ড কাজের পৃষ্ঠকে ক্ষয় করে; অবনমিত পিভিসি রাসায়নিক আক্রমণ যোগ করতে পারে | রজন, ফিলার টাইপ, লোডিং, স্টেবিলাইজার প্যাকেজ এবং রিগ্রিন্ড শতাংশ |
| উপাদান পাস | পরিধান থ্রুপুট এবং চলমান ঘন্টা অনুসরণ করে, ক্যালেন্ডার নয় | মেশিন ঘন্টা, আউটপুট হার এবং প্রক্রিয়াকৃত মোট উপাদান |
| স্তর গভীরতা এবং খাদ মেলে | একটি ঘন স্তর তখনই সাহায্য করে যখন এর খাদ প্রকৃত ঘর্ষণ বা ক্ষয়কে সম্বোধন করে | গ্রেড, স্তর গভীরতা, কঠোরতা এবং উপাদান শংসাপত্র |
| প্রান্তিককরণ এবং ছাড়পত্র | মিসলাইনমেন্ট বা ভুল জোড়া ক্লিয়ারেন্স থেকে পার্শ্ব যোগাযোগ একটি ভাল খাদ তাড়াতাড়ি ধ্বংস করতে পারে | বেসলাইন ক্লিয়ারেন্স, গিয়ারবক্সের অবস্থা এবং পরিধানের অবস্থান |
| প্রক্রিয়া শৃঙ্খলা | দীর্ঘস্থায়ী বৃদ্ধি, অতিরিক্ত উত্তাপ, দুর্বল পরিস্রাবণ এবং ক্ষতিকর পরিচ্ছন্নতার পদ্ধতি ক্ষতিকে ত্বরান্বিত করে | তাপমাত্রা, চাপ, ড্রাইভ লোড, স্ক্রিন-পরিবর্তন অনুশীলন এবং ত্রুটি ইতিহাস |
পরিধানের হারে পরিচর্যা জীবনকে পরিণত করুন
ইনস্টলেশনের আগে একটি নতুন সেট পরিমাপ করুন, তারপর পরিকল্পিত শাটডাউনের সময় স্থির অক্ষীয় স্টেশনগুলিতে একই পরিমাপ পুনরাবৃত্তি করুন। প্রতিটি স্টেশনে, রেডিয়াল ক্লিয়ারেন্স গণনা করুন (ব্যারেল বোরের ভিতরে ব্যাস মাইনাস স্ক্রু ফ্লাইট ব্যাসের বাইরে) দুই দ্বারা বিভক্ত। বর্তমান ক্লিয়ারেন্স থেকে বেসলাইন ক্লিয়ারেন্স বিয়োগ করুন, অতিবাহিত চলমান ঘন্টা দ্বারা ভাগ করুন, তারপর 1,000 দ্বারা গুণ করুন। ফলাফল হল সেই মেশিনে সেই যৌগের জন্য প্রতি 1,000 চলমান ঘন্টার মিলিমিটারে পরিধান।
শঙ্কুযুক্ত স্ক্রুগুলির জন্য, প্রতিটি পরিমাপ তার অক্ষীয় স্টেশনের সাথে রেকর্ড করুন। টেপার বরাবর ব্যাস পরিবর্তিত হয়, তাই পরবর্তী শাটডাউনে অবস্থান ছাড়া রিডিং নির্ভরযোগ্যভাবে তুলনা করা যায় না। একই রেফারেন্স অবস্থায় আউটপুট, কারেন্ট ড্রাইভ, গলানো তাপমাত্রা এবং মাথার চাপ ট্র্যাক করুন। একটি সুবিধাজনক ক্লিয়ারেন্স রিডিং উদ্বেগজনক দেখায় আগে একটি সেট একটি উত্পাদন জরিমানা দেখাতে পারে।
কি একটি শঙ্কু আকার কোড আপনাকে বলে
একটি কোড যেমন 65/132 সাধারণত মিলিমিটারে ছোট সামনের ব্যাস এবং বড় পিছনের ব্যাস বোঝায়। বর্তমান Milacron ডকুমেন্টেশন, উদাহরণস্বরূপ, সামনে এবং পিছনে ব্যাস হিসাবে এর শঙ্কুযুক্ত স্ক্রু ডেটা লেবেল করে। EJS তার উপর সাধারণ জোড়ার একটি বিস্তৃত তালিকা প্রকাশ করেশঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল বিভাগ পাতা.
কোডটি একটি আকারের পরিবার সনাক্ত করার জন্য দরকারী। এটি একটি বিনিময় মান নয়. এটি স্ক্রু দৈর্ঘ্য, টেপার রেট, অক্ষীয় প্রোফাইল, ড্রাইভ স্প্লাইন, টিপ, ঘূর্ণন, ব্যারেল পোর্ট, ফ্ল্যাঞ্জ প্যাটার্ন, তাপমাত্রা-নিয়ন্ত্রণ সংযোগ বা গিয়ারবক্স ইন্টারফেস সম্পূর্ণরূপে সংজ্ঞায়িত করে না। এমনকি একই নামমাত্র জোড়া বিভিন্ন মেশিন প্ল্যাটফর্ম বা সংশোধনের অন্তর্গত হতে পারে।
যদি আপনার প্রধান প্রশ্ন হয় কিভাবে 55/110, 65/132, 80/156 এবং সম্পর্কিত কোডগুলি পড়া হয়, এটি একটি পৃথক আকার-কোড চেক হিসাবে পরিচালনা করুন। এই পৃষ্ঠায়, গুরুত্বপূর্ণ বিষয় হল কোডটি অনুপস্থিত জ্যামিতি পুনর্গঠন করতে পারে না।
একটি তথ্য থেকে একটি শঙ্কু রেফারেন্স রেকর্ড তৈরি করুন
একটি স্থিতিশীল রেফারেন্স মুখ চয়ন করুন এবং অক্ষীয় অবস্থানের জন্য এটি ব্যবহার করুন। গিয়ারবক্স-সাইড ব্যারেল মাউন্টিং ফেসটি সনাক্ত করা প্রায়শই সহজ, তবে অনুমোদিত অঙ্কনটি চূড়ান্ত ডেটাম স্কিম নিয়ন্ত্রণ করা উচিত। বৈশিষ্ট্য থেকে বৈশিষ্ট্যে নেওয়া সংক্ষিপ্ত পরিমাপের একটি চেইন এড়িয়ে চলুন। প্রতিটি লিঙ্ক জমে থাকা ত্রুটির জন্য আরেকটি সুযোগ যোগ করে।
| রেকর্ড গ্রুপ | কি ধরতে হবে | কেন এটি প্রতিস্থাপন পরিবর্তন |
|---|---|---|
| যন্ত্রের পরিচয় | তৈরি করুন, মডেল, সিরিয়াল নম্বর, লাইন আউটপুট, গিয়ারবক্স প্লেট এবং পরিবর্তন ইতিহাস | অনুরূপ আকারের পরিবারগুলিকে আলাদা করে এবং সম্ভাব্য ক্ষেত্রের পরিবর্তনগুলি প্রকাশ করে৷ |
| রেফারেন্স স্কিম | নামকৃত ডেটাম ফেস, অক্ষীয় দিক, দেখার দিক, স্ক্রু এ এবং স্ক্রু বি লেবেল | প্রতিটি মাত্রা এবং ফটোগ্রাফ একই সমন্বয় ব্যবস্থায় রাখে |
| ড্রাইভ সংযোগ | স্প্লাইন বা কাপলিং ফর্ম, দাঁতের সংখ্যা, বড় এবং ছোট ব্যাস, ব্যস্ততার দৈর্ঘ্য, কাঁধ এবং ধরে রাখার বৈশিষ্ট্য | স্ক্রুগুলি বিদ্যমান ড্রাইভের সাথে সংযুক্ত কিনা তা নিয়ন্ত্রণ করে |
| স্ক্রু বডিস | সামগ্রিক দৈর্ঘ্য, কাজের দৈর্ঘ্য, নির্ধারিত স্টেশনে ব্যাস, ফ্লাইটের বিবরণ, টিপ ফর্ম এবং হাত | টেপারড ওয়ার্কিং এনভেলপ এবং পেয়ার করা মিথস্ক্রিয়া সংজ্ঞায়িত করে |
| পিপা শরীর | সামগ্রিক দৈর্ঘ্য, বোর জ্যামিতি, মাউন্টিং ফেস, ফিড খোলা, ভেন্ট এবং সেন্সর পোর্ট | কন্ট্রোলগুলি স্ক্রু এবং বাকি প্রক্রিয়া ইউনিটের সাথে ফিট করে |
| ইউটিলিটি সংযোগ | হিটার ব্যবস্থা, কুলিং চ্যানেল বা জিনিসপত্র, সেন্সর অবস্থান এবং থ্রেড মান | অনুপস্থিত লাইন সংযোগ থেকে একটি যান্ত্রিকভাবে ফিটিং ব্যারেল প্রতিরোধ করে |
| ডিসচার্জ ইন্টারফেস | ফ্ল্যাঞ্জ ব্যাস, পাইলট, বোল্ট প্যাটার্ন, সিলিং ফেস এবং অ্যাডাপ্টারের বিশদ | মাথা বা ডাউনস্ট্রিম টুলিংয়ের সাথে সংযোগ নিয়ন্ত্রণ করে |
| সেবা শর্তাবলী | রজন বা শুকনো মিশ্রণ, ফিলার এবং সংযোজন, পণ্য, অপারেটিং লক্ষণ এবং পরিধানের অবস্থান | জ্যামিতি পর্যালোচনা এবং উপাদান নির্বাচনের জন্য প্রসঙ্গ প্রদান করে |
একটি অক্ষীয় স্টেশন মানচিত্র তৈরি করুন
একটি চিহ্নিত ফটোগ্রাফ বা স্কেচে প্রধান বৈশিষ্ট্য স্টেশনের নাম দিন। একটি সাধারণ রেকর্ড ড্রাইভ মাউন্টিং ফেস স্টেশনকে 0 বলতে পারে, তারপর ফিড খোলা, ভেন্ট, ব্যারেল সমর্থন, স্রাব মুখ এবং স্ক্রু টিপকে পরবর্তী স্টেশন হিসাবে চিহ্নিত করতে পারে। প্রতিটি স্টেশনে, স্টেশন 0 থেকে দূরত্ব রেকর্ড করুন এবং বৈশিষ্ট্যটি পরিমাপ করা হচ্ছে। পাঠক অনুমান করবেন না যে আপনি কোন ফ্ল্যাঞ্জ বা পোর্টের মুখটি ব্যবহার করেছেন।
একটি শঙ্কুযুক্ত স্ক্রু জন্য, একটি অক্ষীয় স্টেশন ছাড়া একটি ব্যাস বিশেষত দুর্বল প্রমাণ। দুই টেকনিশিয়ান একই অংশকে বিভিন্ন অবস্থানে নির্ভুলভাবে পরিমাপ করতে পারে এবং বিভিন্ন মান রিপোর্ট করতে পারে। উভয় রিডিং সঠিক হতে পারে, কিন্তু এর অবস্থান জানা না হওয়া পর্যন্ত কোনটিই কার্যকর নয়।
একটি জীর্ণ নমুনা কি সংরক্ষণ করতে পারে এবং না
একটি সরানো নমুনা মূল্যবান কারণ এটি ইন্টারফেস সংরক্ষণ করে যা একটি ক্যাটালগ থেকে অনুপস্থিত থাকতে পারে। এটি মেশিনের ইতিহাসও বহন করে। পরিধান, আগের হার্ডফেসিং, পলিশিং, জারা, বাঁকানো টিপস বা মেরামত করা স্প্লাইনগুলি নমুনাটিকে আসল নকশা থেকে দূরে সরিয়ে দিতে পারে।
| নমুনা অবস্থা | সরাসরি কপি করা হলে ঝুঁকি | যোগ করার প্রমাণ |
|---|---|---|
| ফ্লাইট ক্রেস্ট দৃশ্যমানভাবে পরা হয় | অনুলিপি করা ব্যাস নতুন জ্যামিতি হিসাবে পরিধান পুনরুত্পাদন করতে পারে | মূল অঙ্কন, অপরিচিত রেফারেন্স জোন, মিলিত ব্যারেল পরিদর্শন এবং পরিধান মানচিত্র |
| শুধুমাত্র একটি স্ক্রু পাওয়া যায় | অনুপস্থিত হাত, জোড়া সম্পর্ক এবং অভিযোজন অনিশ্চিত রয়ে গেছে | ইনস্টল করা জোড়ার ছবি, গিয়ারবক্স ডেটা, অন্যান্য স্ক্রু আঁকা বা পূর্ববর্তী রেকর্ড |
| ব্যারেল মেরামত করা হয়েছে | বর্তমান বোর বা মাউন্টিং মুখ মূল সংশোধনের সাথে মেলে না | মেরামত রেকর্ড, বর্তমান পরিদর্শন প্রতিবেদন এবং মেশিন-সাইড ইন্টারফেস পরিমাপ |
| ড্রাইভের প্রান্তে ফ্রেটিং বা স্প্লাইনের ক্ষতি হয়েছে | একটি বিপরীত-ইঞ্জিনীয়ার সংযোগ একটি ক্ষতিগ্রস্ত ফিট পুনরাবৃত্তি হতে পারে | গিয়ারবক্স শ্যাফ্ট বা কাপলিং পরিদর্শন এবং একটি অনুমোদিত মিলন-অংশ স্পেসিফিকেশন |
| টিপ চিপ বা বিকৃত হয় | টিপ দৈর্ঘ্য এবং ফর্ম যে এলাকা থেকে নির্ভরযোগ্যভাবে পুনরুদ্ধার করা যাবে না | আগের অঙ্কন, সহচর স্ক্রু, অক্ষত রেফারেন্স বৈশিষ্ট্য বা মেশিন প্রস্তুতকারকের ডেটা |
দEJS টুইন শঙ্কুযুক্ত স্ক্রু ব্যারেল পৃষ্ঠাবলে যে EJS ডাইমেনশনের সংযোগ থেকে কাজ করতে পারে এবং কোনো অঙ্কন উপলব্ধ না থাকলে অপসারিত অংশগুলি পরিষ্কার করার পরে সাইটে পরিমাপের ব্যবস্থা করতে পারে। পরিমাপকে একটি পুনর্গঠন প্রকল্প হিসাবে বিবেচনা করুন, প্রতিটি জীর্ণ পৃষ্ঠকে অনুলিপি করার প্রতিশ্রুতি নয়। ফলস্বরূপ উত্পাদন অঙ্কন এখনও উত্পাদন আগে পর্যালোচনা এবং অনুমোদন প্রয়োজন.
তিন ধরনের প্রমাণ আলাদা করুন
- মূল নকশা প্রমাণ:অনুমোদিত অঙ্কন, মেশিন ডকুমেন্টেশন এবং সংশোধন-নিয়ন্ত্রিত অংশ রেকর্ড।
- বর্তমান ইন্টারফেস প্রমাণ:গিয়ারবক্স, মাউন্টিং ফেস, পোর্ট, অ্যাডাপ্টার এবং অন্যান্য অংশ প্রতিস্থাপন এখন পূরণ করতে হবে।
- শর্ত প্রমাণ:অপসারিত সেটের মানচিত্র, ফটোগ্রাফ, অপারেটিং লক্ষণ, মেরামত এবং পরিমাপ পরিধান করুন।
একটি লেবেলবিহীন স্প্রেডশীটে এগুলিকে মার্জ করবেন না৷ একটি পরিমাপ করা ব্যাস একটি আসল নামমাত্র ব্যাস নয়। একটি ক্যাটালগ মাত্রা প্রমাণ নয় যে একটি পরিবর্তিত মেশিনে এখনও ক্যাটালগ ইন্টারফেস রয়েছে।
একটি শঙ্কু প্রতিস্থাপন তদন্ত প্রস্তুত করুন
প্ল্যাটফর্ম সনাক্ত করতে পর্যাপ্ত তথ্য পাঠান, বিদ্যমান ইন্টারফেসগুলি বুঝতে এবং বর্তমান পরিধান থেকে আলাদা মূল জ্যামিতি। EJS তারপর উপলব্ধ প্রমাণ থেকে কি উদ্ধৃত করা যেতে পারে এবং কোন বিবরণ এখনও পরিমাপ প্রয়োজন তা নিশ্চিত করতে পারে।
ন্যূনতম সংযুক্তি চেকলিস্ট
- মেশিন এবং গিয়ারবক্স নেমপ্লেট
- সংশোধন সহ অঙ্কন অনুমোদিত
- সম্পূর্ণ স্ক্রু জোড়া ছবি
- উভয় ড্রাইভ-এন্ড ফটো
- উভয় স্রাব-টিপ ছবি
- ব্যারেল ফিড এবং ভেন্ট অবস্থান
- মাউন্ট এবং স্রাব মুখ
- চিহ্নিত অক্ষীয় স্টেশন স্কেচ
- ডাটাম সহ মাত্রা রিপোর্ট
- মানচিত্র এবং মেরামতের ইতিহাস পরেন
- উপাদান এবং সংযোজন বিবরণ
- লক্ষ্য অংশ সুযোগ এবং গন্তব্য
প্রায়শই জিজ্ঞাসিত প্রশ্ন
আমার যমজ স্ক্রুগুলি শঙ্কুযুক্ত কিনা তা আমি কীভাবে বলতে পারি?
সম্পূর্ণ কাজের দৈর্ঘ্য দেখুন। একটি শঙ্কুযুক্ত জোড়ার স্রাবের প্রান্তের দিকে ছোট ব্যাস এবং ড্রাইভের প্রান্তের দিকে বড় ব্যাস থাকে, যার সাথে মিলিত টেপারড ব্যারেল বোর থাকে। মেশিনের মডেল, অঙ্কন এবং শেষ দৃশ্যের সাথে সনাক্তকরণ নিশ্চিত করুন কারণ একটি আংশিক ফটো টেপারটিকে লুকিয়ে রাখতে পারে।
সমস্ত শঙ্কুযুক্ত টুইন স্ক্রু এক্সট্রুডার কি পাল্টা-ঘূর্ণায়মান?
একা শঙ্কুযুক্ত লেবেল থেকে ঘূর্ণন অনুমান করবেন না। KraussMaffei বর্তমানে তার পাল্টা-ঘূর্ণায়মান PVC পরিসরের মধ্যে শঙ্কুযুক্ত মেশিনগুলিকে তালিকাভুক্ত করে, যখন Milacron এর শঙ্কুযুক্ত পরিসর PVC এবং CPVC প্রক্রিয়াকরণকে লক্ষ্য করে। ঘূর্ণন নির্দিষ্ট করার আগে মেশিন ম্যানুয়াল, গিয়ারবক্স ডেটা এবং রেকর্ড করা দেখার দিক পরীক্ষা করুন।
একটি 65/132 কোড একটি প্রতিস্থাপন অর্ডার করার জন্য যথেষ্ট?
না। কোডটি সাধারণত ছোট এবং বড় নামমাত্র স্ক্রু ব্যাস সনাক্ত করে, তবে এটি দৈর্ঘ্য, টেপার, ড্রাইভ সংযোগ, ফ্লাইট প্রোফাইল, ঘূর্ণন, ব্যারেল পোর্ট বা মেশিন ইন্টারফেসগুলিকে সংজ্ঞায়িত করে না। আকার পরিবার সনাক্ত করতে এটি ব্যবহার করুন, তারপর অনুমোদিত জ্যামিতি নিশ্চিত করুন।
শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেলের জন্য EJS কী উপকরণ তালিকাভুক্ত করে?
শঙ্কুযুক্ত হার্ডওয়্যারের জন্য EJS 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 এবং SKD11 তালিকাভুক্ত করে। প্রকাশিত সারফেস রুটের মধ্যে রয়েছে ফুল-বডি নাইট্রাইডিং, স্ক্রু ওয়ার্কিং সেকশনে বাইমেটালিক অ্যালয় তারপর নাইট্রাইডিং, সেন্ট্রিফিউগালি কাস্ট ব্যারেল অ্যালয় এবং SKD61 বা SKD11 আস্তরণ।
একটি EJS বাইমেটালিক স্ক্রু ব্যারেল নাইট্রাইডেডের চেয়ে কতক্ষণ স্থায়ী হয়?
EJS বাইমেটালিক ব্যারেল স্ক্রু পৃষ্ঠাটি নাইট্রাইডিংয়ের খরচের প্রায় 1.5 থেকে 2 গুণে পরিষেবা জীবনের প্রায় 2 থেকে 3 গুণের একটি সাধারণ তুলনা প্রকাশ করে। একটি শঙ্কু এক্সট্রুডারের প্রকৃত জীবন এখনও যৌগ, ফিলার লোডিং, থ্রুপুট, প্রান্তিককরণ, প্রক্রিয়া নিয়ন্ত্রণ এবং নির্বাচিত খাদ পরিধান প্রক্রিয়ার সাথে মেলে কিনা তার উপর নির্ভর করে।
একটি শঙ্কুযুক্ত স্ক্রু কি নিজের দ্বারা প্রতিস্থাপিত হতে পারে?
এই সিদ্ধান্তের জন্য সহচর স্ক্রু, ব্যারেল এবং ড্রাইভ ইন্টারফেসের পরিদর্শন প্রয়োজন। একটি একক উপাদান অনুরোধ করা সুযোগ হতে পারে, কিন্তু এটির অঙ্কন এবং অবস্থা এখনও এটির সাথে চালানো অংশগুলির বিরুদ্ধে পর্যালোচনা করা আবশ্যক৷
EJS একটি মূল অঙ্কন ছাড়া একটি শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল তৈরি করতে পারে?
EJS বলে যে এটি মাত্রা সংযোগ থেকে কাজ করতে পারে এবং অঙ্কন অনুপলব্ধ হলে সরানো, পরিষ্কার করা অংশগুলির জন্য পরিমাপ সমর্থনের ব্যবস্থা করতে পারে। নমুনার অবস্থা, অবস্থান এবং উপলব্ধ মেশিনের রেকর্ডগুলি নির্ধারণ করে কী পুনর্গঠন করা যেতে পারে। একটি উত্পাদন অঙ্কন এখনও অনুমোদন প্রয়োজন.
কেন একটি ব্যাস পরিমাপ একটি অক্ষীয় অবস্থান অন্তর্ভুক্ত করা উচিত?
স্ক্রু ব্যাস একটি শঙ্কুযুক্ত কাজ বিভাগ বরাবর পরিবর্তন. বিভিন্ন অবস্থানে নেওয়া দুটি সঠিক পরিমাপ বিভিন্ন মান তৈরি করতে পারে। প্রতিটি ব্যাসকে একটি সংজ্ঞায়িত ডেটাম এবং অক্ষীয় স্টেশনে বেঁধে দিন যাতে সরবরাহকারী সঠিকভাবে জানেন যে এটি কোথায় প্রযোজ্য।